
Резидент Сколково
узнаём номера телефонов
посетителей вашего сайта
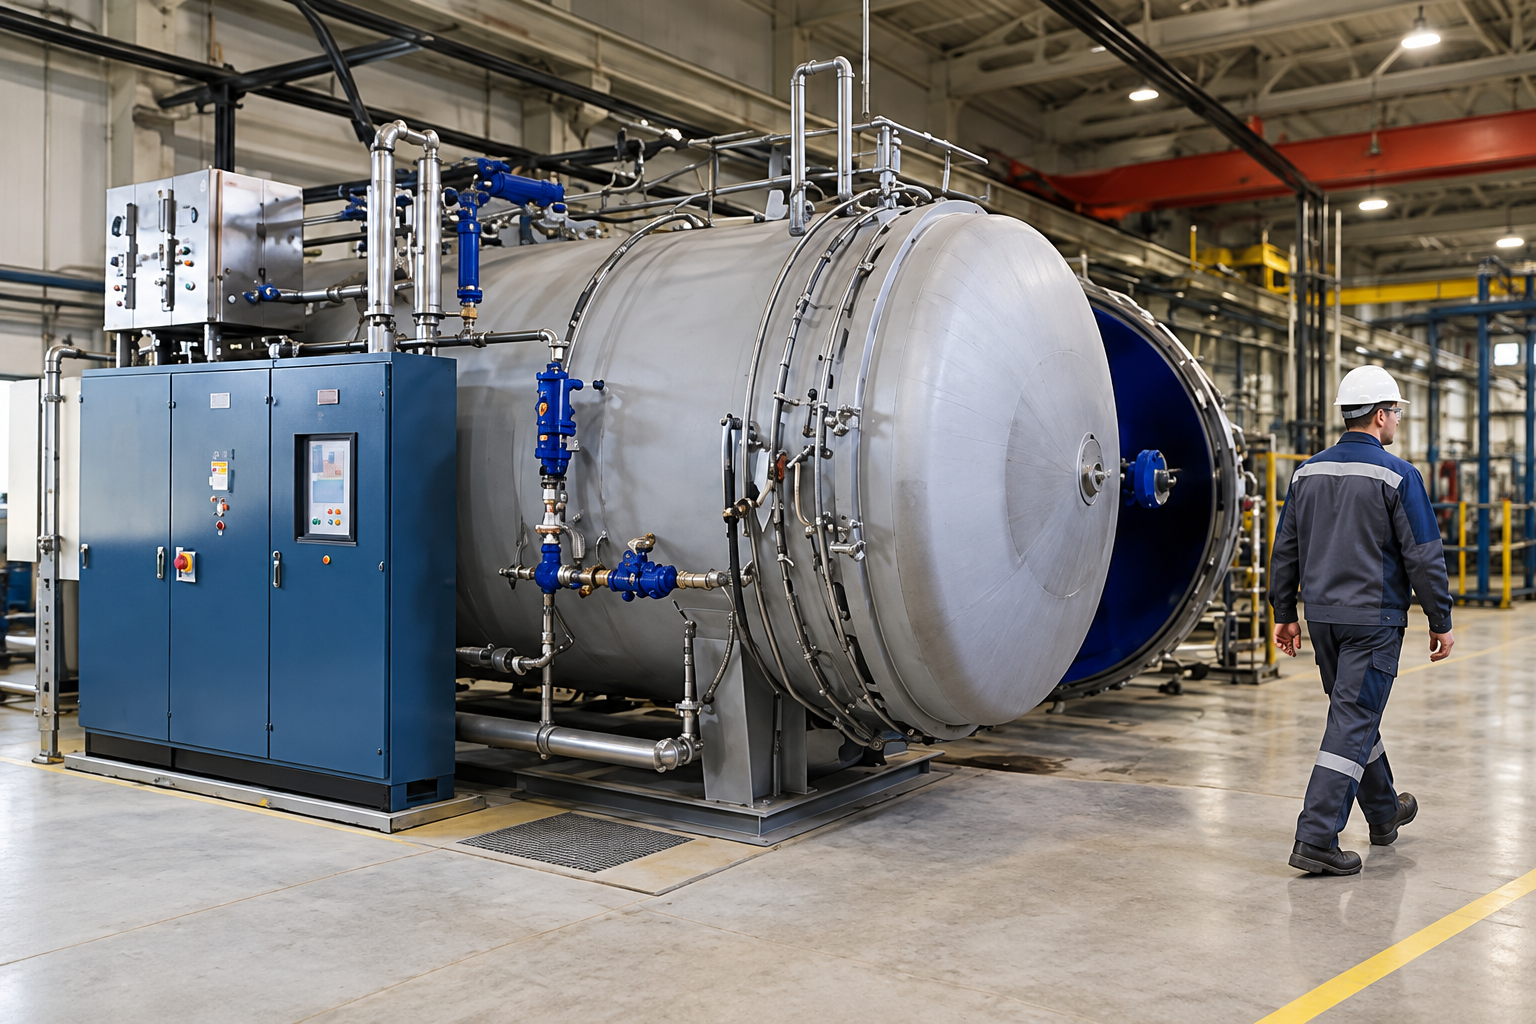
Промышленный автоклав под задачу выбирают после описания продукта, цикла обработки и ожидаемого результата. Одни предприятия обрабатывают изделия в корзинах, другие — материалы на тележках или в формах; одинаковый внутренний объём камеры ещё не означает одинаковую полезную загрузку. В заявке важно отделить технологическую цель от параметров сосуда: температуру и давление назначает проектировщик процесса, а изготовитель подтверждает, что оборудование и его защитные системы отвечают условиям. Менеджер собирает исходные данные и организует разговор специалистов, не обещая безопасный режим по телефону.
Заявки на промышленные автоклавы по 15 руб.
Подберём обращения с указанными продуктом, загрузкой и сроком проекта. Сообщите отрасли и регионы — согласуем полезный состав заявки.
Запрос «нужен автоклав, как у соседнего завода» уточняют по изделию, оснастке, цели цикла и критерию брака. Даже одинаковая камера для композитов и продукции в таре может требовать разной загрузки.
Слово «автоклав» объединяет разные производственные операции. Заказчику может требоваться обработка композитной детали, тепловая обработка продукции в таре, вулканизация или другой подтверждённый технологом процесс. Чужой температурный график нельзя переносить на новый продукт только потому, что сосуд похож на фотографии. В начале разговора фиксируют материал и упаковку, цель обработки, размер партии, требуемую повторяемость и способ контроля результата. Если процесс ещё разрабатывается, честным следующим шагом становится технологическое испытание, а не точное предложение на машину без проверенного цикла.
Важна и история существующего участка. Есть ли уже пар, воздух или другой теплоноситель? Где готовят изделия, сколько времени занимает загрузка, как снимают результат и куда уходит партия после выхода? Промышленная линия может простаивать не из-за недостаточной камеры, а из-за узкого участка подготовки или охлаждения. Поэтому производительность считают по всему маршруту партии. Менеджер спрашивает, сколько партий реально нужно в смену, сколько часов участок доступен и какие этапы нельзя совместить. Ответ даёт инженеру контекст, а не готовый режим.
Технолог описывает измеримый результат: свойства материала после цикла, целостность упаковки, состояние поверхности или иной показатель, принятый на предприятии. Фраза «прогреть равномерно» без метода контроля оставляет спорную приёмку. Для крупной загрузки могут быть важны несколько контрольных точек на изделиях и подтверждение повторяемости между партиями. Их расположение, допустимые значения и метод измерения задаёт профильный специалист. Менеджер записывает эти требования отдельно от пожеланий к цене и сроку; автоклав не становится удачным только потому, что достиг заданного показания на панели.
Если в камере лежат изделия разных размеров, объясняют, можно ли обрабатывать их вместе и какая деталь ограничивает цикл. Для чувствительного продукта перегрев одного места может быть не менее важен, чем недогрев другого. Инженер рассматривает движение среды, размещение корзин и документацию по продукту. Отдел продаж не делает вывод «заполним камеру плотнее — получим больше продукции» без испытания. Плотная загрузка способна изменить распределение воздействия и ухудшить качество. Поэтому проектная партия описывается конкретной схемой, а не только массой.
Поставщику полезны чертежи или размеры изделий, материал тары, фотографии существующей загрузки и результаты предыдущих испытаний. Если документы содержат коммерческую тайну, согласуют ограниченный набор данных и безопасный канал передачи. Образец должен соответствовать серийному изделию, а не специально подготовленному удачному экземпляру. При изменении сырья или упаковки прежний протокол может потерять силу. У заявки тогда появляется понятная стадия: собрать образцы, провести тест, подтвердить цикл, затем обсуждать серийную камеру и оснащение.
Промышленный автоклав под задачу проверяют в пределах подтверждённого технологического процесса. Паспорт сосуда и карта обработки отвечают на разные вопросы: первый описывает допустимую конструкцию, вторая — результат для продукта. Если прежний автоклав работал с другим материалом, перенос режима не принимают без оценки. Задачу изменения фиксируют отдельно и передают технологу с инженером по оборудованию.
Технологический цикл описывают целиком: подготовка, загрузка, воздействие, выдержка, охлаждение, подтверждение завершения и выгрузка. Одно число максимальной температуры или давления не описывает качество партии. Для предприятия важны устойчивость режима, распределение воздействия по загрузке и воспроизводимость из смены в смену. Автоклав промышленный может иметь подходящие паспортные пределы, но это не доказывает пригодность для конкретного продукта. Пределы аппарата и требуемый режим сравнивают инженеры с учётом среды, конструкции и защиты, а не менеджер по рекламной таблице.
Поставщик просит технологическую карту или исходные испытания. Если их нет, он вместе с технологом определяет план проверки на пробной партии. Режим давления, скорость нагрева и действия с клапанами определяют по проектной документации; работать с оборудованием может только обученный персонал. Для заявки полезнее описать, какие условия и результаты нужно подтвердить. Для каждой точки цикла нужны входные условия, время, подтверждённый результат и ограничения. Если после охлаждения продукт ещё изменяется, контроль качества проводят в согласованный момент, а не сразу при открытии камеры.
Максимальная паспортная цифра — граница конструкции, а не рекомендация работать возле неё. У конкретной загрузки могут быть собственные ограничения по таре, уплотнениям или составу продукта. Рабочий режим определяют проектировщик и технолог; изготовитель подтверждает совместимость сосуда, арматуры и автоматики. Когда менеджер видит запрос «нужен такой же автоклав, только давление выше», он уточняет, что изменилось в продукте и почему прежняя установка не подходит. Нельзя рекомендовать изменить уставку действующего оборудования без оценки. Для заказа новой машины требуется исходный процесс, а не одно новое число.
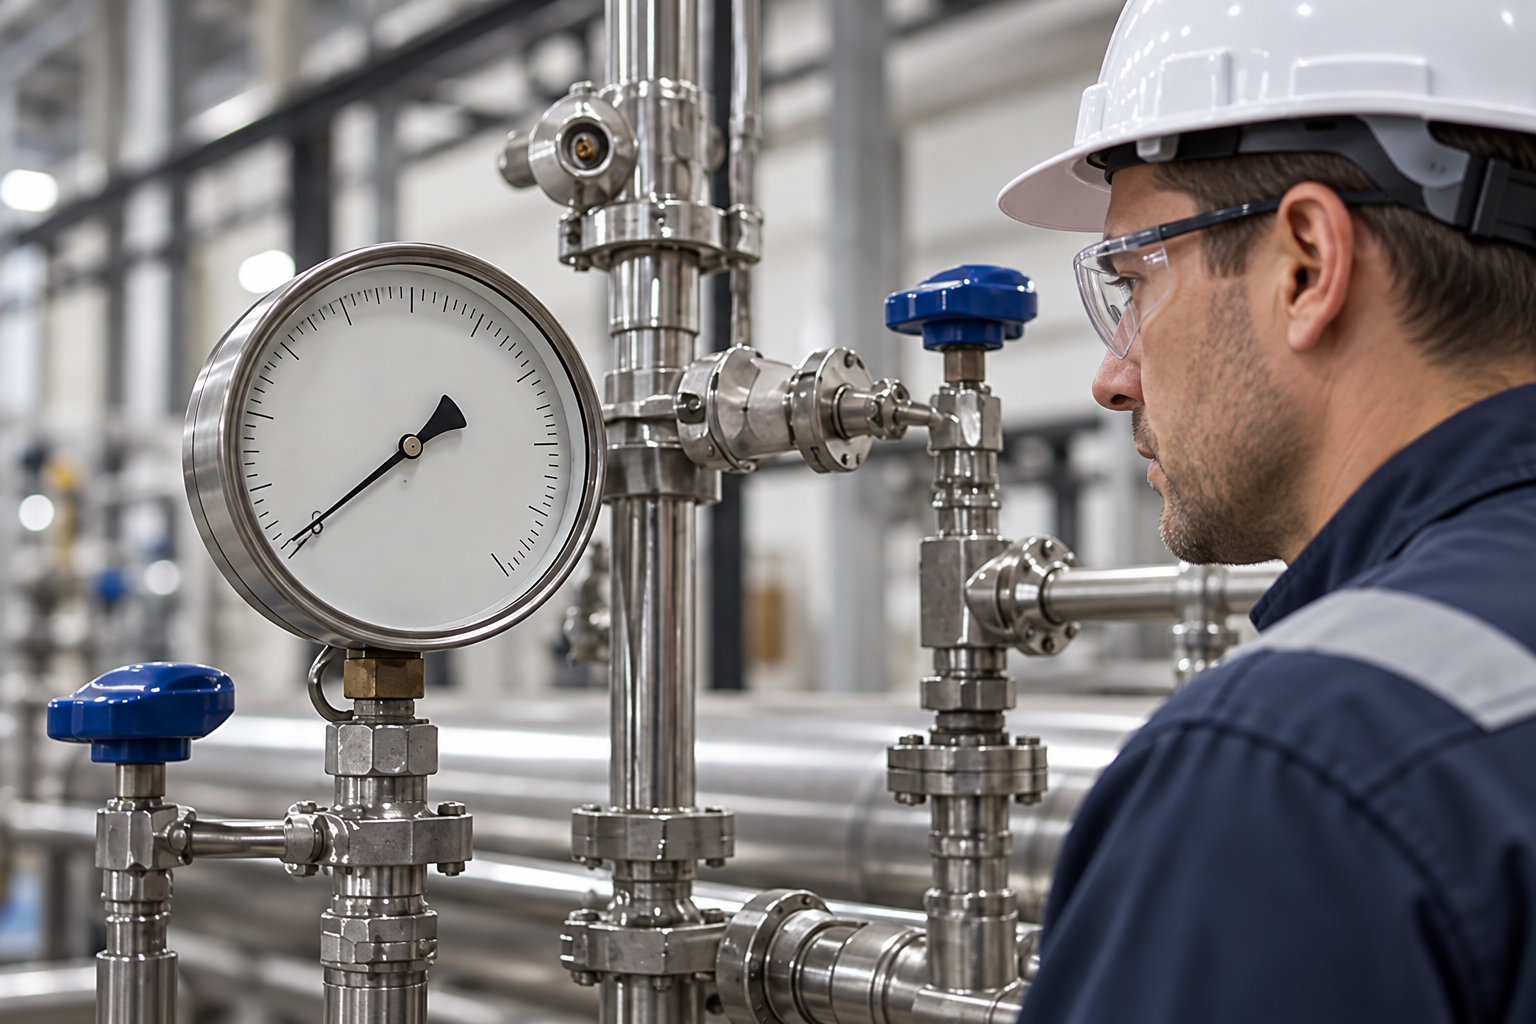
Разные датчики отвечают на разные вопросы. Показание в камере не всегда описывает состояние середины крупной загрузки; запись температуры среды не заменяет контроль конечного изделия. Состав контроля согласуют до испытаний. Если нужен документированный цикл для каждой партии, выясняют, как сохраняются данные, кто утверждает отклонение и сколько времени архив требуется предприятию. Для одних заказчиков это ключевая часть предложения, для других — полезная опция. Сначала формулируют задачу, потом выбирают интерфейс и отчёт.
После основной выдержки партия ещё может занимать камеру: требуется управляемое завершение процесса, безопасный доступ и контроль результата. Считать производительность только по времени выдержки — типичная ошибка в смете. В расписании показывают подготовку тележек, загрузку, весь цикл, выгрузку и возможную очистку между продуктами. Если цех работает несколькими сменами, проверяют, кто принимает ночную партию и как передаются данные. Промышленное производство зависит от доступности персонала не меньше, чем от возможностей автоматики.
При сравнении аппаратов полезно взять реальный недельный план: сколько разных изделий, какие размеры и какие окна на обслуживание. Более крупная камера может уменьшить число партий, но увеличить время ожидания неполной загрузки и усложнить логистику. Малый аппарат удобнее для частых рецептур, но потребует больше циклов. Это производственный расчёт, а не универсальное преимущество какой-либо модели. Заказчик получает таблицу сценариев, где видны выпуск, загрузка участка и открытые допущения.
Промышленный контроль не ограничивается одним прибором: технологу нужен результат на изделии, инженеру — запись состояния камеры и защит. Автоклав может показывать устойчивый режим, пока отдельная часть плотной загрузки получает другое воздействие. Поэтому задачу размещения контрольных образцов согласуют до теста, а не выбирают точку после спорной партии.
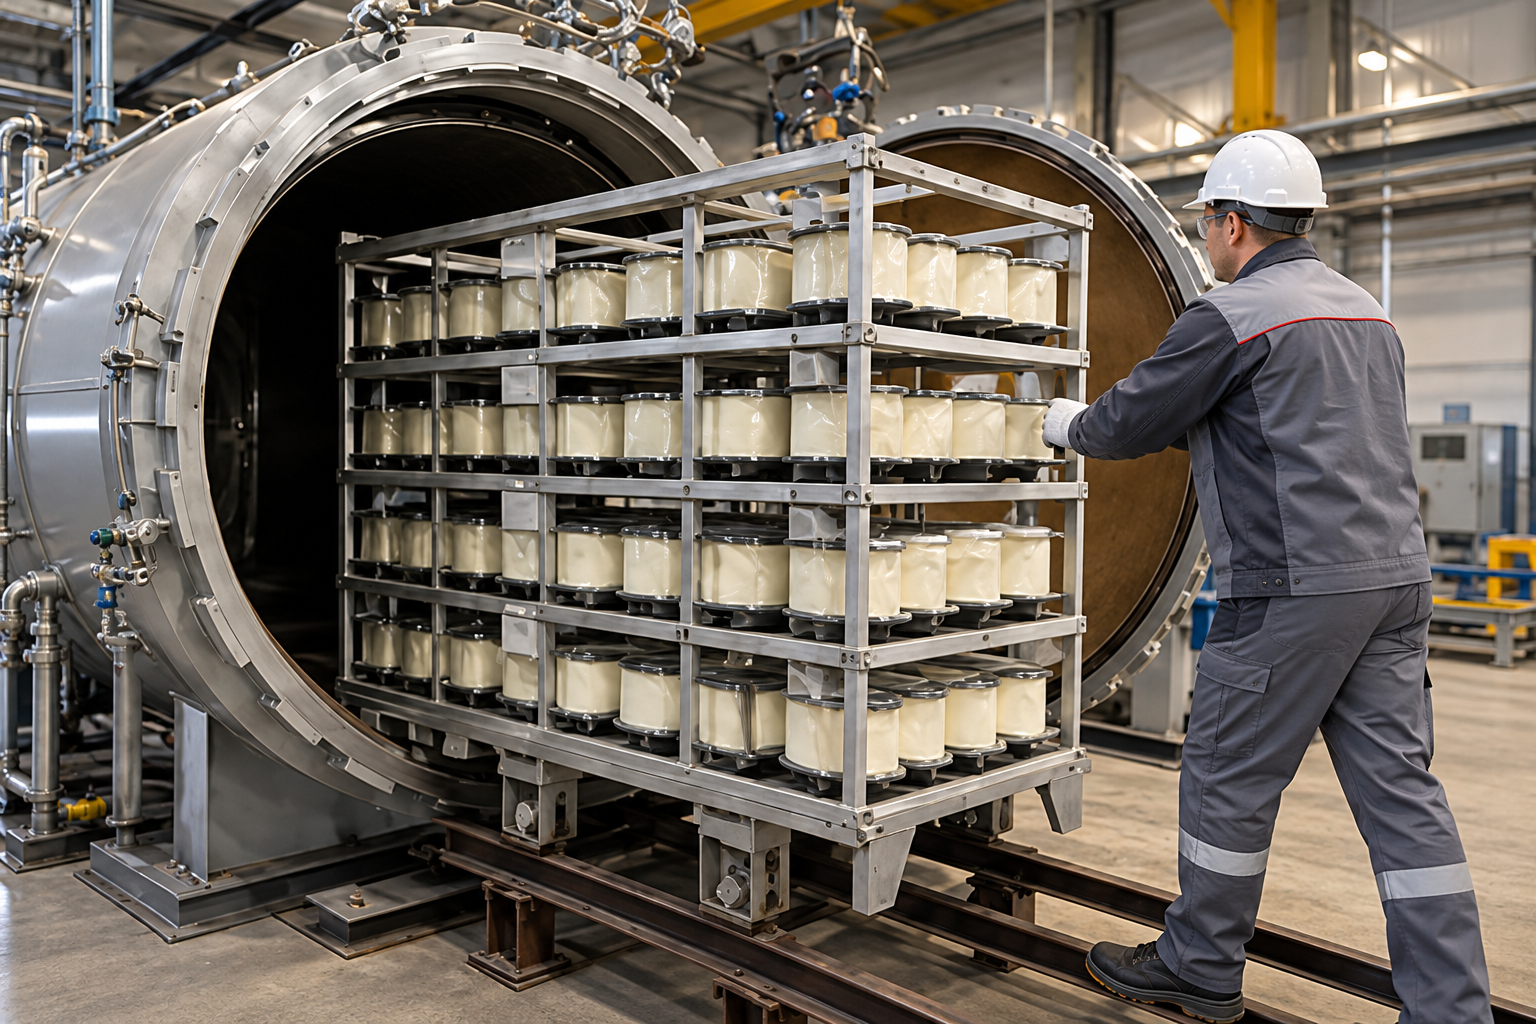
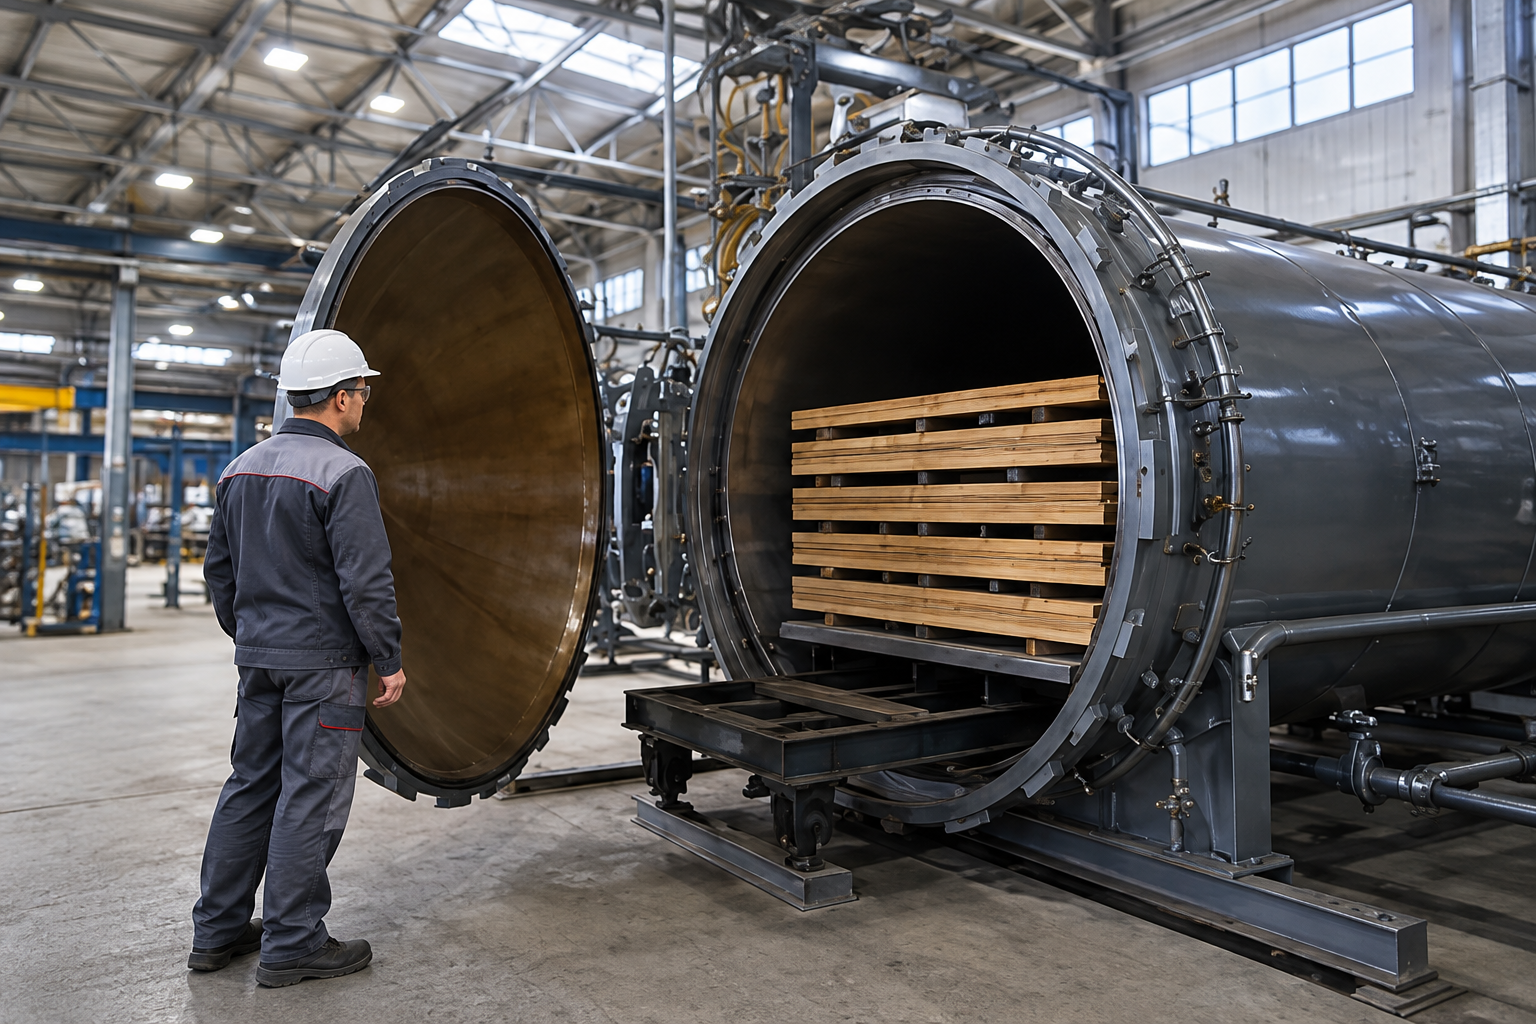
Промышленный заказчик иногда считает объём камеры по пустому цилиндру. Автоклав же принимает тележку с креплениями, проходами и определённым направлением движения. Если эту задачу отложить, полезная партия окажется меньше заявленной, хотя размеры сосуда формально совпадут. Чертёж оснастки и фотография рабочей загрузки часто полезнее общего каталога моделей.
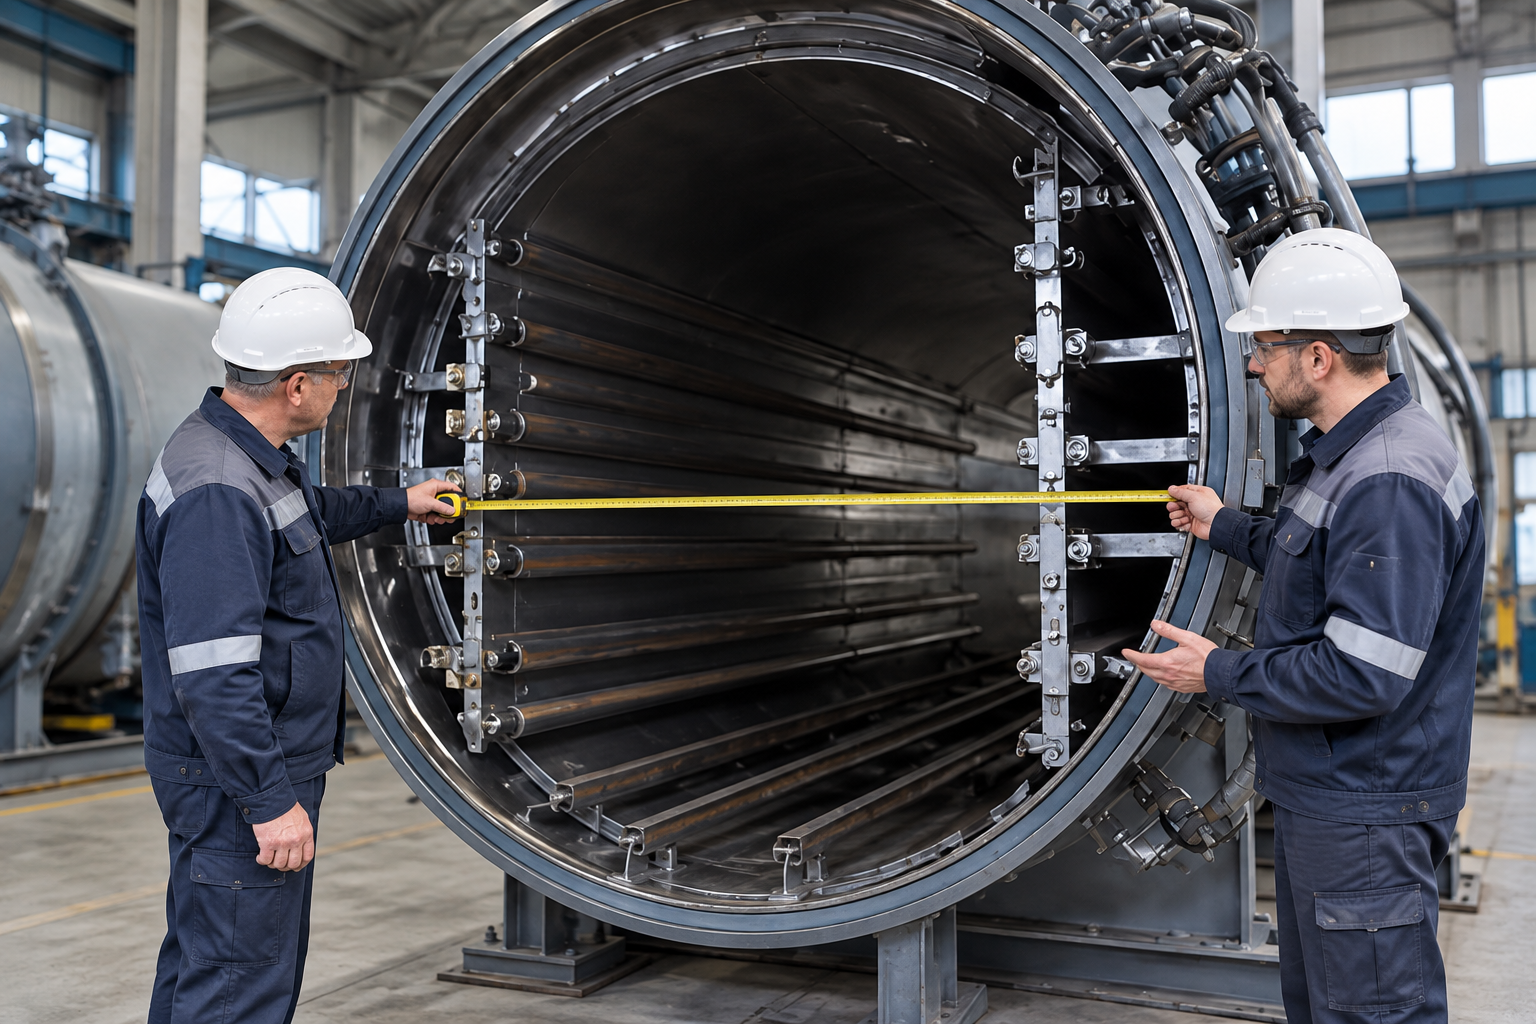
Перед выбором размера камеры измеряют не только изделие, но и загрузочную оснастку. Тележка, корзина, поддон, рама или форма занимают место, требуют прохода и определяют порядок перемещения через дверь. Промышленная установка с одинаковым внутренним диаметром может принимать разные полезные партии из-за длины, рельсов, формы днища и допустимой схемы укладки. Инженер проверяет проходы, зазоры и массу по документации; заказчик подтверждает фактическую упаковку. «Поместится на глаз» не годится для закупки оборудования под давлением.
Если изготовитель предлагает изменить стойку или контейнер, проверяют влияние на поток среды и качество обработки. На испытании схема загрузки должна совпадать с серийной или её отличие отмечают как ограничение. Для предприятия важно, как тележку подают к камере, где ждёт следующая партия и куда выходит горячий либо обработанный продукт. В проект входят рельсы, механизация, место разворота и организация движения людей. Эти позиции могут заметно изменить стоимость участка, поэтому их не скрывают за словом «автоклав».
Карточка партии содержит число изделий, схему размещения, массу изделия и оснастки, маркировку и ответственного за подготовку. Разные группы изделий не смешивают без технологического основания. Если после цикла найдён дефект, эта карточка помогает понять, какой продукт и какая загрузка были внутри. Менеджер может показать поставщику примеры типовых партий без передачи лишних конфиденциальных данных. Поставщик ответит, какую конфигурацию камеры и загрузочного устройства нужно проверить. Повторяемость начинается с одинаковой партии, а не только с одинаковых показаний на панели.
На площадке проверяют и пределы логистики. Длинный сосуд может не пройти через существующий проём или потребовать иной фундамент; тяжёлая тележка может не совпасть с уровнем пола и рельс. Эти вопросы решают до договора с участием строителей и инженеров предприятия. Если производство остановится лишь на короткое окно, проект установки и подключения готовят заранее. Автоклав не стоит покупать раньше, чем подтверждены маршрут доставки, коммуникации и доступ для обслуживания.
Помимо загрузочного пространства нужен доступ к двери, уплотнениям, арматуре, датчикам и инспекционным точкам. Проектировщик определяет безопасные проходы и зоны обслуживания; менеджер лишь фиксирует существующие ограничения. Если аппарат втиснут между стеной и соседней линией, замена расходного узла может превратиться в длительную остановку. Поэтому в сравнении поставщиков показывают не только площадь фундамента, но и сервисный контур. Предложение с меньшей камерой иногда оказывается лучше, если обеспечивает устойчивую эксплуатацию в реальном цехе.
Заявки на автоклавные проекты по 15 руб.
Поможем отделить новую камеру от модернизации участка. Вы укажете продукт и нужную партию, мы согласуем состав обращения для ваших специалистов.
Промышленный автоклав нельзя рассматривать отдельно от предприятия, которое будет его эксплуатировать. Задачу подтверждения соответствия, регистрации при необходимости, надзора и обучения распределяют по конкретным ответственным. Автоклав с неполным комплектом документов не становится готовым к безопасному пуску из-за срочного заказа. Менеджер просит специалиста по безопасности назвать проверяемый перечень для данного проекта.
Промышленный автоклав относится к оборудованию, где ошибка в конструкции, защите или эксплуатации способна причинить серьёзный вред. Поэтому безопасность не сводят к фразе «сертификат есть». Для конкретного проекта проверяют применимые требования к оборудованию под избыточным давлением, документы изготовителя, назначение среды, комплектность защитных устройств, порядок приемки и обязанности эксплуатирующей организации. ТР ТС 032/2013 устанавливает требования к оборудованию под давлением в своей области применения; применимость и нужную форму подтверждения определяют специалисты по конкретным параметрам, а не статья и не продавец в первом звонке.
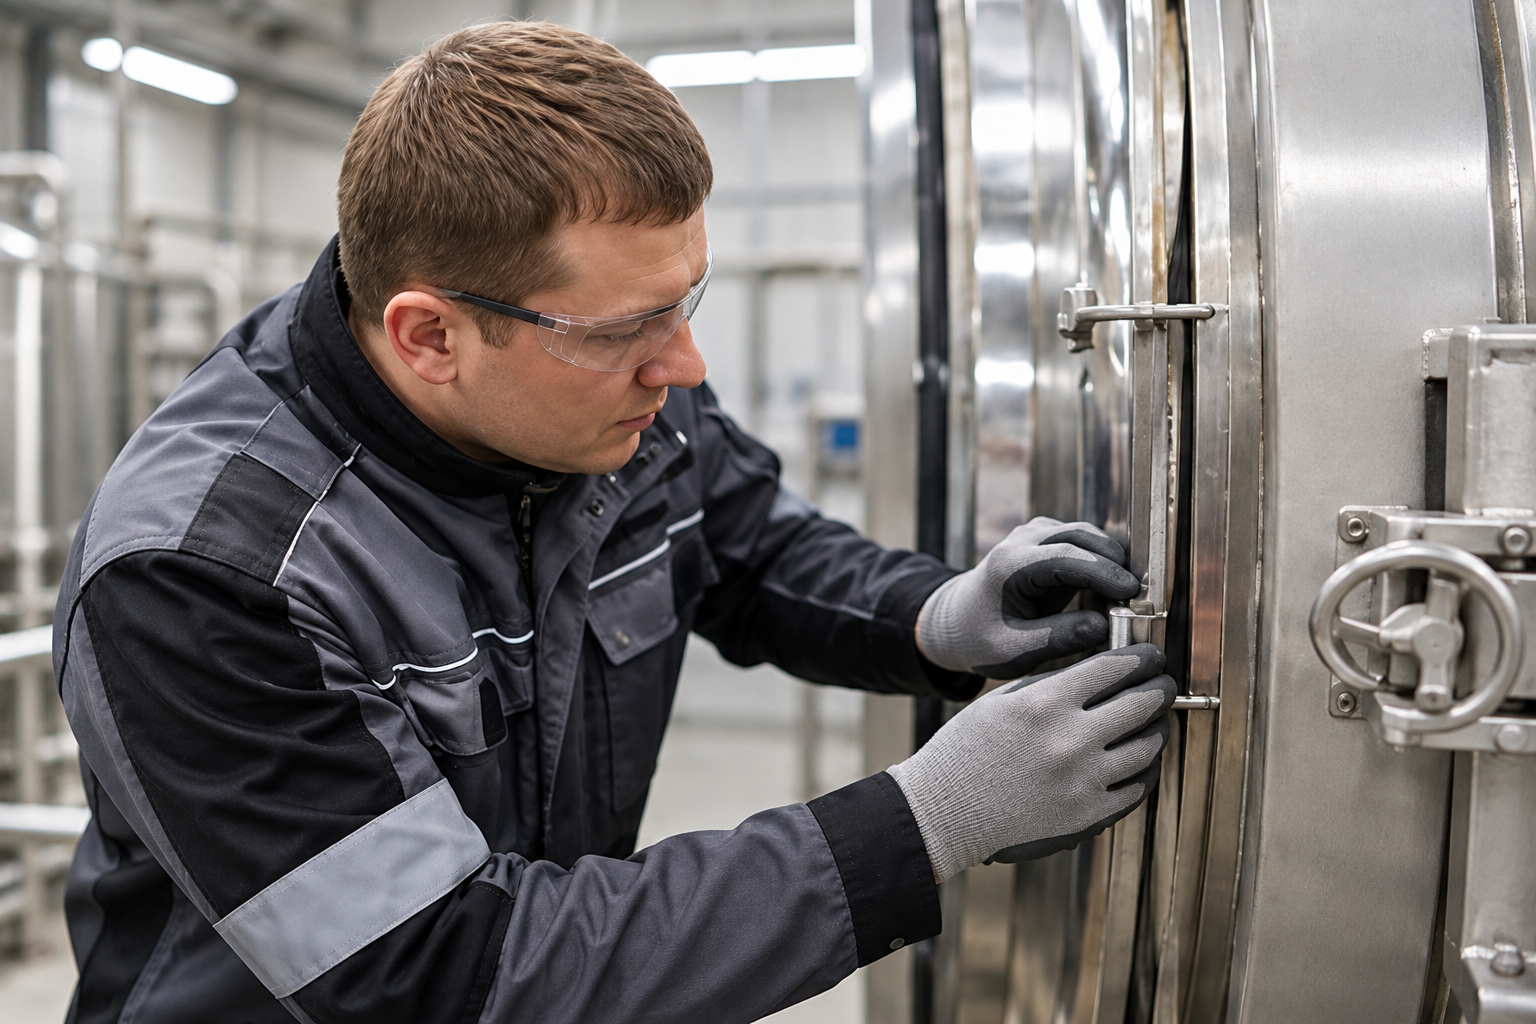
У оборудования с быстросъёмной крышкой особенно важны штатные блокировки. Обход защитных блокировок недопустим. Их настройку и проверку выполняет уполномоченный персонал по инструкции изготовителя. Покупателю полезнее спросить, какие события регистрирует автоматика, что происходит при отказе датчика, как подтверждается безопасное состояние перед доступом и кто обучает смену. Отклонение в испытании не «обнуляют» ради красивого протокола; его оформляют и разбирают с ответственными инженерами. Так предложение оценивается по реальной готовности к работе.
Инженер обследует подвод среды и энергии, дренаж, вентиляцию, основание, уровень пола, место шкафа управления и возможность доступа для обслуживания. Соседнее производство может ограничивать окно монтажа и маршрут крупной камеры. Заказчик предоставляет план площадки и сведения о существующих сетях, поставщик уточняет требования своей модели. Если информации мало, цену и сроки обозначают предварительными. Локальная модернизация старой камеры требует отдельной оценки состояния и документации; нельзя считать её безопасной только потому, что она много лет работала без остановки.
У разных процессов различается и состав отходов или конденсата. Нужно понимать, куда он направляется и допускает ли это инфраструктура предприятия. Если обработка ведётся с особой средой, проект дополняют профильные специалисты. Менеджер не обещает использовать имеющуюся трубу без проверки материалов и схемы. Промышленная эксплуатация требует обслуживания, которое возможно выполнить в плановом окне. Отсюда вопросы о наличии запасных частей, местном сервисе и документации на русском языке.
Приёмку планируют заранее: проверка документации и комплектации, установленного оборудования, защит, работы на согласованной загрузке и сохранения данных цикла. Конкретный объём испытаний определяют проект и применимые требования. Если тест проходит на пустой камере, он не подтверждает качество обработки изделий в полном объёме. В протоколе разделяют факты установки, результаты технологической партии и оставшиеся замечания. Подпись под актом не должна подменять устранение значимого дефекта. Смена получает обучение и понятный порядок реакции на отклонения от изготовителя.
Для поставщика полезна ясная матрица: кто готовит основание, кто подводит сеть, кто принимает сосуд, кто отвечает за рецептуру, кто ведёт обучение. Когда эти роли не названы, спор о сроках появляется на самом дорогом этапе — после доставки. Продажи помогают собрать матрицу, но не берут на себя инженерные полномочия. Хорошая заявка на автоклав уже содержит ответственных со стороны производства и срок доступности площадки. Если пока нет, следующим шагом станет совместная встреча, а не счёт на неподтверждённую комплектацию.
Промышленный контакт полезен, если известны изделие и человек, который ставит технологическую задачу. Автоклав выбирают не по должности отправителя формы: закупщик может ещё не получить карту цикла, а технолог — не знать утверждённого бюджета. Задачу менеджера составляют уточнение стадии, организация связи и фиксация неизвестного без выдуманных параметров.
Первая форма на сайте должна помочь начать разговор: отрасль, продукт или изделие, ориентировочная партия, новый участок или замена, город и контакт. Не стоит требовать в открытой форме подробные чертежи, рецептуру и точные режимы. Они могут быть коммерческой тайной и нуждаются в профильной оценке. Если у посетителя нет утверждённого цикла, это не «плохой лид»: проект может находиться на стадии испытаний. Менеджер отмечает стадию и предлагает доступный следующий шаг — список исходных данных или разговор технологов.
В первом звонке отделяют три сценария. Новому цеху нужен подбор всей линии с загрузкой и коммуникациями. Действующему цеху может требоваться дополнительная камера для пикового выпуска. Владельцу старой установки иногда нужен сервис или замена узла, а не новая машина. Для каждого сценария разные документы и сроки. Менеджер не обещает ремонт под давлением по одному фото. Он фиксирует модель, описание проблемы и историю обслуживания, после чего передаёт профильному специалисту.
Полезная последовательность начинается с цели обработки и размера типовой партии, затем уточняет наличие технологического цикла, образцов, площадки и контрольного срока. После этого обсуждают, кто подтверждает режим и кто согласует закупку. Важно не смешивать неизвестное и подтверждённое: слова «примерно такая температура» остаются предварительной оценкой, а не переходят в смету как утверждённая величина. В CRM у каждого исходного параметра может быть источник: письмо технолога, чертёж, протокол испытания или устное предположение. Это защищает проект от ошибки при передаче.
Завершать разговор лучше назначенным действием. Например, заказчик пришлёт габариты тележки, поставщик предложит перечень документов для испытания, инженеры проведут дистанционное обсуждение площадки. У каждого шага есть ответственный и дата. Если клиент просит диапазон бюджета, его дают только с прозрачными допущениями о размерах, комплектации и монтаже, либо объясняют, каких данных не хватает. Давление на покупателя не заменяет технологическую ясность. Отдельно получают согласие на дальнейший контакт по принятому каналу.
В карточке заявки удобно разделить «продукт и цель», «партия и оснастка», «цикл», «площадка», «безопасность и документы», «сроки» и «открытые вопросы». Не нужно копировать одинаковую фразу в каждое поле. Если показания существующей машины отличаются от слов заказчика, оба источника сохраняют с датой и уточняют противоречие. Чертежи и протоколы передают лишь тем, кто занимается расчётом; публичные формы и общие рассылки для этого не подходят. Одна актуальная версия файлов уменьшает риск, что изготовитель рассчитает камеру по старой тележке.
При повторном обращении проверяют, что изменилось. Новая упаковка, иная партия или другой источник энергии могут потребовать пересмотра предыдущего подбора. Если всё осталось прежним, но появилась подтверждённая площадка, следующий шаг — сравнение состава предложения. Причину отказа записывают предметно: испытание не подтвердило результат, нет готовой сети, переносится запуск или бюджет не согласован. Контакт возвращают в работу при появлении конкретного условия. Не требуется еженедельно отправлять одинаковый каталог человеку, который ждёт разрешение на строительство.
Проект оценивают по выпуску годных изделий и готовности участка. Для сравнения нужен общий состав: сосуд, оснастка, управление, сети, испытания и сервис. Отсутствующие позиции запрашивают отдельно.
Коммерческие предложения сравнивают при одинаковой партии и критериях качества. В одном может быть только сосуд, в другом — загрузочная тележка, шкаф, датчики, трубная обвязка, доставка, монтаж, испытание и обучение. Отдельно показывают требования к инфраструктуре заказчика. Более дешёвый аппарат без нужной оснастки или сервисного доступа может сделать проект дороже после установки. Менеджер сводит позиции в общую таблицу; технолог и инженер отмечают неприемлемые варианты прежде, чем руководство сравнит итоговые суммы.
Экономика зависит от полного времени цикла и коэффициента загрузки, но эти величины подтверждают испытания и расписание цеха. Нельзя обещать фиксированную окупаемость по одному числу партий. Для решения достаточно показать сценарии: базовый выпуск, пиковые недели, обслуживание и плановые остановки. Если процесс новый, неопределённость не прячут. Наоборот, обозначают, какой тест уменьшит риск и когда его можно провести. Это делает заявку зрелой: заказчик понимает, какие данные нужны для окончательной цены.
Таблица может содержать полезный объём камеры, размеры партии, оснастку, источники среды и энергии, систему контроля, состав защиты, условия испытания, границы монтажа, сервис и обучение. Важны также сроки изготовления и подготовки площадки отдельно. Если поставщик гарантирует технологический результат, в предложении должны быть входной продукт и метод проверки. Если он отвечает лишь за работоспособность оборудования, это тоже формулируют ясно. Подмена одного обязательства другим — частый источник поздних споров.
Загрузка и выгрузка требуют внимания даже в технически сильном предложении. Покупатель проверяет, кто поставляет тележки, сколько их нужно для сменного графика, как они проходят через цех и кто обслуживает рельсы. Дверь и уплотнение должны оставаться доступными по документации изготовителя. Это эксплуатационная характеристика, а не деталь, которую можно решить после доставки. На встрече полезно пройти физический путь изделия от подготовки до хранения результата и отметить места ожидания. Затем смета становится ближе к реальному участку.
После запуска сохраняют исходные данные исправного процесса: продукт и схема загрузки, запись цикла, показатели качества, длительность полного оборота и замечания смены. Их сравнивают при дальнейших изменениях, но не переписывают задним числом ради выполнения плана. Если новая партия требует другой обработки, технолог выпускает обновлённую версию режима, а уполномоченный персонал работает по документированному порядку. Статья не заменяет этот порядок. Регулярное обслуживание камеры и защит проводят по инструкциям изготовителя и правилам предприятия.
Работа над заявкой не заканчивается ценой. Команда фиксирует утверждённый продукт и критерий приёмки, согласование инженера, готовность площадки и следующий шаг. Если условие открыто, предложение предварительное. Одна версия задачи помогает избежать поздней переделки и спорной приёмки.
Заявки на промышленные автоклавы по 15 руб.
Передайте нам отрасли, регионы и типовые проекты. Подберём обращения по вашим критериям; цикл, конструкцию и безопасность подтвердят ваши специалисты.
Написать: MAX · WhatsApp · Telegram.
Позвонить: +7 985 691-86-36.
Нажимая на кнопку «Разрешить данному сайту обрабатывать данные, согласно Политике обработки данных», посетитель дает согласие на обработку своих персональных данных в соответствии с настоящей Политикой обработки данных на срок до достижения целей обработки персональных данных.
Выберите удобный способ связи: подберем заявки по теме "Промышленные автоклавы" под вашу географию и задачу.