
Резидент Сколково
узнаём номера телефонов
посетителей вашего сайта
Кромкооблицовочный станок можно сравнивать по скорости подачи, но мебельный цех покупает готовые детали к концу смены. Между этими величинами стоят четыре стороны заготовки, перенос между проходами, переналадка, обработка углов и контроль. Одна и та же цифра в каталоге даст разный результат на длинных боковинах шкафа и коротких полках. Поэтому запрос поставщику лучше начинать с партии, которую нужно закончить, а не с желаемого числа метров в минуту.
Разберём заполненный учебный пример: двести одинаковых полок, два варианта комплектации и один ограниченный рабочий день. Все количества, длительности и суммы вымышлены; это способ проверить логику сравнения, а не характеристики конкретной модели или обещание производительности. Реальный состав оборудования, режимы, расходные материалы и безопасность подтверждают технолог и поставщик на согласованных образцах.
ЗАЯВКИ НА МЕБЕЛЬНОЕ ОБОРУДОВАНИЕ по 15 руб.:
Обсудим обращения цехов по оснащению участка обработки кромки. Совместимость, комплектацию и условия испытания подтверждает ваша техническая команда.
В учебном заказе нужно изготовить двести полок размером 600 на 400 миллиметров из плиты толщиной 18 миллиметров. Облицовываются все четыре стороны одним согласованным материалом. Потребность записана в готовых деталях: к окончанию рабочего окна должны быть приняты двести полок, а не выполнены двести подач. Этот переход сразу обнаруживает ошибку, которая иначе останется в сравнении цен: одну полку придётся провести через оборудование несколько раз.
Менеджер сохраняет чертёж с указанием сторон и лицевой поверхности. Если на части изделий облицовывают только переднюю сторону, такую группу считают отдельно. Если толщина, декор или требования к углам отличаются, это уже другая номенклатура и, возможно, другая настройка. Смешивать всё в среднюю условную полку удобно для разговора, но плохо для испытания. Станок проверяют на тех деталях и переходах, которые действительно занимают смену.
Для выбранной полки суммарная длина четырёх сторон равна двум метрам: два раза по 0,6 и два раза по 0,4. У двухсот деталей получается четыреста погонных метров обрабатываемой кромки и восемьсот проходов, если каждая сторона выполняется отдельной подачей. Это разные единицы, и обе нужны в задании. Первая описывает длину работы, вторая помогает оценить повторяющиеся действия оператора. Ни одна из них сама по себе ещё не определяет готовый выпуск.
Четыреста метров здесь не являются заказом на закупку ровно такого количества ленты. Припуски, остатки после смены материала, отходы испытаний и правила конкретного оборудования определяются отдельно. Технолог проверяет действительную схему обработки, а закупщик не выдаёт геометрический периметр за норму расхода. Если поставщик считает партию другим способом, стороны сначала согласуют единицы и только потом сравнивают результат.
Детали в испытании должны иметь одинаковые исходные условия. Нельзя одному участнику дать аккуратно подготовленную плиту из одной пачки, а другому — остатки с повреждёнными торцами, и объяснять разницу только оборудованием. Запишите материал, состояние торца, порядок хранения образцов и допустимый разброс размеров. При этом станок не должен скрывать проблему предшествующего раскроя: её отмечают отдельно, чтобы не покупать лишнюю функцию вместо исправления подготовки.
Одной удобной длинной панели для выбора недостаточно, если в обычной работе есть короткие элементы. Их допустимые размеры, подача и обработка проверяются по документации конкретной конфигурации. Не выводите возможность обработки из похожего снимка или общего названия серии. Поставщик получает фактический перечень размеров; неподходящую позицию он должен исключить или предложить проверяемое решение до согласования цены.
Основной учебный расчёт ниже относится только к одинаковым полкам. Для реального задания рядом добавляют отдельную пробу смены толщины или материала, если такой переход встречается в смене. Тогда станок оценивают ещё и по тому, сколько времени и каких действий требует возврат к нужному качеству. Этот переход нельзя незаметно включить в один вариант и исключить из другого: цена автоматической настройки имеет смысл лишь рядом с фактической частотой переналадок.
Удобный итог первой беседы — один лист номенклатуры с номером версии. В нашем примере в нём уже стоят размеры, двести готовых деталей, четыре стороны и одинаковый материал. Открытыми остаются согласование образца, точная комплектация и испытание. Наличие заполненных полей не означает, что станок выбран: оно означает, что поставщики наконец получили одну задачу вместо нескольких разных устных описаний.
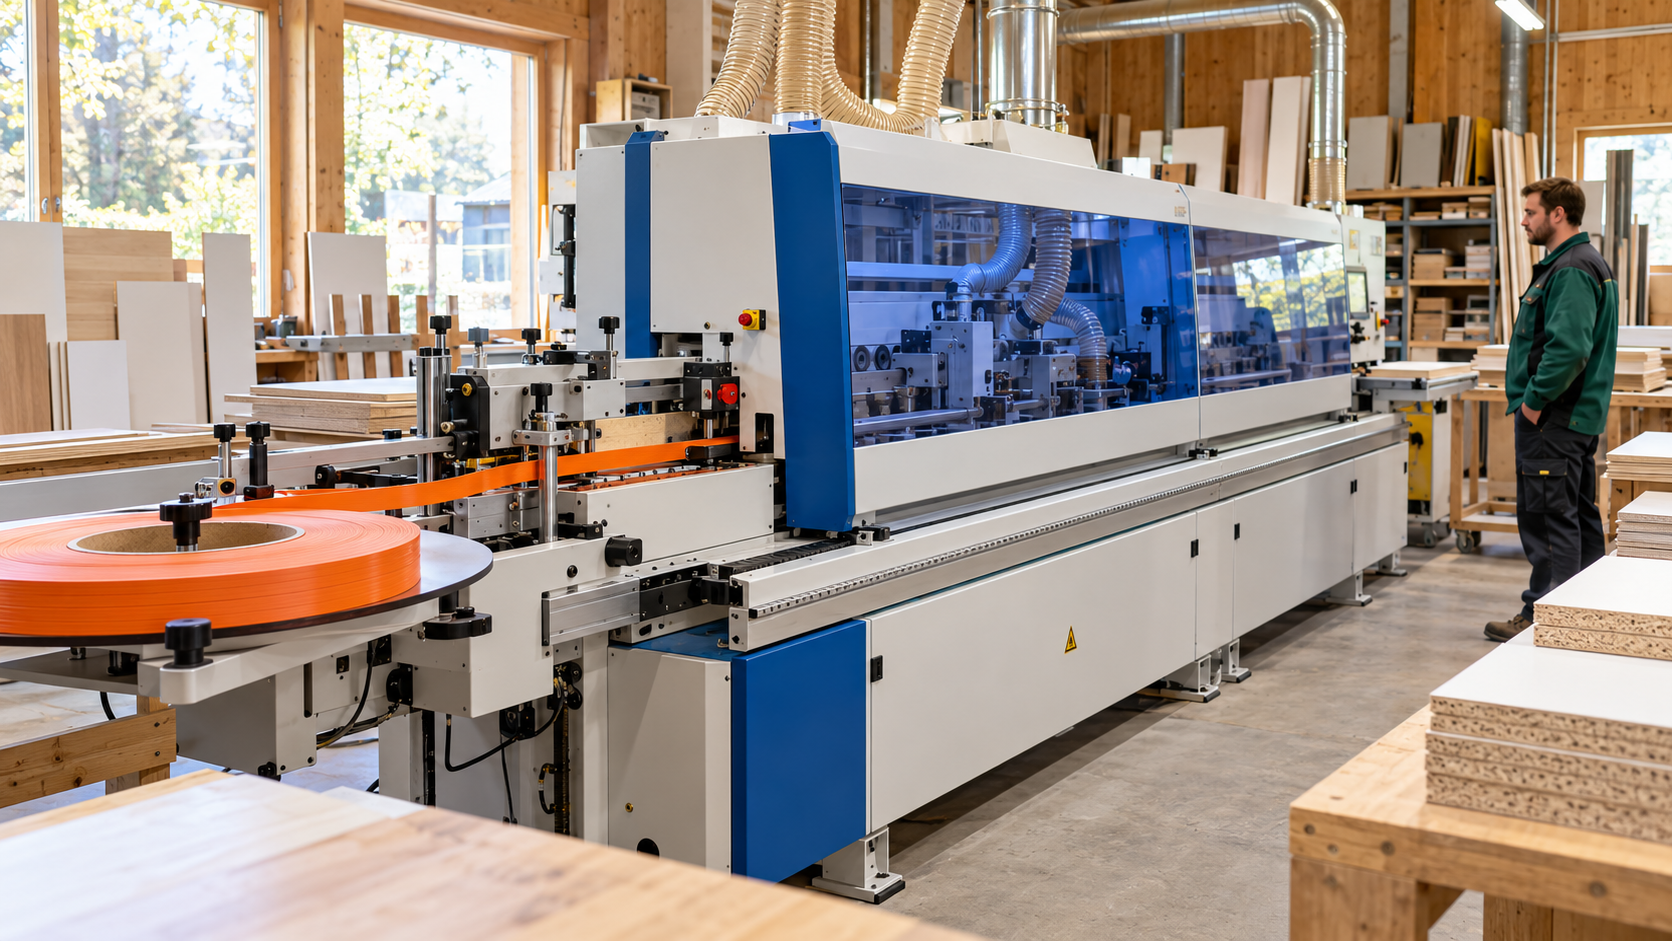
Название машины не гарантирует одинакового состава узлов. На официальной странице HOMAG EDGETEQ S-200 отдельно перечисляются обработка торца, нанесение клея, обрезка свесов, обработка углов и финишные операции. Для покупателя это полезная структура вопросов: что именно делает выбранная конфигурация, а что остаётся до или после неё. Перечень функций серии не заменяет спецификацию предложенного экземпляра.
Составляйте сравнение по требуемому результату на одной детали. Вместо строки «полная комплектация» нужны названия включённых операций и границы обработки. Если в предложении есть слово «опция», уточняют, включена ли она в указанную сумму. Станок с более длинным перечнем агрегатов не обязательно лучше для конкретного цеха, но отсутствие требуемой операции тоже нельзя спрятать за меньшей ценой.
Прифуговочный узел относится к подготовке торца перед приклеиванием материала, обработка углов — к другому этапу получения детали. Это не взаимозаменяемые пункты. Технолог отдельно оценивает исходную заготовку и требуемую форму готового угла. Из того, что станок оснащён одним узлом, нельзя заключить, что он выполняет второй. В запросе указывают нужный результат и просят показать его на согласованном образце.
В учебном варианте А часть работы с углами выполняется после проходов на отдельном рабочем месте. В варианте Б нужная операция включена в предложенную конфигурацию. Оба варианта допускаются к сравнению лишь после проверки одного и того же образца качества; более быстрый выпуск непригодных деталей не считается преимуществом. Время дополнительной обработки для А будет видно в общем расчёте, а не вынесено за границу испытания.
Не назначайте режим или величину съёма по статье. Это параметры конкретных материалов, инструмента и оборудования. Для заявки достаточно передать исходное состояние торца, требуемый вид кромки и перечень изделий. Станок на демонстрации проверяет обученный специалист по согласованной процедуре. Покупателю нужно видеть результат и условия его повторения, а не самостоятельно менять защиту или пробовать неподтверждённую настройку ради красивого образца.
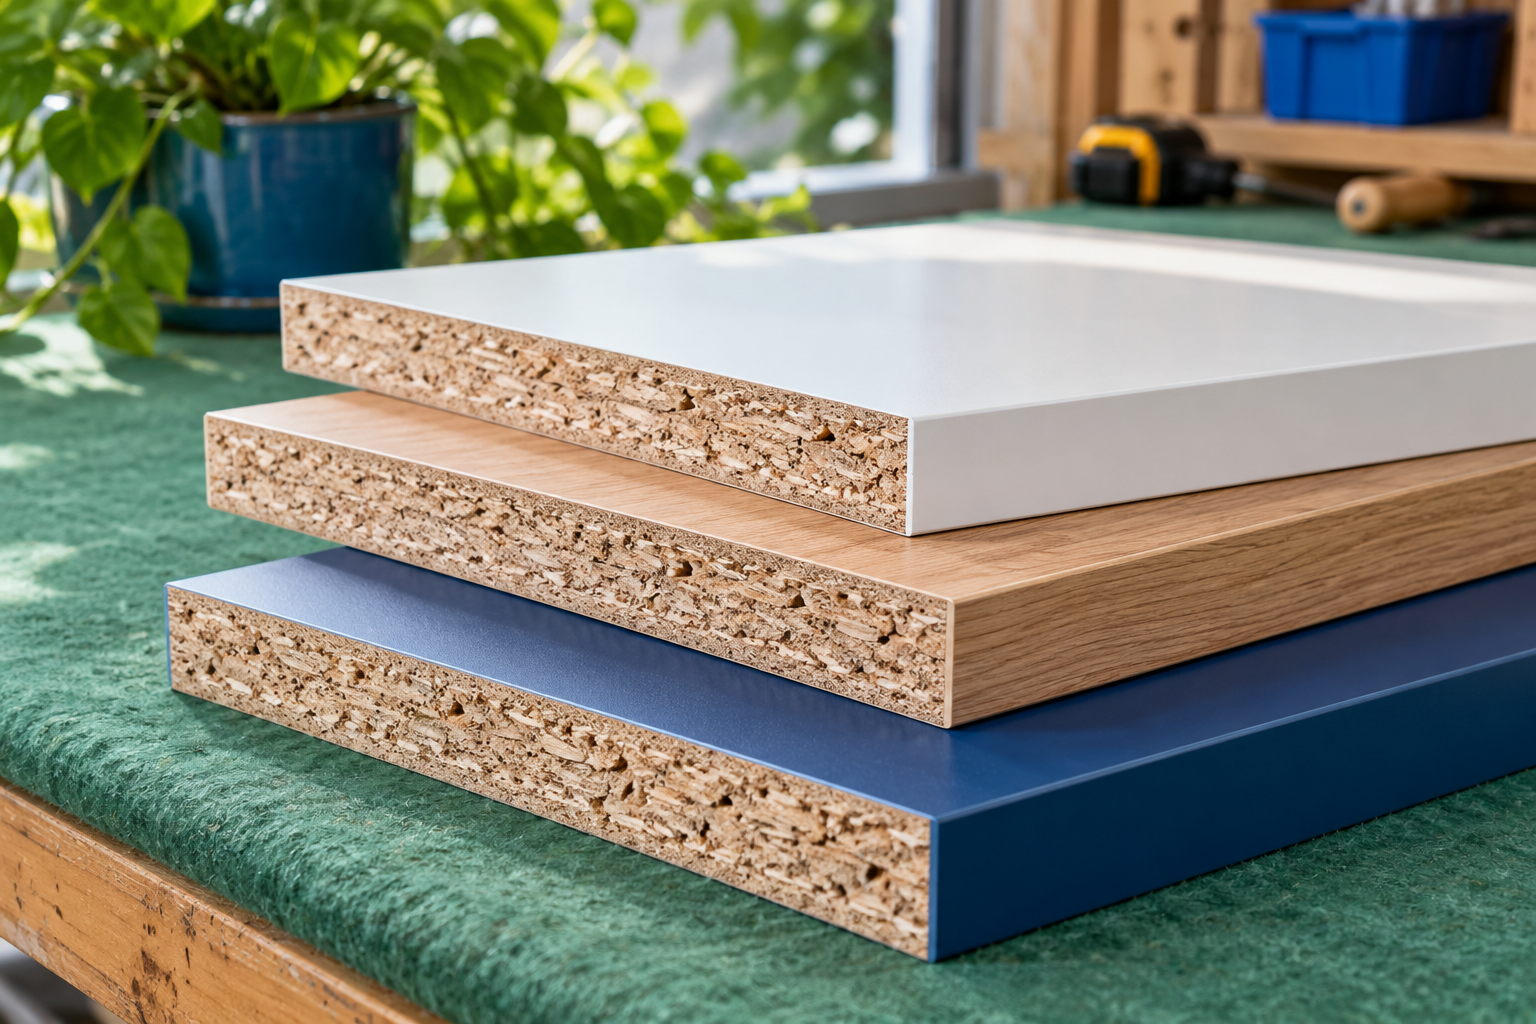
Для испытания задают тип и толщину плиты, материал облицовки, декор и согласованный клеевой процесс. Разные сочетания нельзя автоматически переносить друг на друга. В каталоге Felder Group параметры заготовки, материала кромки и комплектации представлены отдельно. Это помогает сформировать список уточнений, но не подтверждает совместимость всех перечисленных вариантов в одной поставке.
В карточке учебной партии записано: единая плита толщиной 18 миллиметров и один согласованный материал на всех четырёх сторонах. Марка клея и условия его использования в числовом примере не назначаются. Поставщик должен подтвердить выбранное сочетание, условия подготовки и требования к обслуживанию. Если станок предлагается с несколькими клеевыми системами, сравнивают именно включённый состав и реальные переходы между задачами, а не весь каталог возможностей.
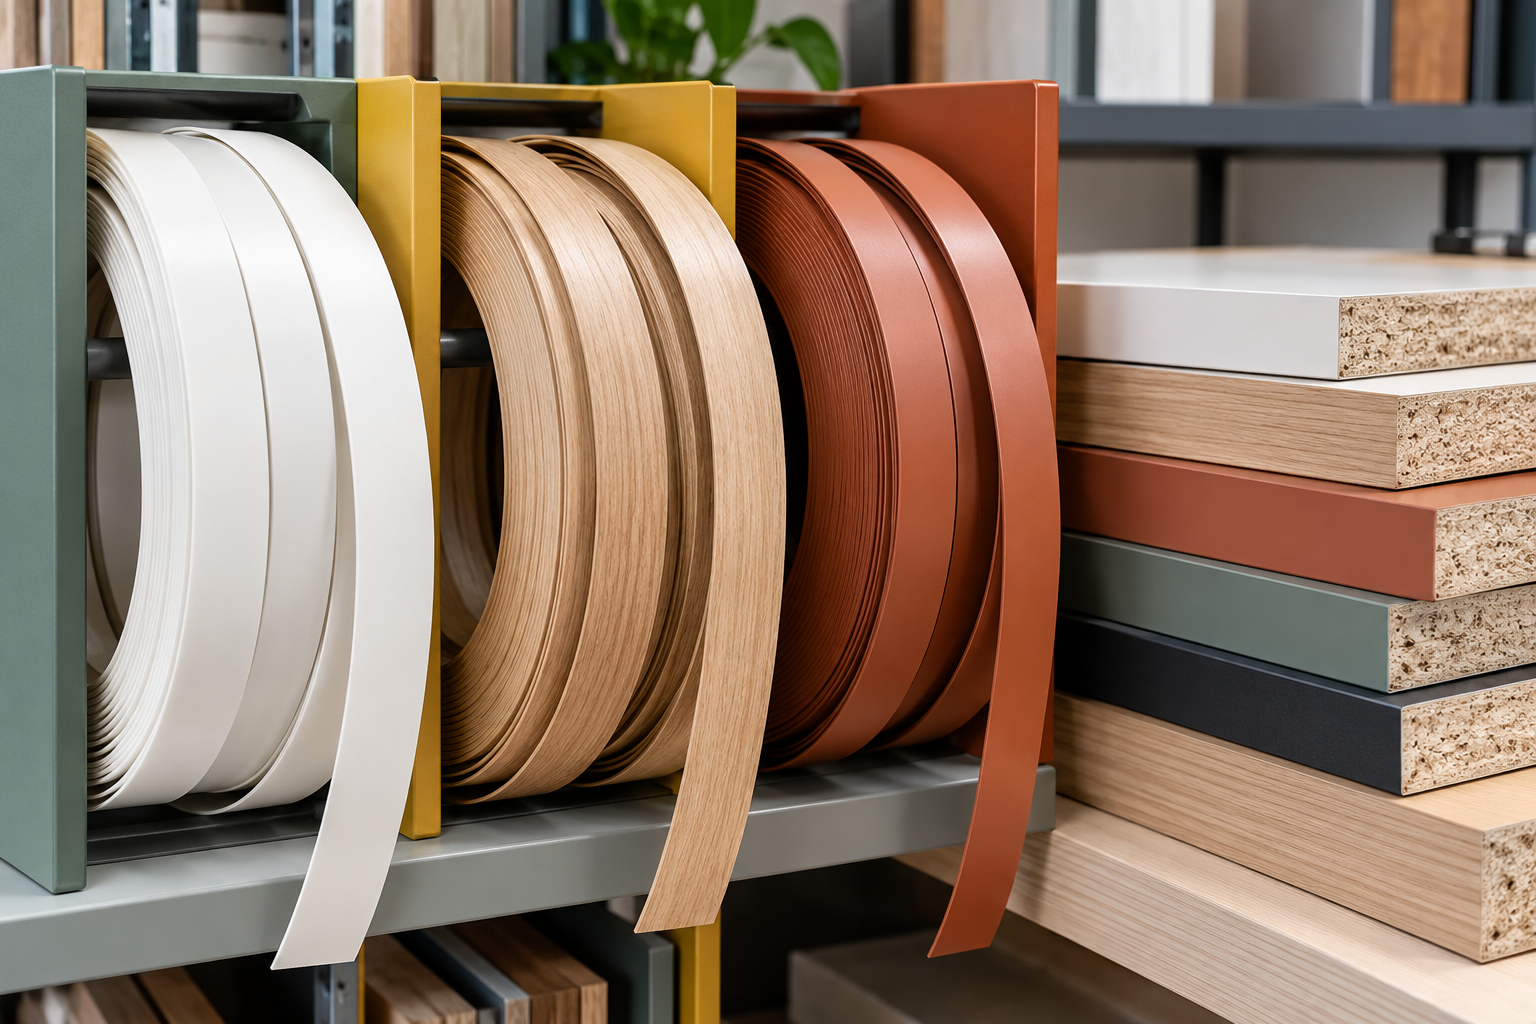
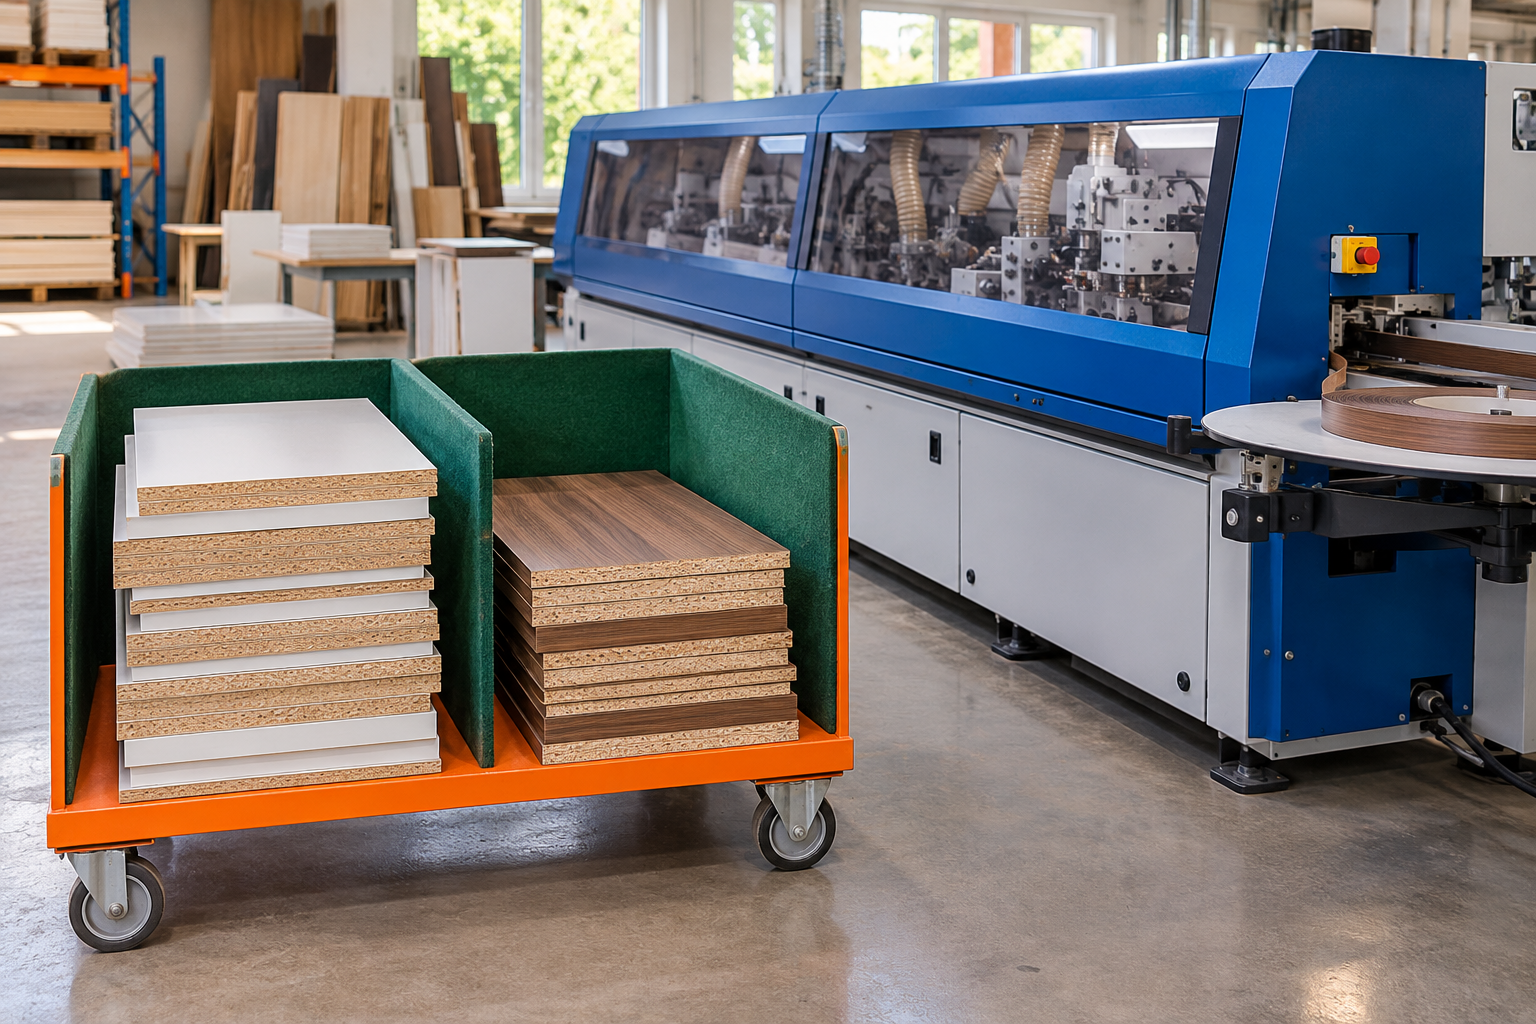
Рулоны на иллюстрации показывают разнообразие физического материала, а не конкретный комплект поставки. Цвет, толщина и внешний вид сами по себе не устанавливают клеевой режим или пригодность для изделия. Принятый образец хранят вместе с описанием состава и версии задания, чтобы позднее обсуждать отклонение от него, а не сравнивать две картинки, снятые при разном свете. Станок принимает материал в определённых условиях; эти условия должны остаться в документах испытания.
В учебной смене после перерывов и других заранее выделенных работ доступно 420 минут. Подготовка участка и согласованные переходы занимают 45 минут. Оба числа условные и одинаковые для двух вариантов. Время подачи включает повторяющийся цикл: взять заготовку, выполнить проход, принять её и вернуть к следующей стороне. Это измеренная в рамках примера средняя длительность полного действия, а не паспортная скорость движения детали внутри машины.
Чтобы станок сравнивался честно, протокол начинает отсчёт от одинакового состояния участка. Заранее прогретое и настроенное оборудование нельзя сопоставлять с вариантом, который в испытании начинает холодный запуск и смену материала. Отдельно фиксируют исключённые из смены перерывы, состав сотрудников и действия, выполняемые параллельно. Если для одного варианта понадобился второй человек, это часть предложения, а не бесплатное условие демонстрации.
Вариант А в условном испытании тратит в среднем 20 секунд на один полный проход. Для восьмисот проходов получается 16 000 секунд, или 266 минут 40 секунд. После них нужна отдельная обработка углов: по 25 секунд на каждую из двухсот полок, всего 83 минуты 20 секунд. При добавлении одинаковых 45 минут подготовки и 30 минут контроля с перемещением готовой партии итог составляет 425 минут.
Вариант Б выполняет требуемую обработку углов в составе согласованного процесса. Его полный проход в примере медленнее — 22 секунды. Восемьсот проходов занимают 17 600 секунд, то есть 293 минуты 20 секунд. Подготовка и контроль остаются теми же: 45 и 30 минут. Общий итог — 368 минут 20 секунд. При рабочем окне 420 минут расчётный запас равен 51 минуте 40 секундам. Все значения относятся только к вымышленной партии и принятому способу учёта.
Таким образом, станок с более коротким проходом в варианте А не закрывает учебную потребность в пределах окна: не хватает пяти минут. Б укладывается, хотя его отдельный цикл длиннее. Разница общего времени составляет 56 минут 40 секунд. Здесь нельзя добавить к Б ещё и время той операции, которая уже учтена в его полном проходе: получится двойной счёт. Равным образом нельзя убрать у А отдельное рабочее место, пока детали без него не соответствуют принятому образцу.
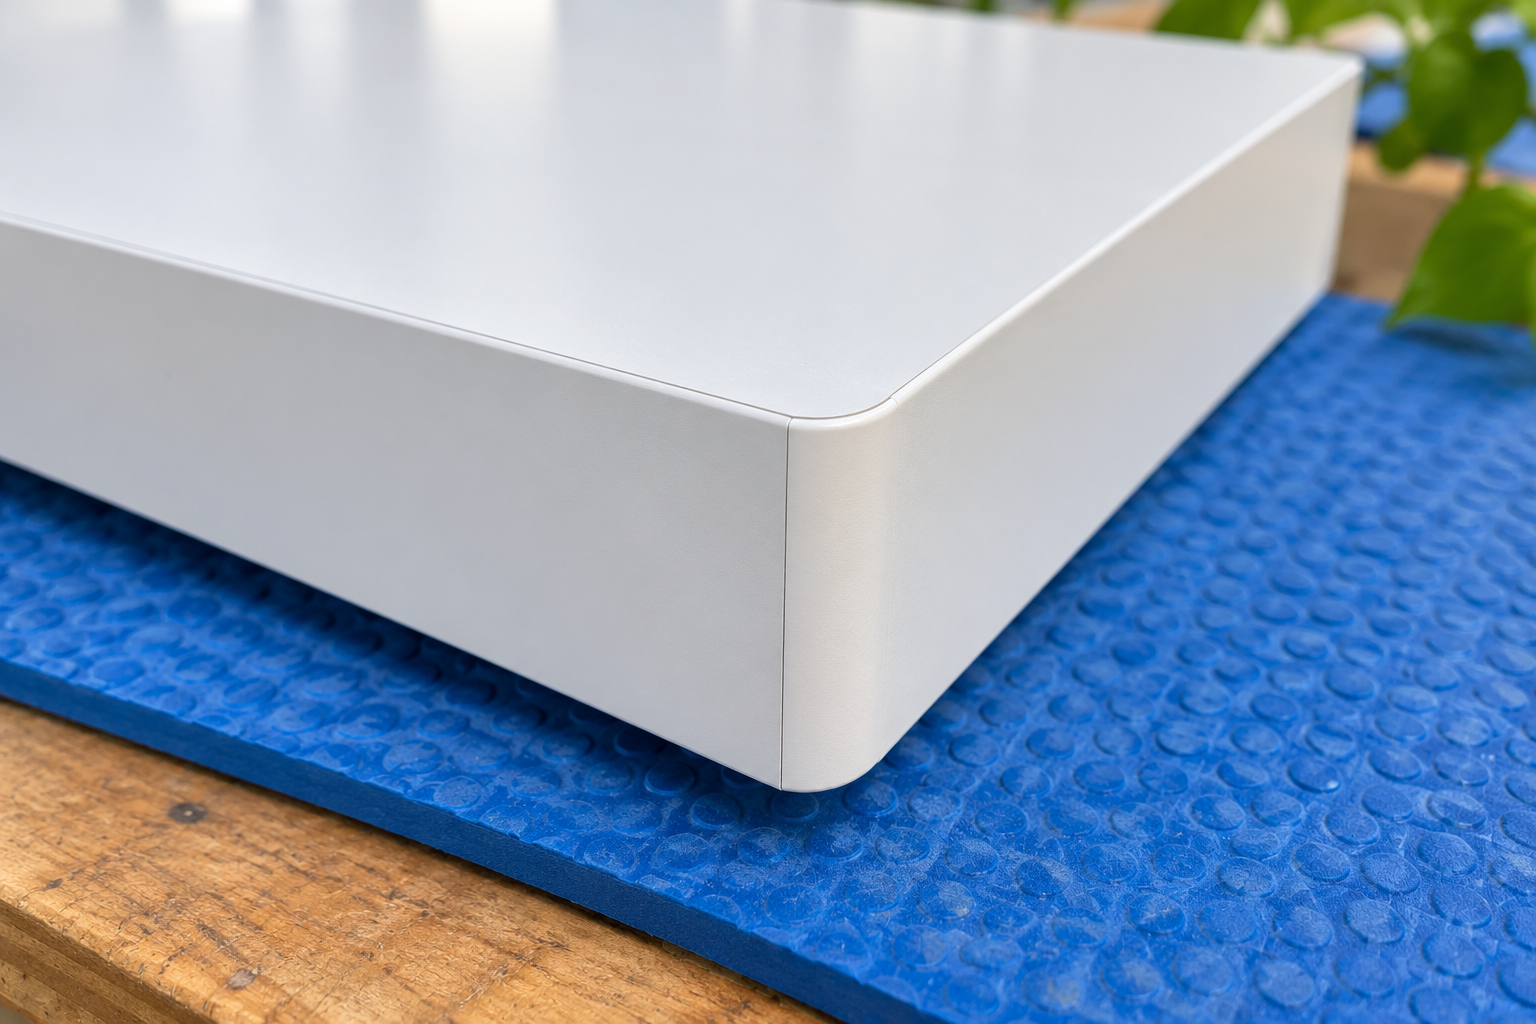
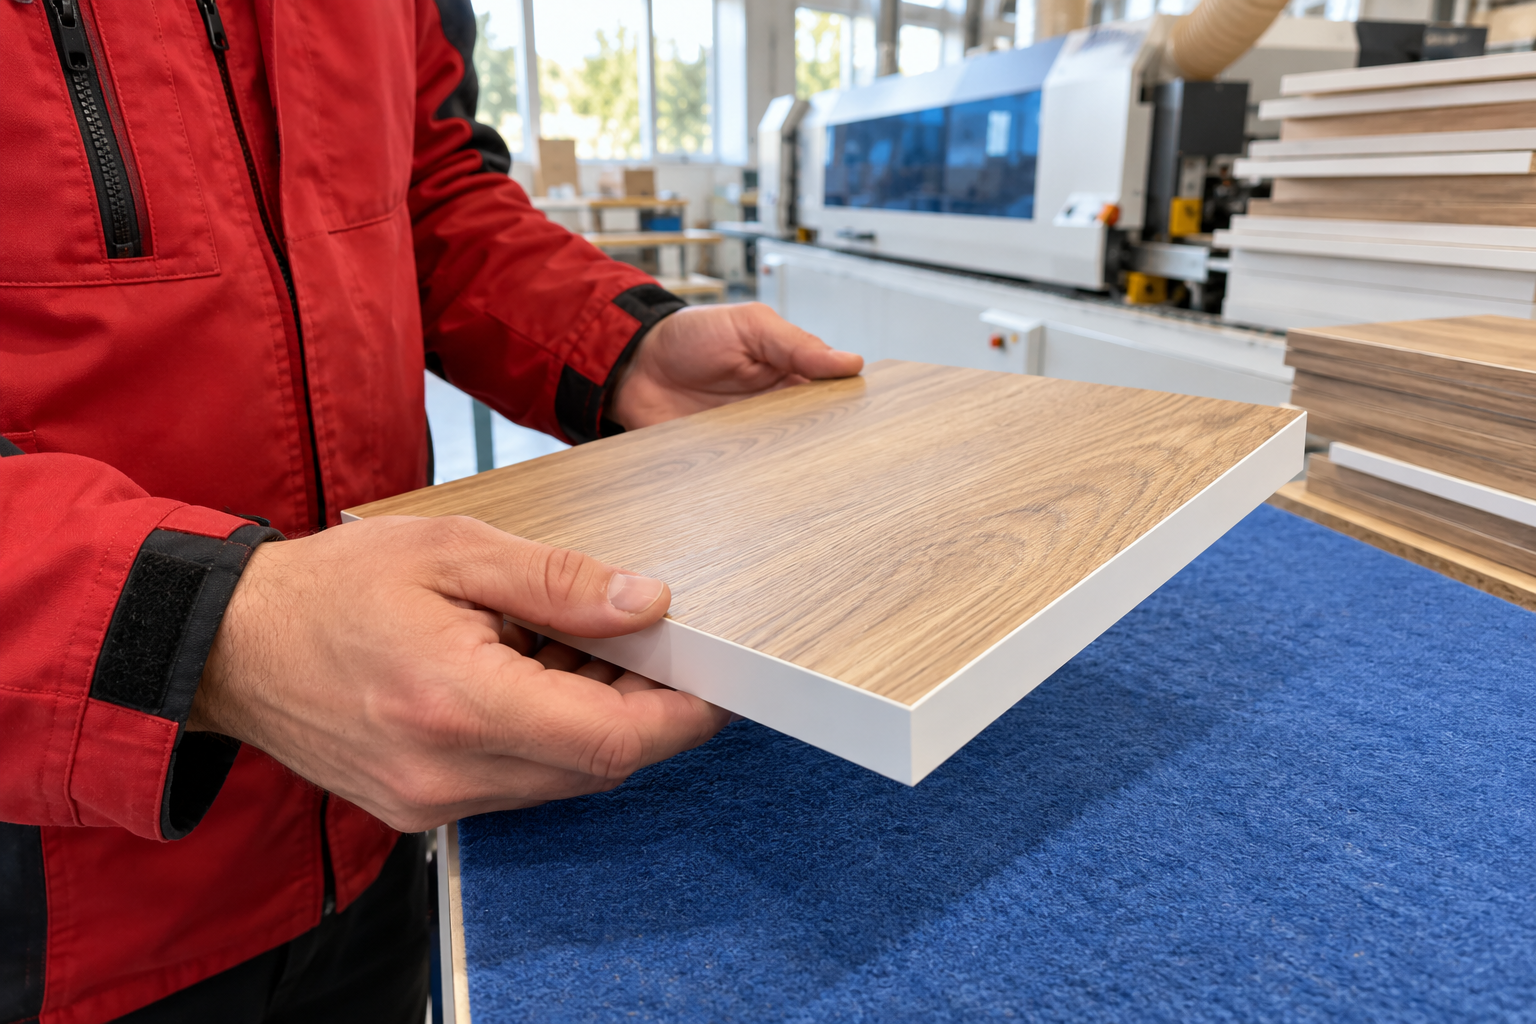
Снимок показывает видимую поверхность и угол отдельного образца. Он не подтверждает прочность соединения, соблюдение режима или прохождение всей партии. В испытании станок оценивают по согласованным критериям и способу проверки; фотография помогает зафиксировать внешний вид, но не заменяет остальные результаты. Если две стороны называют словом «готово» разные состояния, сравнение времени надо остановить и сначала согласовать результат.
В заполненном учебном протоколе у А последние принятые полки получены на 425-й минуте, у Б — на 368-й минуте 20-й секунде. Для сравнения в обоих случаях приняты двести деталей по одному условному образцу качества. А завершил работу с выходом за выделенное окно; это указано явно. Нельзя записать ему выполнение сменного задания, обрезав журнал на 420-й минуте и молча оставив оставшуюся обработку человеку после окончания учёта.
Станок не считается выполнившим задачу только потому, что последняя заготовка вышла из прижимной зоны. Время до принятого результата включает необходимые действия после машины: осмотр, предусмотренную дополнительную обработку, сортировку и перемещение. Если часть деталей отправлена на исправление, их не прибавляют к годному выпуску до завершения работы. Причину возврата и фактические затраты фиксируют отдельно, чтобы повторное испытание проверяло устранение проблемы.
В нашем примере двести деталей приняты в обоих вариантах, а дополнительные расходы на брак не вводятся. Это ограничение учебных данных, а не предположение о безотказной работе реального участка. При настоящем пилоте итог может измениться из-за материала, оператора или обслуживания. Поэтому станок выбирают не по одной понравившейся сумме минут: проверяют повторяемость, состав работы и то, на каких исключениях перестаёт выполняться обещанный выпуск.
ЛИДЫ НА ОБОРУДОВАНИЕ ДЛЯ МЕБЕЛЬНЫХ ЦЕХОВ по 15 руб.:
Уточним, какие обращения подходят вашей компании: номенклатура деталей, требуемые операции и регион проекта. Техническую готовность запроса оценивают ваши специалисты.
Станок работает внутри цеха, а не отдельно от помещения. Для предложения нужны план размещения, пути подачи и приёма деталей, доступ к обслуживанию, требования к подключению и удалению отходов. Эти сведения проверяются для конкретной комплектации. Площадь нарисованного корпуса не равна площади рабочего участка: длинная деталь, тележка и безопасный проход тоже занимают место. Недостающий запас нельзя объявить найденным по перспективной фотографии.
В учебном задании двести полок одинаковы, но это не разрешает не учитывать остальные изделия цеха. На площадке проверяют наиболее неудобные размеры из действительной номенклатуры и движение людей. Необходимые работы по подготовке включают в предложение отдельными строками с ответственными. До подтверждения этих условий станок остаётся кандидатом на размещение, даже если его испытание на другой площадке показало подходящий выпуск.
Поставщик передаёт требования к электрическому подключению, сжатому воздуху и аспирации там, где они предусмотрены. Заказчик поручает профильным специалистам проверить фактические условия. Станок нельзя признать совместимым с действующей системой по совпадению внешнего диаметра шланга или мощности на рекламной странице. Нужны документы конкретной поставки, проверяемые параметры и граница ответственности за подготовительные работы.
Записывают не просто наличие системы удаления отходов, а перечень подтверждений, которые ждёт поставщик до запуска. Технические значения в статье не назначаются. Если условия не подтверждены, в карточке остаётся открытый пункт с ответственным и сроком ответа. Так экономическое сравнение не превращается в покупку оборудования, для которого ещё не готово рабочее место. Станок должен быть обеспечен согласованными условиями, а не надеждой подключить его после доставки.
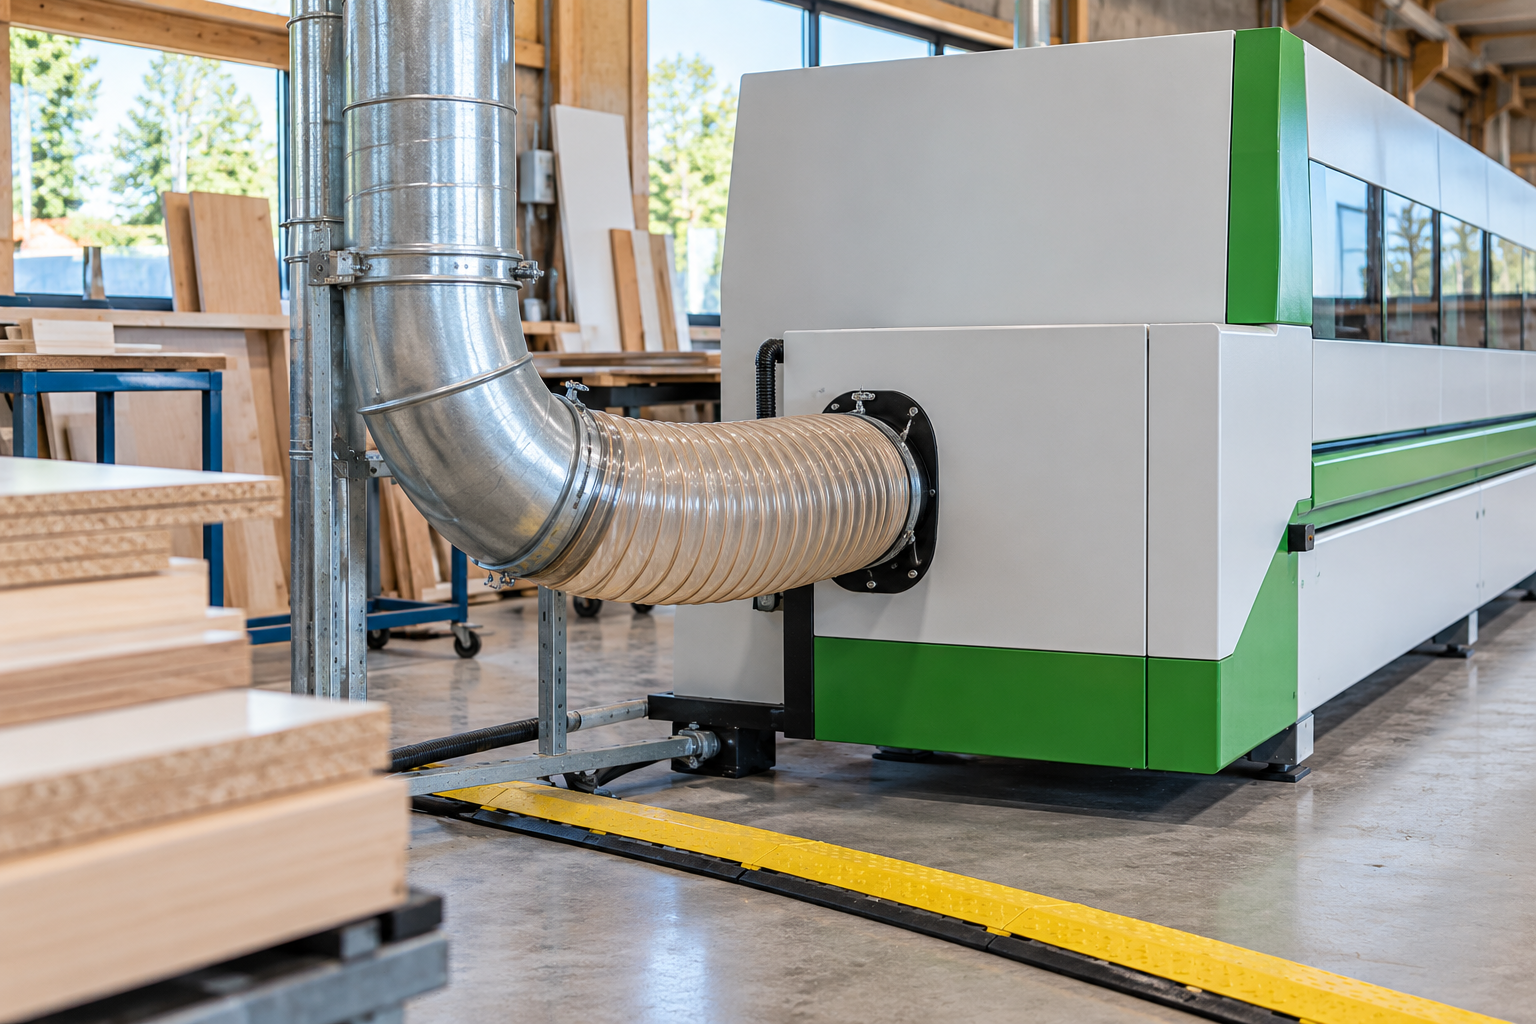
На изображении различимы соединение и физическое расположение воздуховода. По этому кадру нельзя определить производительность аспирации или подтвердить безопасность участка. Он иллюстрирует сам предмет проверки, а не её положительный результат. При передаче заявки полезнее приложить актуальный план и подтверждённые сведения специалиста, чем несколько красивых фотографий без указания, какое подключение относится к предложенной машине.
Время обслуживания нельзя считать нулевым только потому, что оно не попало в короткое испытание. Покупатель уточняет состав регламентных работ, требуемые расходные материалы, доступ к узлам и порядок обращения в сервис. Станок обсуждают вместе с тем, кто будет отвечать за ежедневную подготовку и остановку. Инструкцию и обучение проверяют по комплекту поставки; наличие другого похожего оборудования в цехе не заменяет знакомства с выбранной конфигурацией.
В учебном сравнении подготовка занимает одинаковые 45 минут, однако это допущение требует проверки до реального решения. Если фактические процедуры различаются, протокол пересчитывают. Не надо удерживать удобное равенство ради красивого результата. При смене материала, клеевого процесса или требований к изделию станок может потребовать другой последовательности работ; её подтверждают обученные специалисты и отражают в новой версии расчёта.
Для закупки важны доступность расходников, состав стартового комплекта и порядок подтверждения сроков поставки. Не обещайте отсутствие простоя без согласованных условий сервиса. Менеджер может собрать список вопросов и назначить ответственных, но технический ответ остаётся у поставщика и команды заказчика. Такой переход от обращения к проверяемому заданию полезнее длинного перечня функций, который никто не связал с работой конкретного участка.
В учебном предложении А базовое оборудование стоит 1 миллион 200 тысяч рублей, доставка — 60 тысяч, подготовка к запуску и обучение в согласованных границах — 40 тысяч. Всего 1 миллион 300 тысяч. Для Б оборудование стоит 1 миллион 380 тысяч, остальные две строки совпадают: 60 и 40 тысяч. Общая сумма — 1 миллион 480 тысяч. Разница полных предложений составляет 180 тысяч рублей. Это вымышленные суммы, не текущий рыночный прайс.
Сравнение допускается только при одинаковой форме представления цены. В примере обе суммы заданы как полные суммы к оплате на одинаковых условиях, без отдельного пересчёта налогов. Подготовка помещения и возможное усиление инженерных систем в них не включены у обоих участников. Для реального проекта эти исключения должны быть раскрыты и оценены отдельно. Станок с меньшей базовой ценой может потребовать более дорогой подготовки, поэтому исключения не оставляют мелким устным примечанием.
Разница 56 минут 40 секунд в нашем примере описывает время выполнения одной партии. Она ещё не означает уменьшение фонда оплаты труда или появление дополнительной продажи. Если работник получает фиксированную оплату и освободившееся время не используется, денежная экономия может не возникнуть. Станок может дать удобный резерв для других действий, но ценность этого резерва нужно подтвердить реальным планом участка.
Не делите дополнительные 180 тысяч на произвольно назначенную выручку и не называйте результат сроком окупаемости. Для такого расчёта нужны фактические загрузка, состав затрат, обслуживание, расходники и способ использования времени. В учебном решении достаточно более узкого вывода: Б выполняет заданные двести деталей в окне 420 минут, А требует ещё пяти минут за его пределами. Первая причина продолжить проверку Б — соответствие рабочему заданию, а не вымышленное обещание заработка.
В завершённом учебном случае заказчик выбрал Б для следующего этапа согласования и отложил закупочное решение до проверки площадки и повторения испытания. Причина указана точно: один и тот же принятый выпуск двести деталей укладывается в доступное окно. В протоколе остаются обе суммы, полный состав операций и границы подготовки. Это не утверждение о покупке или результате настоящего предприятия; учебный пример заканчивается определённым решением и перечнем оставшихся подтверждений.
Если после проверки окажется, что требуемая форма угла не нужна части продукции, или партия в обычный день меньше, вывод может поменяться. Тогда станок сравнивают заново на действительной задаче, а не защищают прежнего фаворита. Если дополнительное рабочее место А уже есть и его время допускается вне выделенного окна, это тоже должно появиться в новой версии условий. Цена и производительность имеют смысл лишь вместе с границами, в которых они рассчитаны.
Для руководителя полезна короткая запись: «Б выбран для проверки размещения; двести полок за 368 минут 20 секунд в условном пилоте; предложение 1 миллион 480 тысяч; площадка не подтверждена». Она отделяет уже выполненное сравнение от неизвестного. Станок не становится готовым к запуску после выбора коммерческого предложения. Но следующему участнику уже понятно, какой ответ нужен, почему он влияет на решение и с какой версией задания надо работать.
Хорошее обращение в этой нише содержит изделие, размеры, материал, число сторон, необходимый готовый выпуск, рабочее окно и перечень операций. К нему прикладывают актуальный чертёж и описывают доступные сведения о площадке. Если данных ещё нет, это пишут прямо. Станок не подбирают окончательно по незаполненным полям; менеджер собирает недостающее с теми, кто может подтвердить технологию и реальные условия работы.
В нашем примере заполнены двести полок 600 на 400 на 18 миллиметров, четыре стороны, один согласованный материал, 420 доступных минут и обработка углов по принятому образцу. Сравнение двух составов завершено, более подходящий для этой задачи кандидат определён. Открытый ответ по инженерным условиям не спрятан внутри слова «монтаж». Это позволяет продолжить работу без повторной устной сборки всей истории.
После первичного сравнения следующий шаг — проверка размещения и подключений по требованиям выбранной конфигурации. Заказчик передаёт актуальный план участка и назначает профильного ответственного; поставщик возвращает перечень неподтверждённых условий. Если из него следуют дополнительные работы, предложение обновляют. Станок остаётся в согласовании до закрытия этих пунктов, а не объявляется готовым только потому, что покупатель назвал желаемую дату доставки.
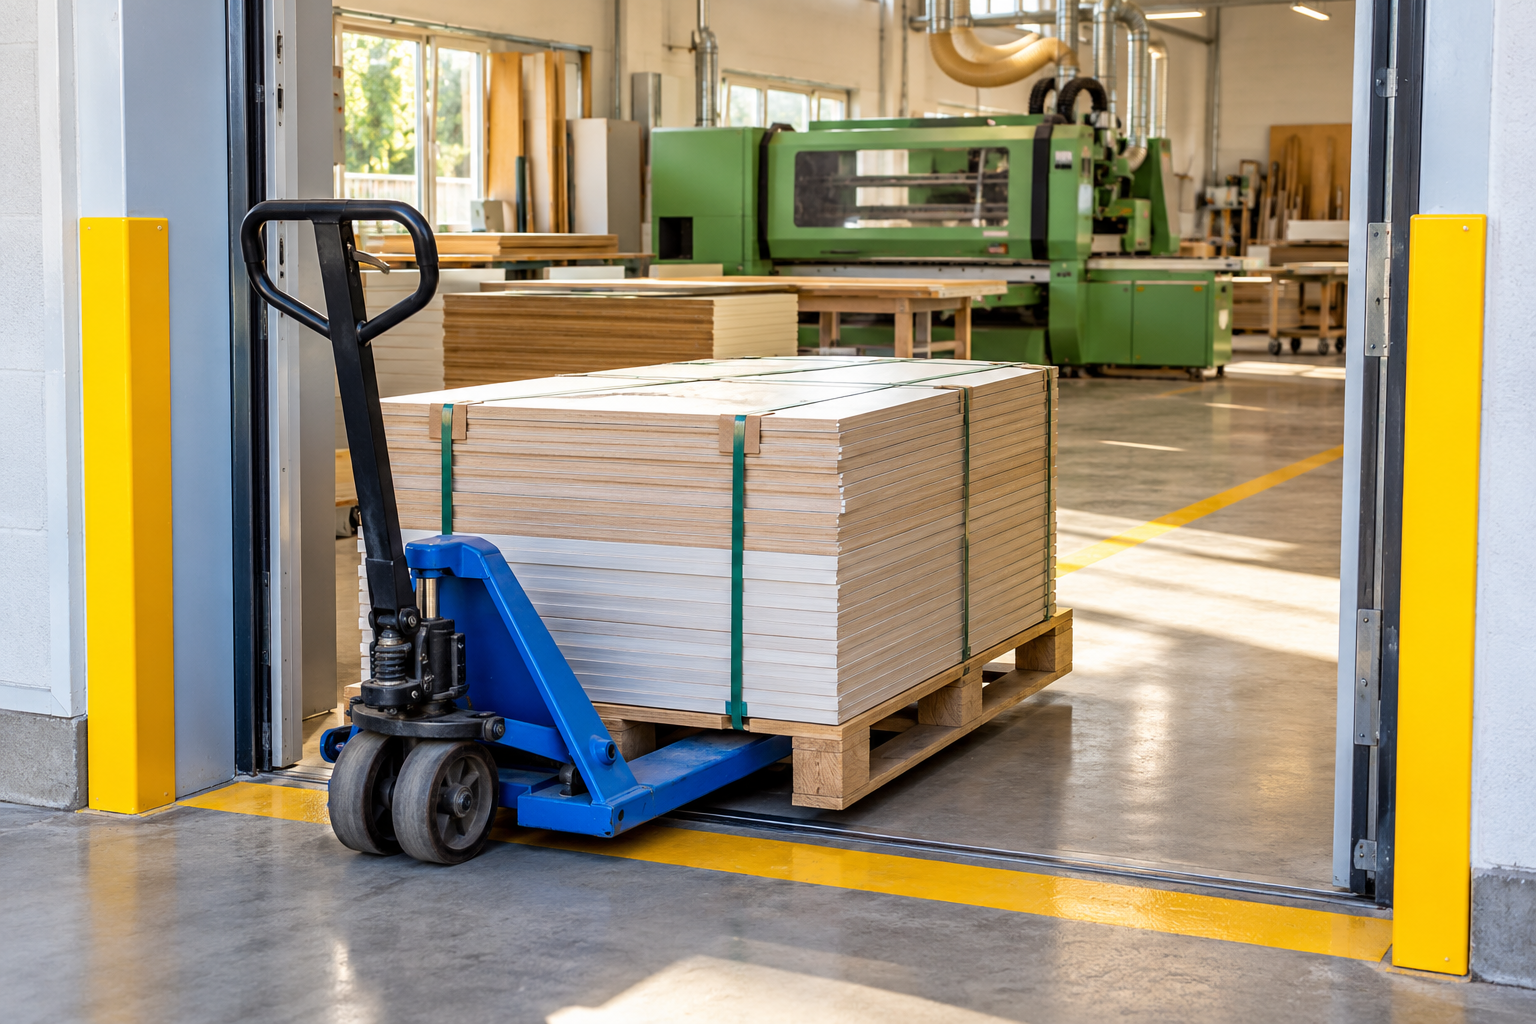
Фото проезда и дверного проёма может помочь разговору о доставке, однако не заменяет размеров, обследования и согласования способа перемещения. Нельзя утверждать, что машина пройдёт, по одному похожему кадру. Нужны сведения о действительном маршруте, массе, габаритах и доступной технике, подтверждённые ответственными специалистами. В заявке фиксируют, какой документ получен и какого ответа ещё нет, без самостоятельного назначения такелажных операций.
Если вместо полок появляются длинные фасады, другая плита или новый материал кромки, прежние 800 проходов и 420 минут перестают описывать задачу. Сохраняют старый протокол, добавляют новую номенклатуру и пересчитывают нужную часть процесса. Станок проверяют на изменившихся условиях; подходящее решение для одной партии не объявляют универсальным для любой будущей продукции. Это защищает обе стороны от разных ожиданий после доставки.
В итоговой карточке остаются ссылка на чертёж, согласованный образец, состав предложений А и Б, расчёт времени, исключённые работы и ответственный за следующий шаг. Контакт покупателя передают технической команде вместе с этим контекстом по согласованному каналу. Так обращение становится предметным заданием: обсуждается конкретный выпуск на конкретном участке, а не абстрактное обещание высокой скорости.
Выбирать оборудование по одной цифре подачи недостаточно. Сначала определяют готовую деталь, затем считают стороны, проходы и операции после машины, проверяют площадку и только после этого сопоставляют полный состав предложения. В учебном случае более медленный отдельный проход Б дал более короткий общий процесс. В реальном проекте такой вывод должен подтвердиться испытанием вашей партии и документами выбранной конфигурации.
КОНТАКТЫ ПО ЗАПРОСАМ НА ОБРАБОТКУ КРОМКИ по 15 руб.:
Обсудим поток обращений по мебельному оборудованию и признаки подходящего проекта. Проверку деталей, испытание и итоговый подбор выполняют ваши специалисты.
Написать: MAX · WhatsApp · Telegram
Позвонить: 8 (985) 691-86-36
Нажимая на кнопку «Разрешить данному сайту обрабатывать данные, согласно Политике обработки данных», посетитель дает согласие на обработку своих персональных данных в соответствии с настоящей Политикой обработки данных на срок до достижения целей обработки персональных данных.
Выберите удобный способ связи. Контакты предприятий по оснащению участка обработки кромки