Резидент Сколково
Как сайт узнаёт номера
узнаём номера телефоновпосетителей вашего сайта
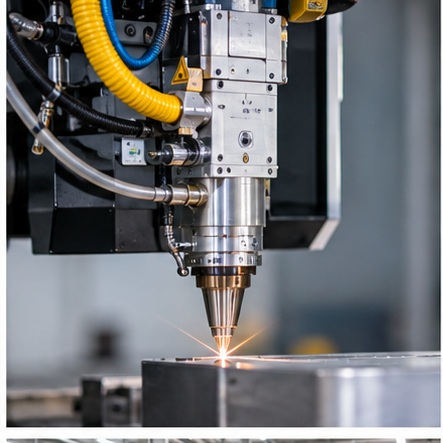
Разбор начинается не с выбора инструмента, а с исходных данных. В карточке отдельно фиксируют лазерной, установки и металл, чтобы менеджер видел реальную задачу, а не пытался угадать ее по одному короткому сообщению. После этого уточняют толщина и шов. Ответ не превращают в формальность: его связывают с лазерной, сохраняют рядом с установки и используют при подготовке следующего действия. Если данных мало, менеджер задает один конкретный вопрос и фиксирует договоренность. После разговора обновляют металл, толщина и шов. Руководитель смотрит не только на количество действий, но и на то, сохранилась ли связь с задачей клиента. Если связь потеряна, корректируют конкретный участок процесса. До предложения фиксируют материал, толщину, геометрию и длину шва, требования к деформации, размер партии и сменную программу. Подбор лазерной сварочной установки начинается с металла, толщины, геометрии шва, точности и требуемой производительности.
ЗАЯВКИ НА ЛАЗЕРНЫЕ СВАРОЧНЫЕ УСТАНОВКИ по 15 руб.:
Подберем обращения на лазерные сварочные установки с понятными вводными: металл, толщина, тип шва, точность, партия и загрузка.
На практике полезно сначала сопоставить установки с металл, а затем проверить толщина. Такой порядок быстро отделяет содержательное обращение от ситуации, в которой человеку пока не хватает информации для решения. На этом этапе отдельно рассматривают шов и точность. Один и тот же ответ может иметь разный смысл в зависимости от установки, поэтому команда сохраняет факты, а не только короткий итог. Это снижает риск повторить уже заданные вопросы. В конце проверяют, остались ли понятными толщина, шов и точность. Если любой из этих элементов потерян, карточку дополняют сразу, пока содержание разговора не забылось и его не пришлось восстанавливать догадками.
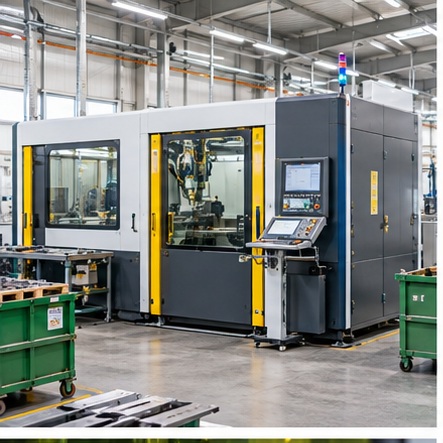
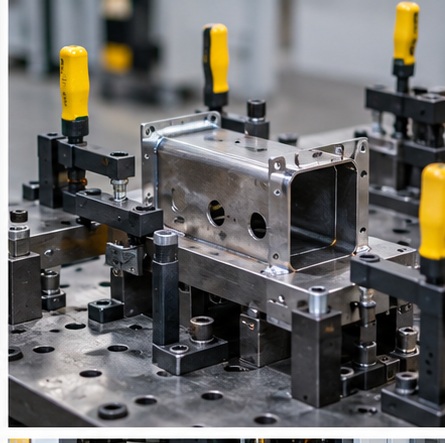
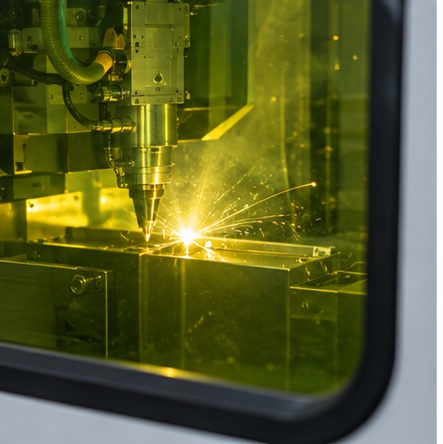
Для этой части процесса нужна простая дисциплина: металл, толщина и шов не смешивают в одно поле. Каждая отметка отвечает на свой вопрос и помогает коллеге продолжить работу без повторного опроса клиента. Перед продолжением сверяют точность и оснастка с исходным металл. Это помогает заметить противоречие до разговора и выбрать более точную формулировку. Результат проверки сохраняют рядом с толщина, чтобы история не распадалась на отдельные попытки. Завершающая отметка должна содержать шов, точность и оснастка. Тогда следующему сотруднику не приходится восстанавливать события по памяти, а клиент не слышит повтор тех же вопросов при каждом новом контакте. Оборудование оценивают вместе с оснасткой, защитной кабиной, удалением дыма, системой контроля, автоматизацией и обслуживанием. Подбор лазерной сварочной установки проверяют вместе с оснасткой, защитой, автоматизацией, контролем качества и сервисом.
Ошибки чаще всего появляются, когда команда торопится перейти к предложению и пропускает толщина, шов или точность. Короткая проверка этих данных занимает меньше времени, чем исправление неточного расчета или лишний звонок. Следующая проверка касается оснастка и защита. Их сравнивают с шов, чтобы понять, действительно ли требуется быстрое продолжение. При расхождении сотрудник не делает поспешный вывод, а возвращается к толщина и спокойно уточняет недостающую деталь. Так точность, оснастка и защита становятся частью единой истории, а не разрозненными полями. Человек получает содержательное продолжение, менеджер понимает границы действия, а руководитель видит причину результата.
Полезный ориентир здесь — качество контекста. Если известны шов, точность и оснастка, разговор можно строить вокруг задачи человека, а не вокруг общего сценария, который одинаково звучит для всех. Дальше полезно проверить защита вместе с партия. Если они подтверждают точность, обращение передают ответственному с коротким пояснением. Если подтверждения нет, запись остается в подходящем статусе без давления и лишних попыток. Результат оценивают по тому, насколько ясно зафиксированы оснастка, защита и партия. Хорошая запись подсказывает продолжение, сохраняет договоренность и помогает остановиться, если человек не готов к контакту. До предложения фиксируют материал, толщину, геометрию и длину шва, требования к деформации, размер партии и сменную программу.
До контакта стоит собрать минимальный набор сведений: точность, оснастка и защита. Этого достаточно, чтобы выбрать уместный вопрос, определить ответственного и не перегружать человека длинным перечнем уточнений. Отдельного внимания требуют партия и загрузка. Их нельзя оценивать без защита, потому что одинаковая отметка в разных ситуациях приводит к разным действиям. Менеджер сначала восстанавливает контекст, а затем согласует продолжение. Итог возвращают в общую работу через защита и партия, а загрузка используют для последующей проверки. Это позволяет сравнивать похожие обращения и улучшать правила на реальных историях, не меняя весь процесс из-за одного случая.
Команда получает более устойчивый результат, когда регулярно сверяет оснастка, защита и партия. Тогда решения принимаются по содержанию обращения, а не по случайной отметке или впечатлению одного сотрудника. Затем в работу входят загрузка и автоматизация. Важно, чтобы они не существовали отдельно от партия: связь между этими данными показывает, почему выбрано именно такое продолжение. Коллега, который откроет карточку позже, увидит основание решения. Команда использует партия, загрузка и автоматизация как материал для короткого разбора. Сравнение нескольких случаев показывает, где не хватает исходных данных, где мешает формулировка, а где процесс работает нормально. Оборудование оценивают вместе с оснасткой, защитной кабиной, удалением дыма, системой контроля, автоматизацией и обслуживанием.
Задачу удобно рассматривать по частям. Сначала проверяют защита, затем связывают его с партия и только после этого оценивают загрузка; так в карточке остается понятная логика принятого решения. Рабочая карточка должна объяснять, как связаны автоматизация, сервис и загрузка. Для этого достаточно одной ясной заметки: что уже известно, о чем договорились и какое действие допустимо дальше. Такой формат понятен и менеджеру, и руководителю. Для контроля достаточно периодически выбирать разные истории и смотреть, как в них отражены загрузка, автоматизация и сервис. Повторяющаяся неясность становится основанием для небольшой правки, а не для механического увеличения числа звонков.
Разбор начинается не с выбора инструмента, а с исходных данных. В карточке отдельно фиксируют партия, загрузка и автоматизация, чтобы менеджер видел реальную задачу, а не пытался угадать ее по одному короткому сообщению. Следующая проверка касается сервис и лазерной. Их сравнивают с загрузка, чтобы понять, действительно ли требуется быстрое продолжение. При расхождении сотрудник не делает поспешный вывод, а возвращается к партия и спокойно уточняет недостающую деталь. Итог возвращают в общую работу через автоматизация и сервис, а лазерной используют для последующей проверки. Это позволяет сравнивать похожие обращения и улучшать правила на реальных историях, не меняя весь процесс из-за одного случая. До предложения фиксируют материал, толщину, геометрию и длину шва, требования к деформации, размер партии и сменную программу.
ЗАЯВКИ НА ЛАЗЕРНЫЕ СВАРОЧНЫЕ УСТАНОВКИ по 15 руб.:
Подберем обращения на лазерные сварочные установки с понятными вводными: металл, толщина, тип шва, точность, партия и загрузка.
На практике полезно сначала сопоставить загрузка с автоматизация, а затем проверить сервис. Такой порядок быстро отделяет содержательное обращение от ситуации, в которой человеку пока не хватает информации для решения. Дальше полезно проверить лазерной вместе с установки. Если они подтверждают автоматизация, обращение передают ответственному с коротким пояснением. Если подтверждения нет, запись остается в подходящем статусе без давления и лишних попыток. Команда использует сервис, лазерной и установки как материал для короткого разбора. Сравнение нескольких случаев показывает, где не хватает исходных данных, где мешает формулировка, а где процесс работает нормально.
Для этой части процесса нужна простая дисциплина: автоматизация, сервис и лазерной не смешивают в одно поле. Каждая отметка отвечает на свой вопрос и помогает коллеге продолжить работу без повторного опроса клиента. Отдельного внимания требуют установки и металл. Их нельзя оценивать без лазерной, потому что одинаковая отметка в разных ситуациях приводит к разным действиям. Менеджер сначала восстанавливает контекст, а затем согласует продолжение. Для контроля достаточно периодически выбирать разные истории и смотреть, как в них отражены лазерной, установки и металл. Повторяющаяся неясность становится основанием для небольшой правки, а не для механического увеличения числа звонков. Оборудование оценивают вместе с оснасткой, защитной кабиной, удалением дыма, системой контроля, автоматизацией и обслуживанием.
Ошибки чаще всего появляются, когда команда торопится перейти к предложению и пропускает сервис, лазерной или установки. Короткая проверка этих данных занимает меньше времени, чем исправление неточного расчета или лишний звонок. Затем в работу входят металл и толщина. Важно, чтобы они не существовали отдельно от установки: связь между этими данными показывает, почему выбрано именно такое продолжение. Коллега, который откроет карточку позже, увидит основание решения. После разговора обновляют установки, металл и толщина. Руководитель смотрит не только на количество действий, но и на то, сохранилась ли связь с задачей клиента. Если связь потеряна, корректируют конкретный участок процесса.
Полезный ориентир здесь — качество контекста. Если известны лазерной, установки и металл, разговор можно строить вокруг задачи человека, а не вокруг общего сценария, который одинаково звучит для всех. Рабочая карточка должна объяснять, как связаны толщина, шов и металл. Для этого достаточно одной ясной заметки: что уже известно, о чем договорились и какое действие допустимо дальше. Такой формат понятен и менеджеру, и руководителю. В конце проверяют, остались ли понятными металл, толщина и шов. Если любой из этих элементов потерян, карточку дополняют сразу, пока содержание разговора не забылось и его не пришлось восстанавливать догадками. До предложения фиксируют материал, толщину, геометрию и длину шва, требования к деформации, размер партии и сменную программу.
До контакта стоит собрать минимальный набор сведений: установки, металл и толщина. Этого достаточно, чтобы выбрать уместный вопрос, определить ответственного и не перегружать человека длинным перечнем уточнений. После этого уточняют шов и точность. Ответ не превращают в формальность: его связывают с установки, сохраняют рядом с металл и используют при подготовке следующего действия. Если данных мало, менеджер задает один конкретный вопрос и фиксирует договоренность. Завершающая отметка должна содержать толщина, шов и точность. Тогда следующему сотруднику не приходится восстанавливать события по памяти, а клиент не слышит повтор тех же вопросов при каждом новом контакте.
Команда получает более устойчивый результат, когда регулярно сверяет металл, толщина и шов. Тогда решения принимаются по содержанию обращения, а не по случайной отметке или впечатлению одного сотрудника. На этом этапе отдельно рассматривают точность и оснастка. Один и тот же ответ может иметь разный смысл в зависимости от металл, поэтому команда сохраняет факты, а не только короткий итог. Это снижает риск повторить уже заданные вопросы. Так шов, точность и оснастка становятся частью единой истории, а не разрозненными полями. Человек получает содержательное продолжение, менеджер понимает границы действия, а руководитель видит причину результата. Оборудование оценивают вместе с оснасткой, защитной кабиной, удалением дыма, системой контроля, автоматизацией и обслуживанием.
Задачу удобно рассматривать по частям. Сначала проверяют толщина, затем связывают его с шов и только после этого оценивают точность; так в карточке остается понятная логика принятого решения. Перед продолжением сверяют оснастка и защита с исходным толщина. Это помогает заметить противоречие до разговора и выбрать более точную формулировку. Результат проверки сохраняют рядом с шов, чтобы история не распадалась на отдельные попытки. Результат оценивают по тому, насколько ясно зафиксированы точность, оснастка и защита. Хорошая запись подсказывает продолжение, сохраняет договоренность и помогает остановиться, если человек не готов к контакту.
Разбор начинается не с выбора инструмента, а с исходных данных. В карточке отдельно фиксируют шов, точность и оснастка, чтобы менеджер видел реальную задачу, а не пытался угадать ее по одному короткому сообщению. Затем в работу входят защита и партия. Важно, чтобы они не существовали отдельно от оснастка: связь между этими данными показывает, почему выбрано именно такое продолжение. Коллега, который откроет карточку позже, увидит основание решения. Завершающая отметка должна содержать оснастка, защита и партия. Тогда следующему сотруднику не приходится восстанавливать события по памяти, а клиент не слышит повтор тех же вопросов при каждом новом контакте. До предложения фиксируют материал, толщину, геометрию и длину шва, требования к деформации, размер партии и сменную программу.
На практике полезно сначала сопоставить точность с оснастка, а затем проверить защита. Такой порядок быстро отделяет содержательное обращение от ситуации, в которой человеку пока не хватает информации для решения. Рабочая карточка должна объяснять, как связаны партия, загрузка и защита. Для этого достаточно одной ясной заметки: что уже известно, о чем договорились и какое действие допустимо дальше. Такой формат понятен и менеджеру, и руководителю. Так защита, партия и загрузка становятся частью единой истории, а не разрозненными полями. Человек получает содержательное продолжение, менеджер понимает границы действия, а руководитель видит причину результата.
Для этой части процесса нужна простая дисциплина: оснастка, защита и партия не смешивают в одно поле. Каждая отметка отвечает на свой вопрос и помогает коллеге продолжить работу без повторного опроса клиента. После этого уточняют загрузка и автоматизация. Ответ не превращают в формальность: его связывают с оснастка, сохраняют рядом с защита и используют при подготовке следующего действия. Если данных мало, менеджер задает один конкретный вопрос и фиксирует договоренность. Результат оценивают по тому, насколько ясно зафиксированы партия, загрузка и автоматизация. Хорошая запись подсказывает продолжение, сохраняет договоренность и помогает остановиться, если человек не готов к контакту. Оборудование оценивают вместе с оснасткой, защитной кабиной, удалением дыма, системой контроля, автоматизацией и обслуживанием.
ЗАЯВКИ НА ЛАЗЕРНЫЕ СВАРОЧНЫЕ УСТАНОВКИ по 15 руб.:
Подберем обращения на лазерные сварочные установки с понятными вводными: металл, толщина, тип шва, точность, партия и загрузка.
Ошибки чаще всего появляются, когда команда торопится перейти к предложению и пропускает защита, партия или загрузка. Короткая проверка этих данных занимает меньше времени, чем исправление неточного расчета или лишний звонок. На этом этапе отдельно рассматривают автоматизация и сервис. Один и тот же ответ может иметь разный смысл в зависимости от защита, поэтому команда сохраняет факты, а не только короткий итог. Это снижает риск повторить уже заданные вопросы. Итог возвращают в общую работу через загрузка и автоматизация, а сервис используют для последующей проверки. Это позволяет сравнивать похожие обращения и улучшать правила на реальных историях, не меняя весь процесс из-за одного случая.
Полезный ориентир здесь — качество контекста. Если известны партия, загрузка и автоматизация, разговор можно строить вокруг задачи человека, а не вокруг общего сценария, который одинаково звучит для всех. Перед продолжением сверяют сервис и лазерной с исходным партия. Это помогает заметить противоречие до разговора и выбрать более точную формулировку. Результат проверки сохраняют рядом с загрузка, чтобы история не распадалась на отдельные попытки. Команда использует автоматизация, сервис и лазерной как материал для короткого разбора. Сравнение нескольких случаев показывает, где не хватает исходных данных, где мешает формулировка, а где процесс работает нормально. До предложения фиксируют материал, толщину, геометрию и длину шва, требования к деформации, размер партии и сменную программу.
До контакта стоит собрать минимальный набор сведений: загрузка, автоматизация и сервис. Этого достаточно, чтобы выбрать уместный вопрос, определить ответственного и не перегружать человека длинным перечнем уточнений. Следующая проверка касается лазерной и установки. Их сравнивают с автоматизация, чтобы понять, действительно ли требуется быстрое продолжение. При расхождении сотрудник не делает поспешный вывод, а возвращается к загрузка и спокойно уточняет недостающую деталь. Для контроля достаточно периодически выбирать разные истории и смотреть, как в них отражены сервис, лазерной и установки. Повторяющаяся неясность становится основанием для небольшой правки, а не для механического увеличения числа звонков.
Команда получает более устойчивый результат, когда регулярно сверяет автоматизация, сервис и лазерной. Тогда решения принимаются по содержанию обращения, а не по случайной отметке или впечатлению одного сотрудника. Дальше полезно проверить установки вместе с металл. Если они подтверждают сервис, обращение передают ответственному с коротким пояснением. Если подтверждения нет, запись остается в подходящем статусе без давления и лишних попыток. После разговора обновляют лазерной, установки и металл. Руководитель смотрит не только на количество действий, но и на то, сохранилась ли связь с задачей клиента. Если связь потеряна, корректируют конкретный участок процесса. Оборудование оценивают вместе с оснасткой, защитной кабиной, удалением дыма, системой контроля, автоматизацией и обслуживанием.
Задачу удобно рассматривать по частям. Сначала проверяют сервис, затем связывают его с лазерной и только после этого оценивают установки; так в карточке остается понятная логика принятого решения. Отдельного внимания требуют металл и толщина. Их нельзя оценивать без установки, потому что одинаковая отметка в разных ситуациях приводит к разным действиям. Менеджер сначала восстанавливает контекст, а затем согласует продолжение. В конце проверяют, остались ли понятными установки, металл и толщина. Если любой из этих элементов потерян, карточку дополняют сразу, пока содержание разговора не забылось и его не пришлось восстанавливать догадками.
Разбор начинается не с выбора инструмента, а с исходных данных. В карточке отдельно фиксируют лазерной, установки и металл, чтобы менеджер видел реальную задачу, а не пытался угадать ее по одному короткому сообщению. На этом этапе отдельно рассматривают толщина и шов. Один и тот же ответ может иметь разный смысл в зависимости от лазерной, поэтому команда сохраняет факты, а не только короткий итог. Это снижает риск повторить уже заданные вопросы. Для контроля достаточно периодически выбирать разные истории и смотреть, как в них отражены металл, толщина и шов. Повторяющаяся неясность становится основанием для небольшой правки, а не для механического увеличения числа звонков. До предложения фиксируют материал, толщину, геометрию и длину шва, требования к деформации, размер партии и сменную программу.
На практике полезно сначала сопоставить установки с металл, а затем проверить толщина. Такой порядок быстро отделяет содержательное обращение от ситуации, в которой человеку пока не хватает информации для решения. Перед продолжением сверяют шов и точность с исходным установки. Это помогает заметить противоречие до разговора и выбрать более точную формулировку. Результат проверки сохраняют рядом с металл, чтобы история не распадалась на отдельные попытки. После разговора обновляют толщина, шов и точность. Руководитель смотрит не только на количество действий, но и на то, сохранилась ли связь с задачей клиента. Если связь потеряна, корректируют конкретный участок процесса.
Для этой части процесса нужна простая дисциплина: металл, толщина и шов не смешивают в одно поле. Каждая отметка отвечает на свой вопрос и помогает коллеге продолжить работу без повторного опроса клиента. Следующая проверка касается точность и оснастка. Их сравнивают с толщина, чтобы понять, действительно ли требуется быстрое продолжение. При расхождении сотрудник не делает поспешный вывод, а возвращается к металл и спокойно уточняет недостающую деталь. В конце проверяют, остались ли понятными шов, точность и оснастка. Если любой из этих элементов потерян, карточку дополняют сразу, пока содержание разговора не забылось и его не пришлось восстанавливать догадками. Оборудование оценивают вместе с оснасткой, защитной кабиной, удалением дыма, системой контроля, автоматизацией и обслуживанием.
Ошибки чаще всего появляются, когда команда торопится перейти к предложению и пропускает толщина, шов или точность. Короткая проверка этих данных занимает меньше времени, чем исправление неточного расчета или лишний звонок. Дальше полезно проверить оснастка вместе с защита. Если они подтверждают шов, обращение передают ответственному с коротким пояснением. Если подтверждения нет, запись остается в подходящем статусе без давления и лишних попыток. Завершающая отметка должна содержать точность, оснастка и защита. Тогда следующему сотруднику не приходится восстанавливать события по памяти, а клиент не слышит повтор тех же вопросов при каждом новом контакте.
Полезный ориентир здесь — качество контекста. Если известны шов, точность и оснастка, разговор можно строить вокруг задачи человека, а не вокруг общего сценария, который одинаково звучит для всех. Отдельного внимания требуют защита и партия. Их нельзя оценивать без оснастка, потому что одинаковая отметка в разных ситуациях приводит к разным действиям. Менеджер сначала восстанавливает контекст, а затем согласует продолжение. Так оснастка, защита и партия становятся частью единой истории, а не разрозненными полями. Человек получает содержательное продолжение, менеджер понимает границы действия, а руководитель видит причину результата. До предложения фиксируют материал, толщину, геометрию и длину шва, требования к деформации, размер партии и сменную программу.
До контакта стоит собрать минимальный набор сведений: точность, оснастка и защита. Этого достаточно, чтобы выбрать уместный вопрос, определить ответственного и не перегружать человека длинным перечнем уточнений. Затем в работу входят партия и загрузка. Важно, чтобы они не существовали отдельно от защита: связь между этими данными показывает, почему выбрано именно такое продолжение. Коллега, который откроет карточку позже, увидит основание решения. Результат оценивают по тому, насколько ясно зафиксированы защита, партия и загрузка. Хорошая запись подсказывает продолжение, сохраняет договоренность и помогает остановиться, если человек не готов к контакту.
ЗАЯВКИ НА ЛАЗЕРНЫЕ СВАРОЧНЫЕ УСТАНОВКИ по 15 руб.:
Подберем обращения на лазерные сварочные установки с понятными вводными: металл, толщина, тип шва, точность, партия и загрузка.
MAX: написать
WhatsApp: +7 985 691-86-36
Telegram: @phones_numbers
Телефон: +7 985 691-86-36
Главный вывод простой: продажи промышленного оборудования для лазерной сварки работает лучше, когда публикация, форма, звонок и аналитика говорят об одной задаче. Тогда страница не просто собирает просмотры, а помогает понять, какие обращения стоит развивать, какие нужно уточнить и где после индексации появится полезный поисковый хвост.
Нажимая на кнопку «Разрешить данному сайту обрабатывать данные, согласно Политике обработки данных», посетитель дает согласие на обработку своих персональных данных в соответствии с настоящей Политикой обработки данных на срок до достижения целей обработки персональных данных.
Выберите удобный способ связи: подберем заявки по теме "Лазерные сварочные установки" под вашу географию и задачу.