
Резидент Сколково
узнаём номера телефонов
посетителей вашего сайта
На стол поставщика приехали две красивые половины корпуса. По чертежу они должны были соединяться в одну коробку. На деле одну половину приходилось прижимать рукой, а к дальнему углу уже нельзя было подвести рабочую головку. Презентация установки ещё не началась, зато главный вопрос покупки стал виден: каким образом предприятие будет собирать такую деталь каждый день?
Представим небольшое производство шкафов из нержавеющей стали. Оно хочет уменьшить ручную обработку наружных соединений и рассматривает новую технологическую ячейку. Это учебная ситуация: размеры партии, стоимость подготовки и результаты проверки ниже условны. Задача у неё вполне предметная — получить сопоставимые предложения на изготовление своего корпуса, а не выбрать самый убедительный ролик с чужим образцом.
Лазерная сварка начинается для покупателя раньше включения источника: с заготовок, способа их установки и доступности линии соединения. Здесь полезно разделить три вещи. Первая — какую геометрию привезли на испытание. Вторая — что пришлось сделать с ней до рабочего прохода. Третья — какие свойства полученного изделия действительно проверили. Тогда красивый наружный шов не заслоняет затраты на подготовку, а успешный показ не превращается автоматически в обещание серийного выпуска.
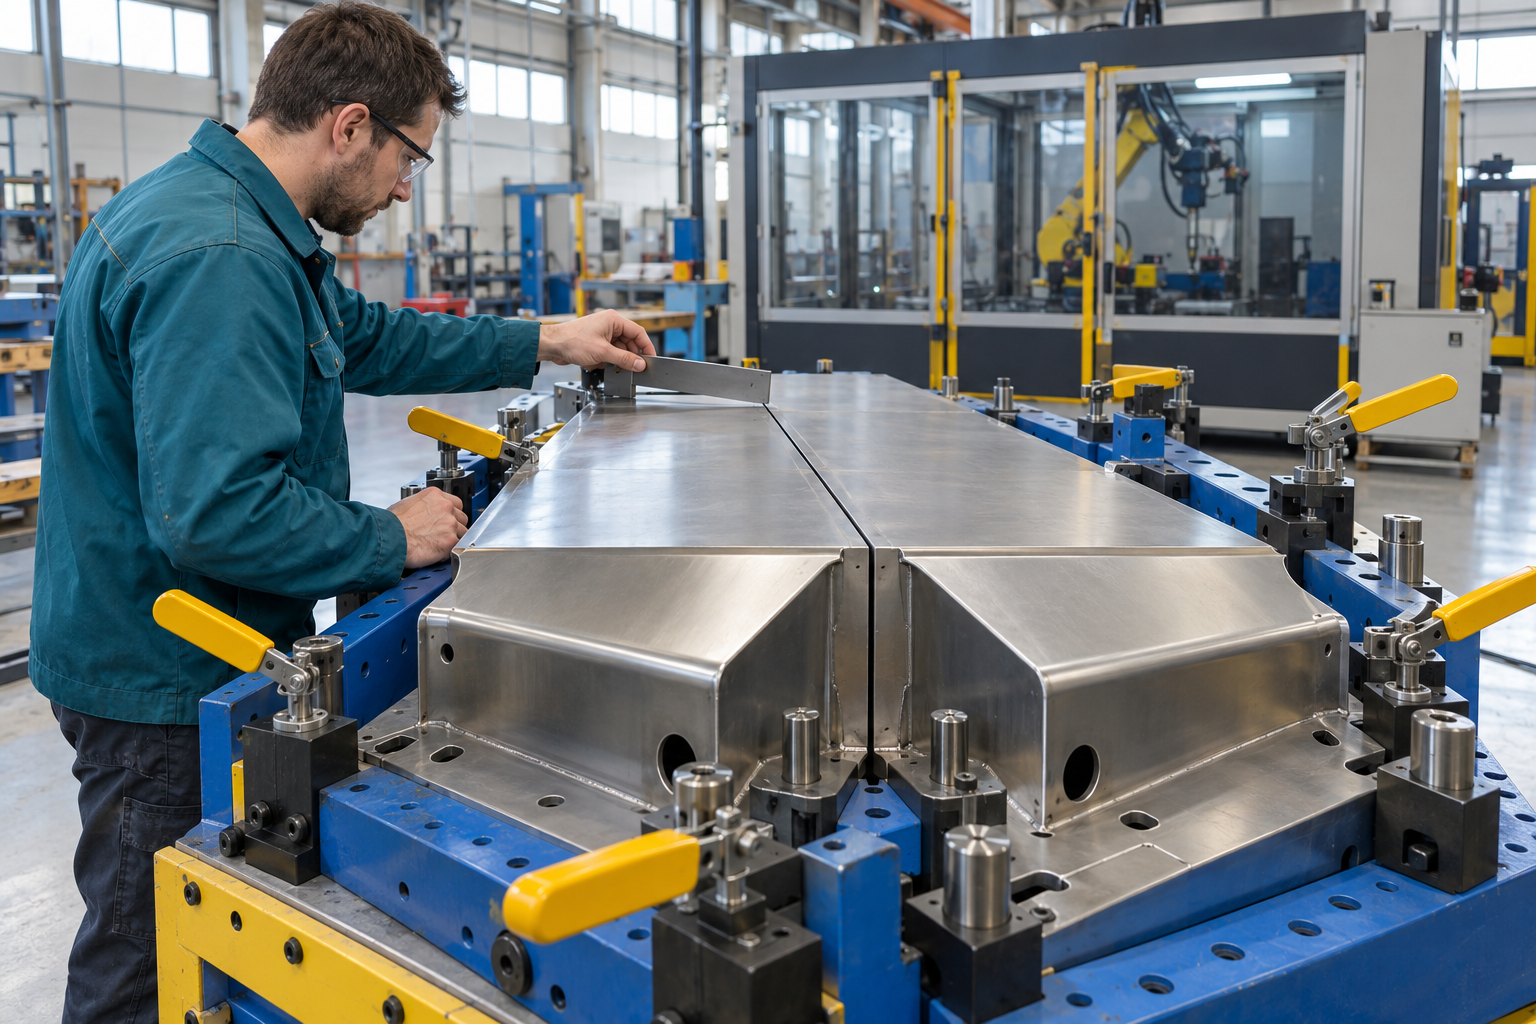
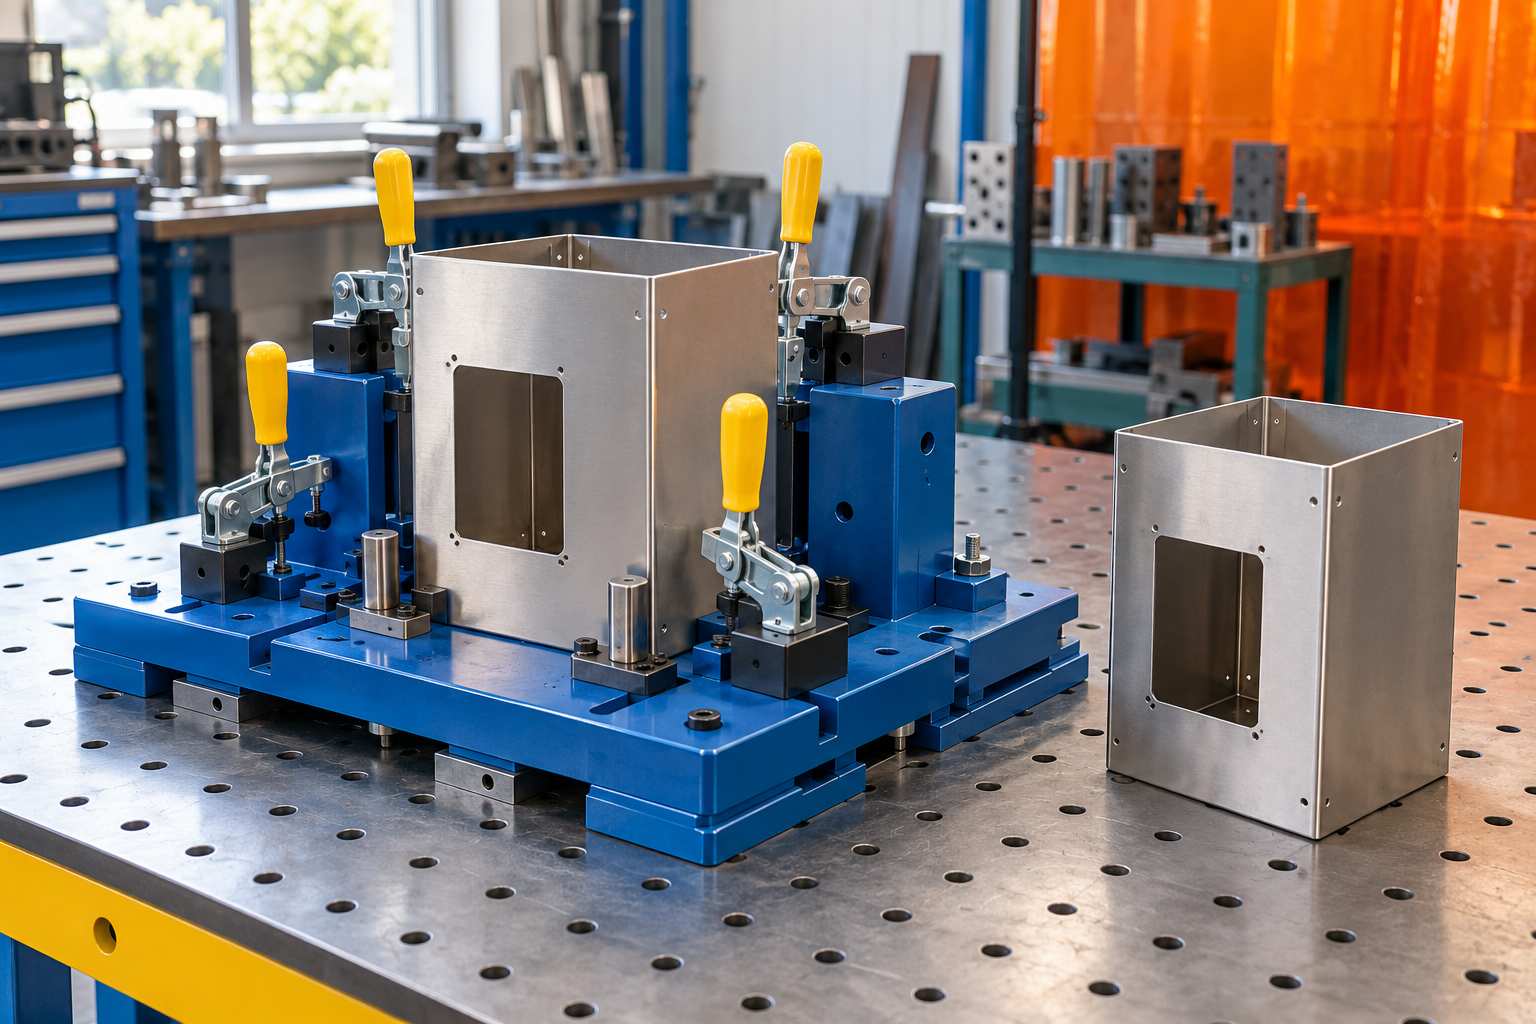
*Иллюстрация подготовки сборки: видны прижимы, стык и работа с металлическими частями. По фотографии нельзя определить прочность соединения или результат испытания.*
ЛИДЫ НА СВАРОЧНОЕ ОБОРУДОВАНИЕ по 15 руб.:
Поможем обсудить обращения от предприятий, которым нужна установка под свою сборку, геометрию и производственный маршрут.
В учебном цехе корпус получают после раскроя и гибки. Поэтому на показ стоит везти детали, подготовленные штатным способом. Сварка специально подогнанного комплекта может пригодиться для изучения возможностей процесса, но отвечает на другой вопрос. Если в обычной партии кромки приходят иначе, покупатель ещё не узнал, как будет работать его производство.
Начальник участка выбирает несколько комплектов из одной нормальной партии. Он фиксирует материал, версию чертежа и выполненные операции. Поставщику заранее сообщают, что поверхность после транспортировки может отличаться от новой заготовки со склада. В результате инженер понимает, с чем ему предстоит работать, а заказчик получает возможность отдельно увидеть подготовку поверхности и сборку. Ничего не приходится объяснять задним числом после удачного демонстрационного прохода.
Полезно сохранить один комплект нетронутым. Если до того, как началась сварка, возникает желание подправить кромку, остаётся исходное сравнение. Это не запрет на доработку: сама доработка может оказаться разумной. Важно, чтобы она стала отдельной операцией с понятным исполнителем и временем, а не исчезла внутри слова «подготовили». Для закупки сварочного оборудования такой небольшой запас образцов иногда полезнее дополнительной страницы характеристик.
Пусть первый корпус свободно устанавливается в приспособление, а второй требует заметного усилия. Заказчик не объявляет второй комплект браком только по этому наблюдению. Он отмечает различие и просит показать, как оно влияет на сборку. В протоколе появляются две отдельные строки: исходное состояние и выполненное действие. Например, изменение положения упора или дополнительная ручная подгонка.
Такой разговор не требует от продавца универсального допустимого зазора для всех металлов и соединений. Пригодность конкретной сборки подтверждают применительно к выбранному материалу, толщине, геометрии и задаче. В обзоре применения лазерной технологии TRUMPF рассматриваются разные способы соединения и разные изделия. Это полезный ориентир для постановки вопроса, но не паспорт допуска на присланный корпус.
Покупателю нужен ответ, который можно вернуть в свой цех. Какую геометрию требуется стабильно получать на входе? Чем её контролируют? Что происходит с комплектом, который этому условию не соответствует? Если сварка каждый раз требует личной подгонки опытным инженером, пока описан демонстрационный сервис. Серийный маршрут ещё предстоит согласовать.
Есть и различие между заказами одного предприятия. Сварка лицевой крышки и соединение внутренней рамки могут предъявлять разные требования к доступу, внешнему виду и последующей обработке. Поэтому на первую встречу выбирают конкретное изделие, а соседние позиции оставляют отдельными задачами. В нашем цехе решили начать с наружного корпуса: именно его поверхность хотелось меньше обрабатывать вручную. Сварка остальных деталей не вошла в результат этого показа. Такое ограничение помогает инженеру подготовить содержательный ответ, а покупателю — сохранить понятный объём испытания вместо слишком широкого обещания для всей номенклатуры.
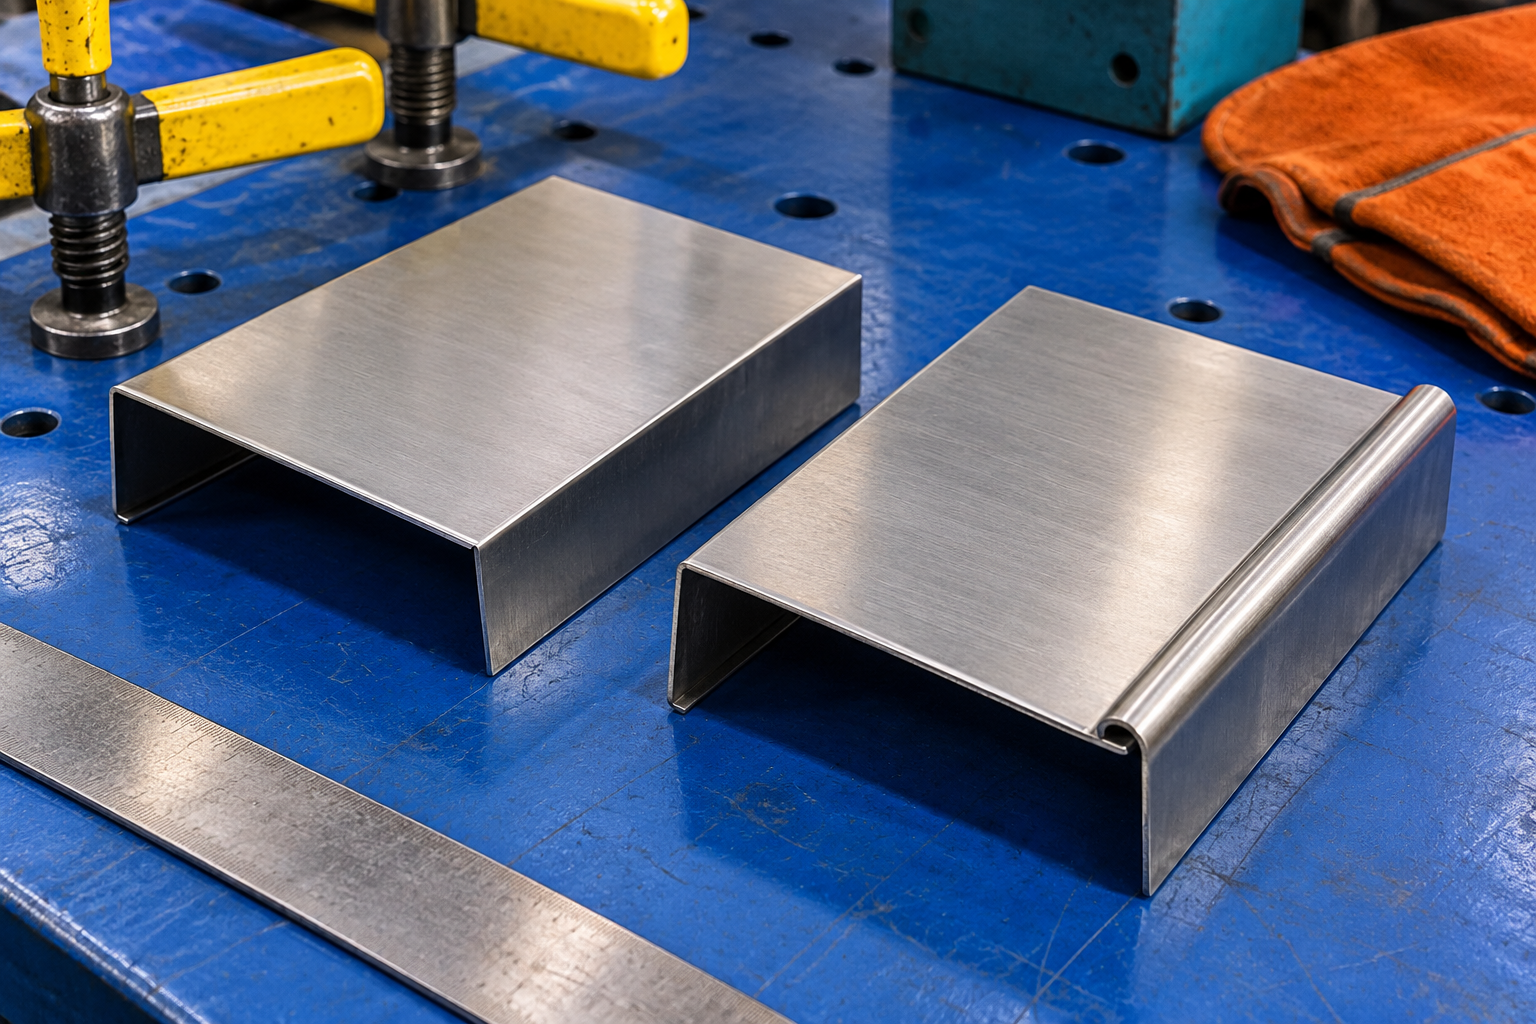
*Иллюстрация осмотра кромок до сборки. Видимое отличие формы само по себе не устанавливает допуск и не заменяет измерение.*
В нашем примере первый способ закрепления оказался удобным для загрузки: обе половины ставились сверху, оператор быстро закрывал прижимы. Однако один прижим находился рядом с внутренним углом корпуса. Деталь держалась, но доступ к части соединения оставался сомнительным. Поэтому инженеру показали весь маршрут головки на неподвижной сборке до рабочего испытания.
Покупатель просит показать, как будет выполнена сварка каждой стороны, включая начало и конец линии. Важно увидеть не только середину длинного прямого участка. Именно поворот детали, перестановка прижима или подход к короткому фрагменту могут изменить состав операции. Если корпус надо перевернуть, эта необходимость входит в расчёт трудоёмкости. Если требуется второе приспособление, оно становится частью комплектации, которую потом сравнят у поставщиков.
Визуальная проверка доступа не даёт разрешения на работу с открытым излучением. Все действия с действующей установкой выполняют подготовленные специалисты в предусмотренном изготовителем защищённом контуре. Со стороны покупателя задача гораздо уже: убедиться, что поставщик действительно показал обработку всей нужной геометрии в согласованной конфигурации, а не выбрал доступный участок для эффектной съёмки.
Условный замер одного комплекта дал такую картину: размещение половин заняло четыре минуты, закрепление и сверка положения — ещё три, сварка — две, извлечение и перенос — одну. Получилось десять минут на комплект в условиях показа. Это не обещанная производительность машины и не норма для смены. Это наблюдаемый состав одного цикла, в котором рабочий проход оказался только одной частью.
Если сравнить предложения только по этим двум минутам, закупщик потеряет большую часть показанного времени. Поэтому в записи должны оставаться начальная и конечная точки каждого замера. Рабочий специалист убрал предыдущий корпус до включения секундомера или после? Заготовки уже лежали в пределах досягаемости? Проверка положения вошла в цифру? Ответы позволяют понять, сравнивают ли участники одну операцию.
Десять минут также нельзя без оговорок умножить на часы смены и получить выпуск. В реальной работе есть подача следующей партии, контроль, обслуживание и другие остановки. На первой встрече достаточно не выдать демонстрационный цикл за готовую сменную программу. Следующий шаг — договориться, какие данные поставщик ещё должен подтвердить для обоснованного расчёта загрузки.
Отдельный вопрос возник у мастера: что происходит с корпусом между сторонами? Пока сварка одной линии была закончена, инженер снимал часть прижимов и менял положение сборки. В учебной записи это действие выделили самостоятельно. Так стало видно, почему уменьшение времени рабочего прохода ещё не означает такое же уменьшение всего цикла. Сварка следующей стороны начиналась только после новой установки. Если поставщик предлагает другой способ поворота, сравнивать надо весь изменившийся маршрут, включая удобство загрузки и требования к приспособлению, а не только секунды движения головки.
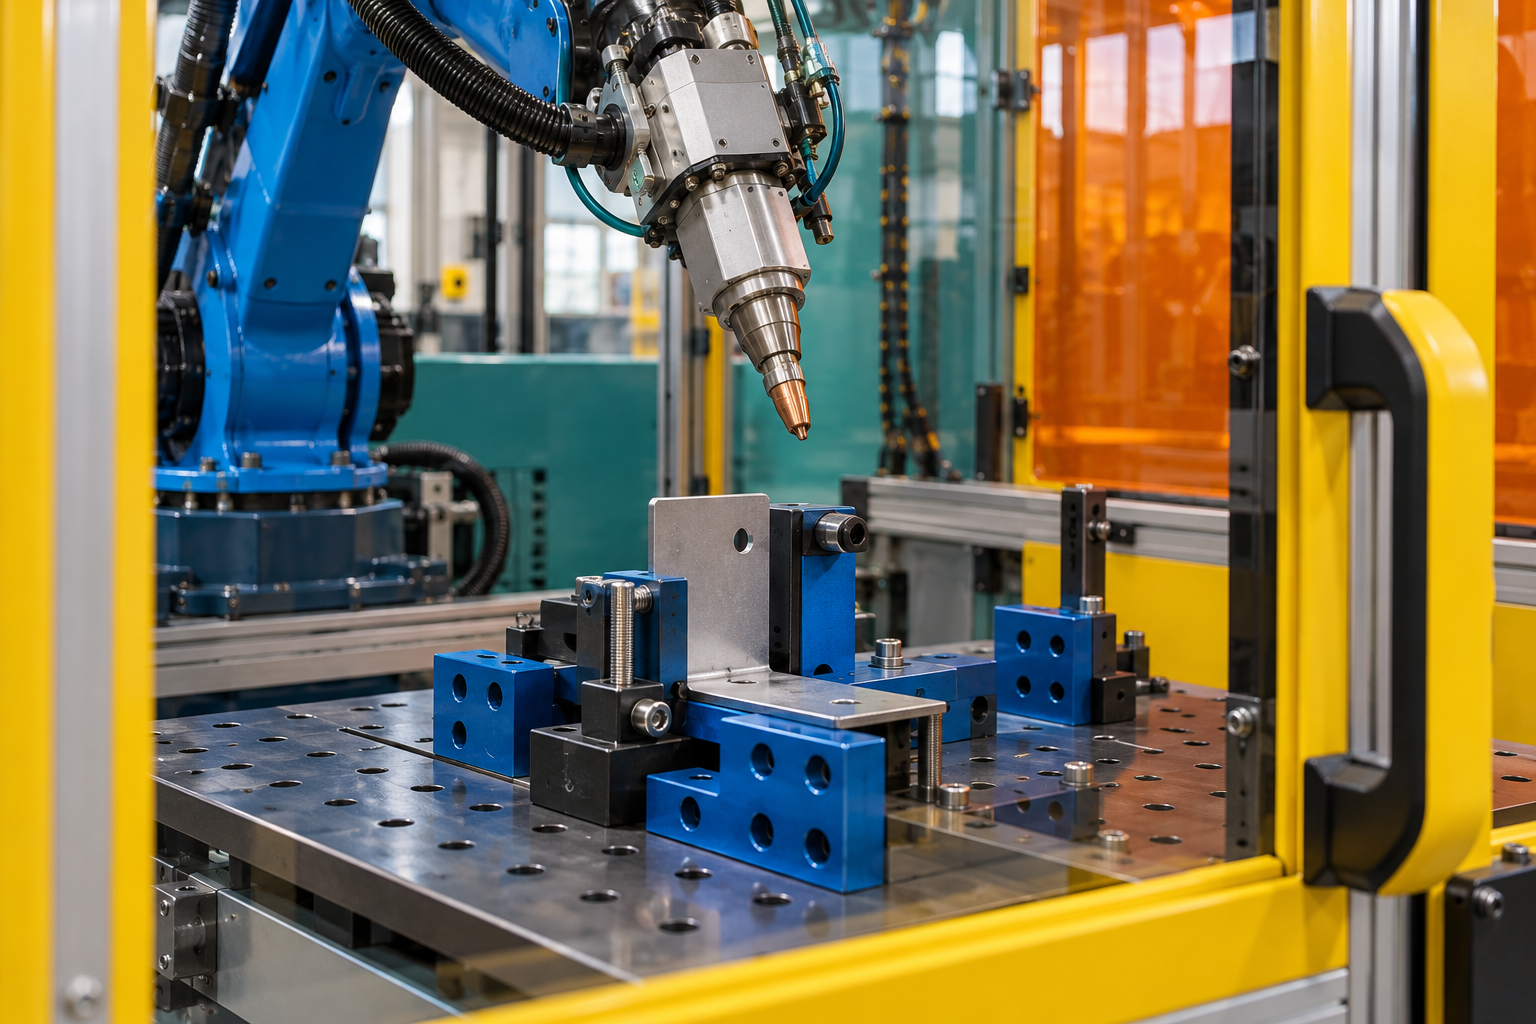
*Иллюстрация защищённой ячейки и расположения изделия. Кадр не показывает действующий луч и не подтверждает обработку конкретного соединения.*
После показа у корпуса может оказаться ровное заметное соединение. Для изделия, которое покупатель видит каждый день, наружный вид действительно важен. Его можно описать: какие поверхности являются лицевыми, какие участки потом закрыты, где после того, как закончена сварка, допускается обработка. Полезно заранее определить, при каком освещении и с какого расстояния сравнивают внешний вид, если это существенно для согласования образца.
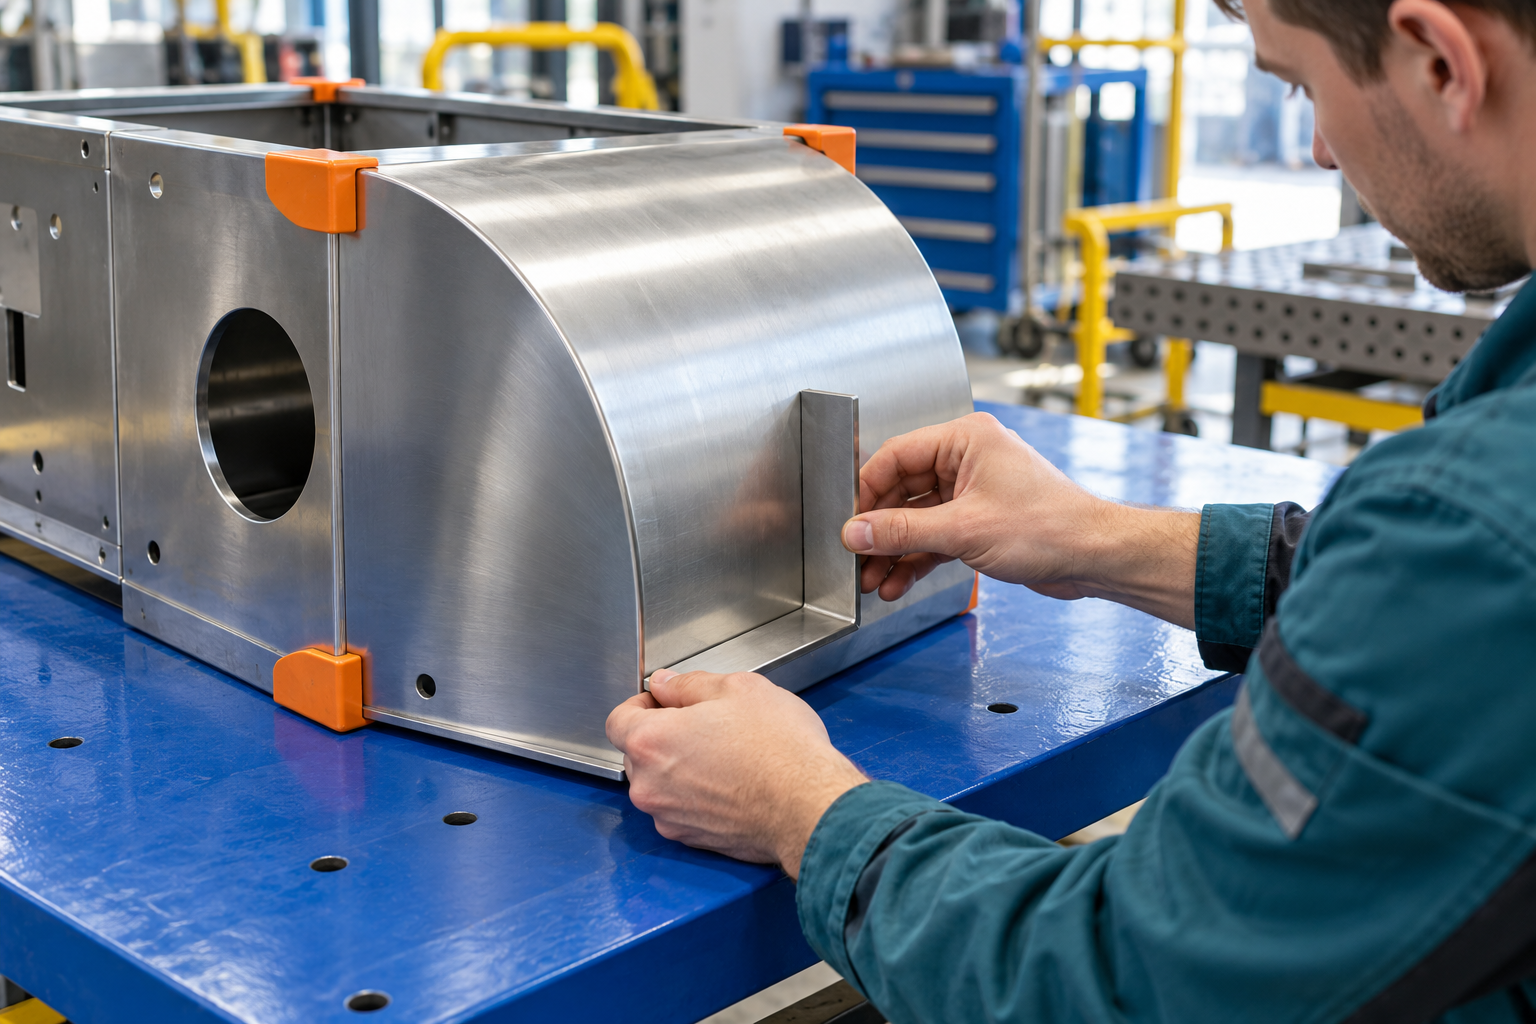
*Иллюстрация примерки: главный предмет — доступная геометрия металлической сборки, а не документ с обещанным результатом.*
Но видимая линия не отвечает сразу на вопросы прочности, герметичности или стабильности всей партии. Если для корпуса важно определённое свойство, стороны отдельно согласуют способ его проверки и того, кто эту проверку выполняет. В статье нет универсальной программы приёмки: она зависит от назначения изделия. Закупщику важно другое — не получить один общий статус «образец хороший» вместо нескольких разных ответов.
В учебном протоколе поэтому появились три колонки. В первой указано требование к изделию. Во второй — как его оценивали на показе. В третьей — что осталось неподтверждённым. Для внешнего вида можно приложить фотографии согласованных участков. Для остальных требований понадобится предусмотренное проверочное действие. Сама выполненная сварка не заполняет эти строки автоматически: специалисту нужно записать, что именно проверено и каким способом.
Повторная сварка полезна, если условия записаны достаточно точно. Поставщик берёт следующий штатный комплект, а покупатель наблюдает, какие действия повторяются. Если перед ним снова вручную подправляют посадку, такую операцию уже трудно считать единичным исключением. Это ещё не доказательство непригодности оборудования. Возможно, требуется изменить изготовление заготовки или конструкцию приспособления. Теперь обсуждение опирается на видимый повторяемый эпизод.
Пусть на двух первых сборках положение проверял опытный инженер. Для следующей проверки предлагают обычному сотруднику выполнить загрузку по описанной последовательности под руководством специалиста. Цель — узнать, какие подсказки и навыки нужны человеку на участке. При этом нельзя превращать короткий показ в испытание неподготовленного работника или делать вывод о безопасности по скорости освоения.
Покупателю полезно различать повторение изделия и повторение условий. Если между попытками поменяли упоры, подготовили кромки другим способом или выбрали другой комплект, это фиксируется. Иначе вторая удачная сварка будет приписана той же настройке, хотя фактически маршрут изменился. Для сравнения коммерческих предложений такая незаметная подмена опаснее небольшого расхождения в удобстве презентации.
После осмотра один участник предложил сразу показать корпус покупателю готовой продукции. Руководитель производства сначала вернул разговор к списку требований. Сварка была продемонстрирована, но дополнительная проверка ещё не состоялась. Поэтому изделие сохранили как технологический образец с известной историей, а не включили в поставку. Это обычное разграничение двух задач: выбрать производственный способ и принять товар для конкретного применения. В учебной ситуации оно убрало спор о том, считается ли красивая сварка достаточным результатом: для наружного вида ответ уже был, для остальных требований оставались отдельные действия.
*Иллюстрация закрепления и пространства вокруг корпуса. Время загрузки и число перестановок определяют наблюдением на реальной операции.*
В учебном расчёте поставщик сначала назвал цену базовой ячейки. После обсуждения корпуса потребовались два приспособления, комплект запасных прижимов и отдельная подготовка программы. Сварка этого изделия потребовала более полного решения, чем исходная комплектация. Заказчик просит обновлённое предложение, где каждая необходимая часть получила своё место. Тогда дешевле оказывается не строка из первоначального письма, а решение с понятной границей поставки.
Предположим, подготовка демонстрационной партии условно стоила тридцать тысяч рублей: двенадцать на изготовление элементов оснастки, десять на инженерную подготовку и восемь на испытание. Эти числа придуманы для разбора структуры расчёта, это не тариф изготовителя. Их задача — показать, что один и тот же итог можно разложить на разные работы. Изготовленная оснастка может остаться у покупателя, а может использоваться только у поставщика; условия передачи необходимо уточнить.
Если демонстрационная сварка оплачивается отдельно, надо понять, какой результат передают за эти деньги. Только обработанные детали? Фотографии? Протокол? Условия дальнейшего зачёта стоимости в покупку? Здесь не нужен спор о том, должно ли испытание быть бесплатным. Нужен перечень того, чем заказчик сможет пользоваться после встречи, даже если выберет другое оборудование или решит изменить собственную заготовку.
Первый поставщик предложил обновлённое приспособление и подготовку поверхности на отдельном участке. Второй согласился показать корпус в другой компоновке, но часть трудоёмкости осталась ручной. Обе конфигурации могут оказаться разумными. Чтобы выбрать между ними, покупатель отправляет одинаковое описание комплекта, требований и границ замера. Вопрос «сколько стоит сварить корпус» без этого описания допускает слишком много разных ответов.
В сравнительной таблице остаются входная заготовка, подготовка, число установок, состав ячейки, показанная сварка и проверенные требования. Отдельно указывают, что поставщик не включил в предложение. Если один расчёт содержит обучение работе с оснасткой, а другой только обучение управлению установкой, это разные объёмы. Их нельзя уравнять одинаковым названием строки «пусконаладка».
Условные тридцать тысяч полезно рассмотреть и с другой стороны. Если покупатель заказал две самостоятельные проверки у разных исполнителей, одинаковый итог по счёту ещё не делает их равноценными. В одной может быть только сварка заранее собранного образца, в другой — подготовка приспособления и повторный комплект. Закупщик перечисляет передаваемые результаты рядом с каждой суммой. Тогда он видит, за какие наблюдения заплатил, и может решить, какая недостающая работа действительно нужна. Сварка становится частью проверяемого технического задания, а не красивым названием неделимой услуги.
Руководителю полезно оставить в таблице и открытые вопросы. Например, входная геометрия партии пока не подтверждена или контроль определённого свойства ещё не выполнен. Это делает выбор медленнее только на вид. На практике человек видит, какое действие приблизит решение: прислать дополнительные детали, уточнить требования или получить второе предложение на оснастку. Переписка перестаёт вращаться вокруг общего впечатления от демонстрации.
ЛИДЫ НА СВАРОЧНЫЕ УСТАНОВКИ по 15 руб.:
Обсудим заявки на оборудование, где можно уточнить изделие, подготовку заготовки и состав решения до сравнения цен.
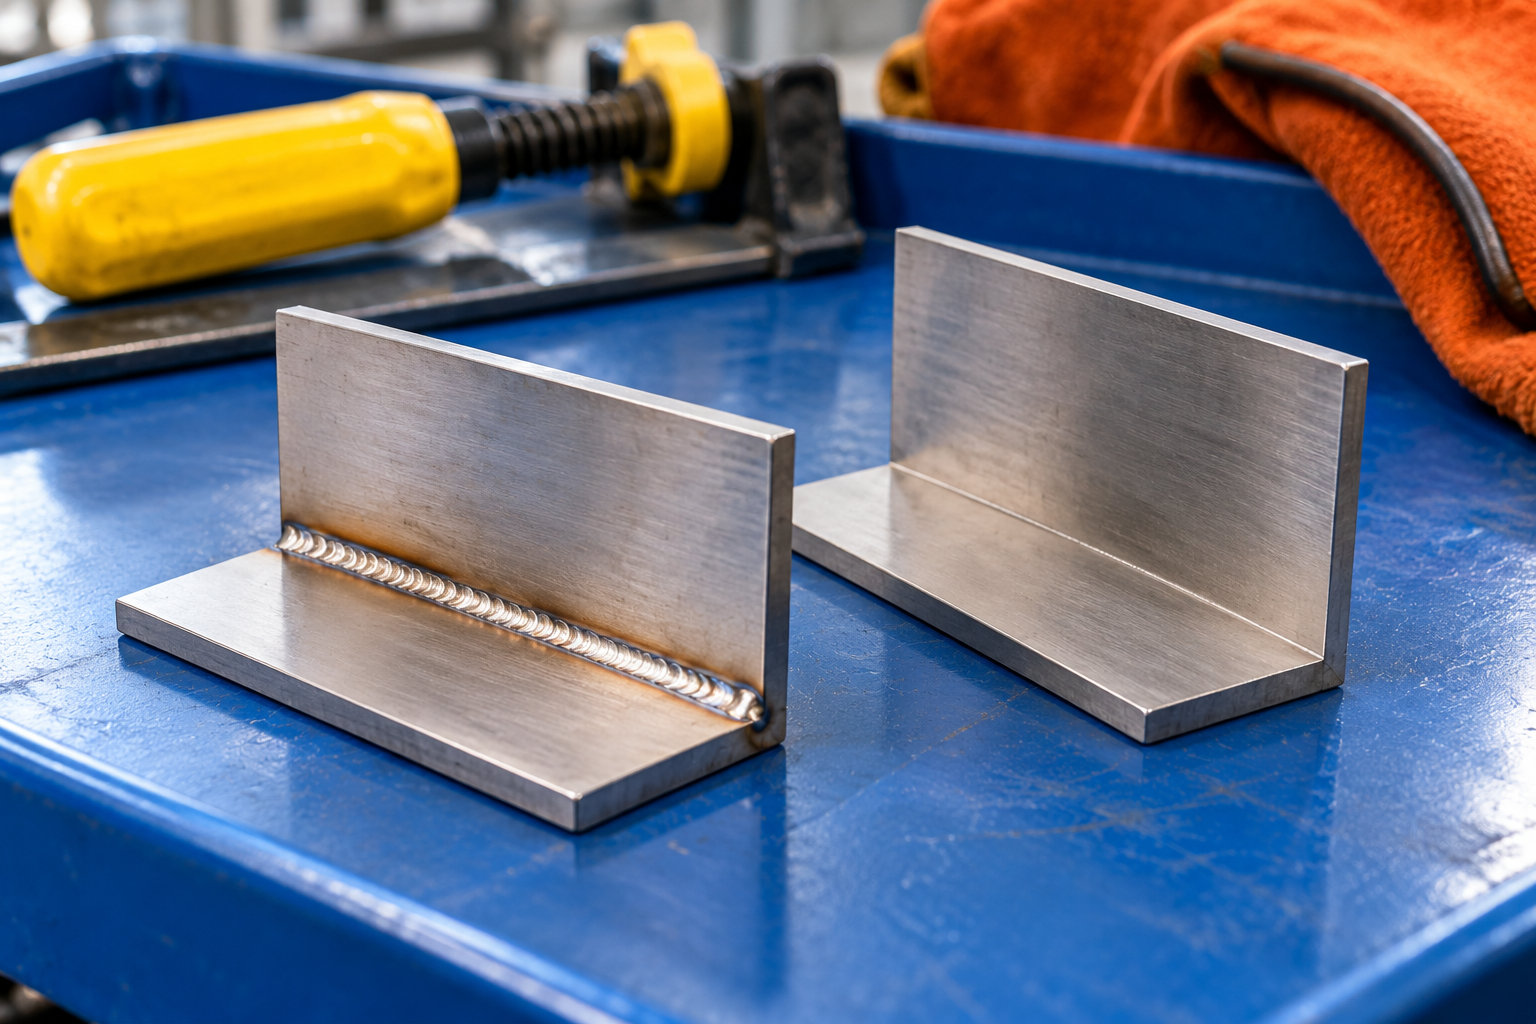
*Иллюстрация внешнего вида образцов. Видимый валик не доказывает свойства внутри материала и не заменяет согласованную проверку.*
После встречи покупатель увозит несколько похожих металлических корпусов. Без связи с протоколом они быстро превращаются просто в красивые предметы на полке отдела закупок. Поэтому каждому комплекту присваивают понятное обозначение, а в записи сохраняют последовательность действий. Маркировку выбирают так, чтобы она не мешала согласованному осмотру и не создавала новых требований к самому изделию.
В учебном примере первый комплект показывал исходное несовпадение половин, на втором сварка состоялась после изменения закрепления, третий оставили для дополнительной проверки. Если смешать их фотографии, легко решить, будто все три прошли один маршрут. Поэтому снимки привязывают к обозначению комплекта и этапу. Общий кадр с установки не используют как подтверждение результата отдельного корпуса.
К протоколу полезно приложить список переданных файлов с версиями. Это может быть чертёж, согласованная схема установки или перечень требований. Когда после встречи инженер исправляет конструкцию, прежний комплект остаётся связан с прежней версией. Иначе через месяц отдел закупок будет обсуждать уже новый корпус, а продавец продолжит отвечать за показ, который выполнял для старого. Развести эти истории проще сразу, пока участники помнят встречу.
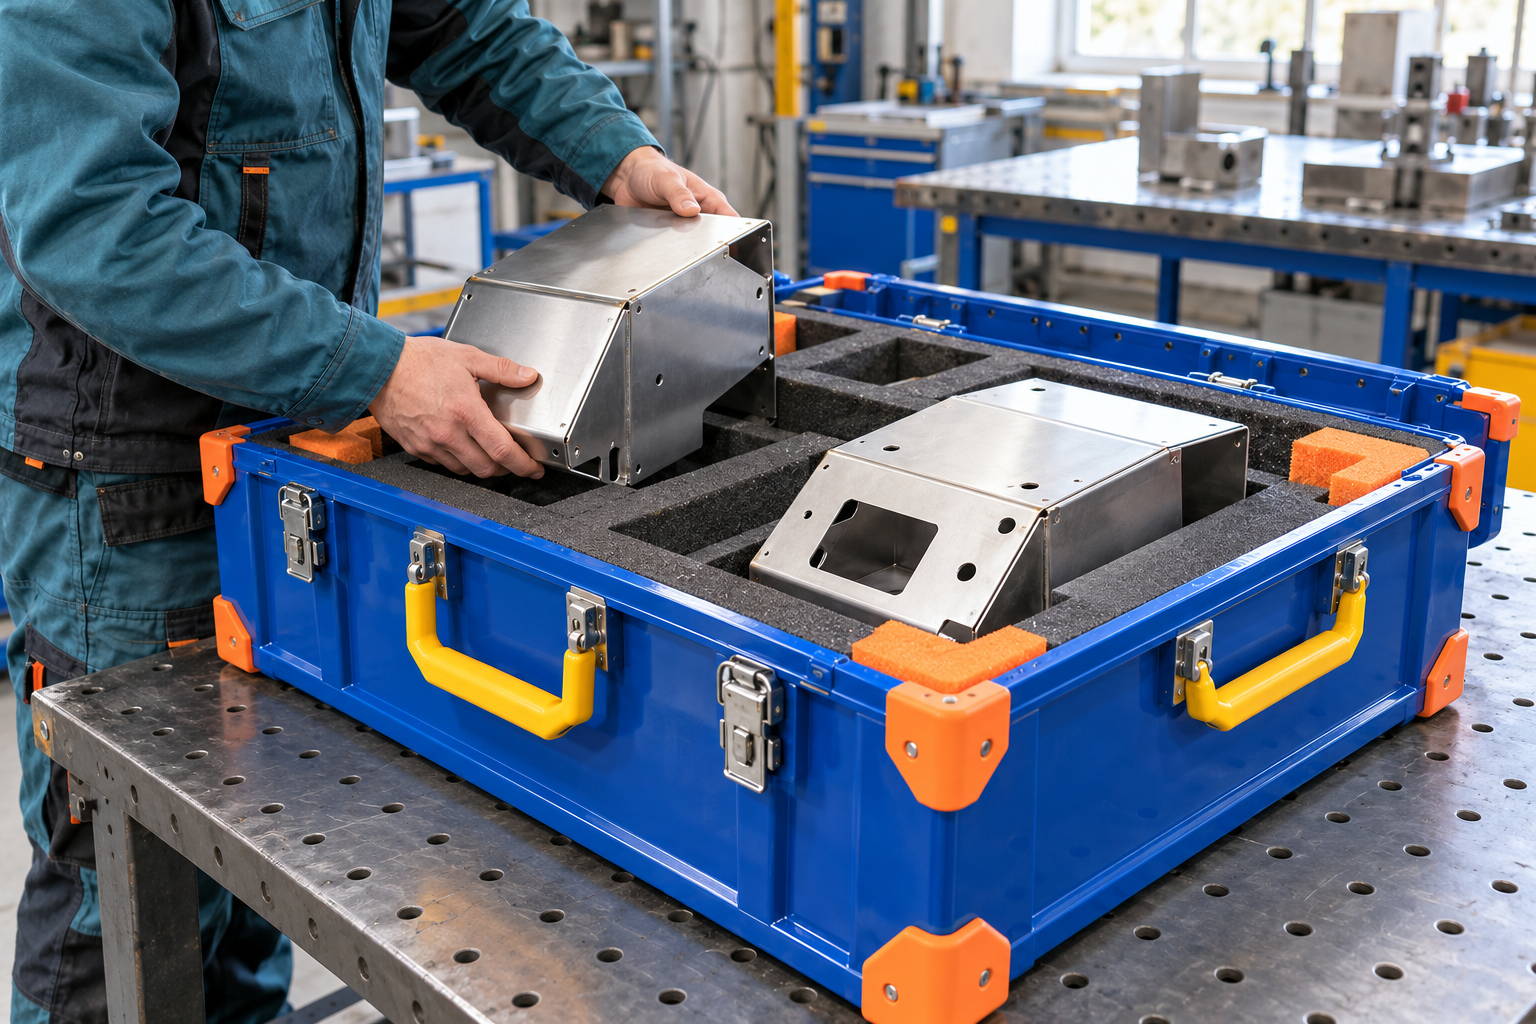
Если образцы нужны для следующей встречи, их упаковка становится частью подготовки к ней. Внешнее повреждение при перевозке может помешать осмотру лицевой поверхности. Поэтому в учебном цехе каждому комплекту выделили отдельное место в транспортной таре и сохранили фотографии перед отправкой. Это не гарантия сохранности на любом маршруте, а простой способ отделить результат испытания от последующего обращения с вещью.
Повторному поставщику передают не только обработанный корпус, но и описание того, что с ним уже делали. Участник не должен принимать изменённую заготовку за исходную. Если требуется новая независимая сварка, разумнее подготовить новый штатный комплект из известной партии, чем пытаться восстановить историю использованного образца по внешним следам. Так сохраняется смысл сравнения, а не только возможность ещё раз получить заметное соединение.
Возвращённый материал полезен и внутри предприятия. Конструктор видит, где геометрия мешает закреплению; производство — какие дополнительные действия пришлось выполнять; закупщик — какие части решения необходимо включить в запрос. У каждого остаётся свой вывод, связанный с одним и тем же предметом. Это лучше общей формулы «машина нам подходит», которую разные отделы могут понимать по-разному.
*Иллюстрация упаковки образцов для передачи. Укладываемые детали не представлены как прошедшие проверку или принадлежащие нашей компании.*
К концу учебного показа у цеха не появилась волшебная цифра экономии. Зато появились конкретные решения. Для части соединений требуется изменить расположение прижимов; один этап подготовки надо учитывать отдельно; внешнее качество будут сравнивать на заранее названных поверхностях. Условия дополнительной проверки ещё обсуждаются. Этого достаточно, чтобы следующий запрос поставщику стал предметнее первого.
Закупщик составляет короткое письмо: какая версия корпуса участвует в сравнении, сколько комплектов доступны, как их подготовили, какие свойства должна обеспечить сварка и что должно войти в предложение. В приложении — фотографии именно этих комплектов и таблица открытых вопросов. Он не пересказывает на пяти страницах весь разговор, но сохраняет связь между обещанием поставщика и работой, которую тот показал.
Перед выбором полезно проверить полноту ответа на три бытовых вопроса. Кто подготавливает очередную заготовку? Кто устанавливает её и по каким признакам понимает, что положение верное? Кто принимает полученный корпус и где фиксирует результат? Если на один вопрос отвечают сразу несколько отделов, надо уточнить границу ответственности. Покупка оборудования не устраняет эту границу сама собой.
Именно здесь поставщику нужны подходящие обращения. Запрос «пришлите цену на всё самое современное» ещё не даёт инженеру материала для расчёта. Предприятие с конкретным изделием, доступным образцом и ответственным сотрудником продвигается иначе: обсуждение можно довести до следующего проверяемого действия. Качество входящего обращения поэтому влияет не только на работу продаж, но и на стоимость инженерной подготовки.
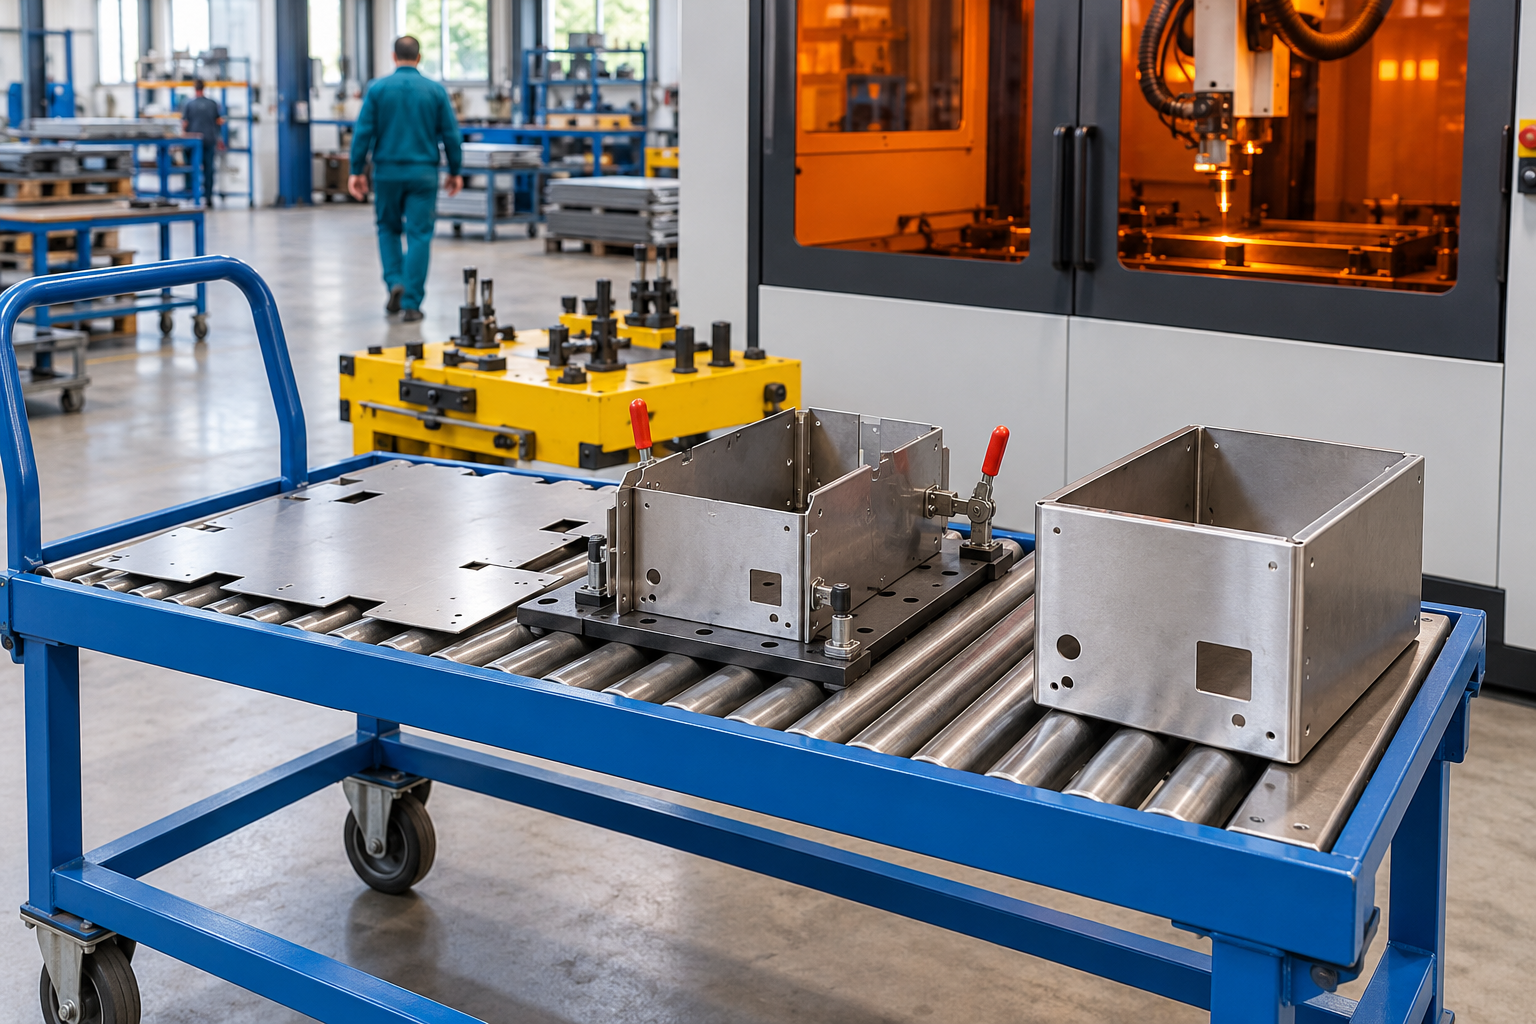
*Иллюстрация разных состояний сборки рядом с оборудованием. Расположение предметов не является отчётом о выпуске партии и не показывает измеренный производственный цикл.*
На следующую неделю в учебном цехе назначили подготовку ещё двух комплектов. Для одного сохраняли прежнюю геометрию, для второго конструктор предложил изменение доступа к углу. Эти варианты решили сравнивать отдельно: сварка разных конструкций не должна незаметно смешиваться в общей таблице. За подготовку отвечал мастер, за требования к корпусу — конструктор, за предложение и перечень поставки — закупщик. В конце недели им требовалось получить новые образцы и конкретные вопросы инженеру. Если сварка второго варианта оказывалась удобнее, это оставалось аргументом для следующей проверки, а не основанием сразу пересчитать всю производственную программу.
Для первого собственного теста достаточно одного понятного корпуса и согласованной записи результата. После него заказчик должен суметь назвать, что проверено, что потребовало дополнительной подготовки и какой вопрос остался открытым. Когда эти ответы есть, сварка перестаёт быть эффектным эпизодом демонстрации: становится ясно, какие возможности нужны конкретному производству и какую часть решения ещё предстоит подтвердить.
ЗАЯВКИ НА ОБОРУДОВАНИЕ ДЛЯ СВАРКИ по 15 руб.:
Обсудим поток обращений от предприятий, которые рассматривают производственную ячейку и готовы уточнять свои детали вместе с инженером поставщика.
Написать: MAX · WhatsApp · Telegram
Телефон: +7 985 691-86-36
Нажимая на кнопку «Разрешить данному сайту обрабатывать данные, согласно Политике обработки данных», посетитель дает согласие на обработку своих персональных данных в соответствии с настоящей Политикой обработки данных на срок до достижения целей обработки персональных данных.
Выберите удобный способ связи: подберем заявки по теме "Лазерная сварка" под вашу географию и задачу.