
Резидент Сколково
узнаём номера телефонов
посетителей вашего сайта
Заявку на упаковочную линию начинают с продукта и готовой упаковки, а не с максимальной скорости автомата. Менеджер уточняет форму, размеры, массу, сыпучесть, липкость, хрупкость, температуру и допустимый контакт с продуктом; затем — формат пакета, материал, дозу, маркировку, групповую тару и сменный выпуск. Автоматическое упаковочное оборудование выбирают вместе с подачей продукта, дозированием, контролем, отбраковкой, мойкой и последующим конвейером. В карточке разделяют типовой ассортимент, редкие форматы и будущие планы.
Заявки на упаковочное оборудование по 15 руб.
Подберём обращения с указанными продуктом, материалом, форматом и сроком запуска линии. Сообщите регионы и тип производства — согласуем критерии.
Автоматическое оборудование для упаковки выбирают после теста с продуктом. Для сыпучей смеси, хрупкого изделия и охлаждённой еды различаются подача, материал и контроль качества. Менеджер просит образцы, диапазон форматов, желаемую скорость и допустимый брак. Паспортную производительность на идеальном образце проверяют испытанием рабочего ассортимента с переналадками.
Запрос «нужен упаковщик» становится предметным после определения товара, тары и места машины в линии. Одному производству нужна стабильная масса, другому — герметичность, третьему — защита изделия или смена формата. Название автомата не описывает результат. Менеджер выясняет потери, ограничения и критерии приемки, затем согласует тест на образцах или аудит участка.
Если товар упаковывают вручную или на старой машине, нужны сменные отчеты: выпуск, операторы, потери, простои, переналадки и брак. Новое автоматическое оборудование сравнивают с этой базой на одинаковом ассортименте. Эффект может выражаться в стабильности и росте мощности, а не сокращении труда.
Продукт описывают в реальном рабочем состоянии. Порошок может пылить и слеживаться, гранулы — крошиться, жидкость — пениться, кусочный товар — различаться по геометрии, горячий продукт — менять пленку и шов. Важны температура, влажность, плотность, допустимое воздействие и санитарные требования. Заказчик предоставляет образцы и диапазон свойств, а технолог не переносит режим с удобной демонстрационной партии на весь ассортимент без проверки.
Образцы представляют рабочий диапазон, а не идеальную партию. Для неоднородного сырья берут минимальный, типовой и максимальный размер или состояние. Условия хранения и доставки фиксируют. Испорченный продукт не описывает производство, поэтому стороны подтверждают пригодность материала до теста автоматического оборудования.
Формат упаковки задают чертежом или утвержденным образцом: размеры, масса, тип шва, насечки, клапаны, еврослот, этикетка, дата, групповая тара и ориентация. Дизайн должен помещаться в технологические зоны. Изменение ширины или материала влияет на формующий узел, натяжение, температуру и скорость. Специалист проверяет диапазон машины и время переналадки, а менеджер не обещает «любой пакет» по одной максимальной ширине.
Маркировка даты, партии, кода и иной информации проверяется на фактическом материале при рабочей скорости. Определяют читаемость, стойкость, место и содержание. Камера контроля имеет критерий и реакцию на ошибку. Повторный код или неверная дата не должны уходить дальше незамеченными. Шаблоны и права изменения управляются по ролям.
Сегмент определяют по продукту и санитарному режиму. Пищевой линии важны контактные материалы, мойка и прослеживаемость, химической — совместимость и безопасность, штучному товару — ориентация и защита, фармацевтическому участку — валидация и контроль, строительным смесям — пыль и прочность мешка. Менеджер фиксирует среду, сменность, ассортимент, операторов и применимые требования. Специалист проектирует под конкретный процесс, а не копирует универсальную схему.
Живой интерес подтверждают образцы продукта и упаковки, перечень форматов, требуемый выпуск, план участка и дата запуска. Если образцов пока нет, предметным шагом становится согласование тестовой партии и критериев. Запрос цены одной машины остается ранним: стоимость зависит от дозатора, подачи, контроля и интеграции. В карточке записывают ожидаемый материал, ответственного и срок, а не общий статус «смотрит упаковку».
Производительность автоматического оборудования считают по годным упаковкам за смену, а не кратковременной скорости пустого механизма. Цикл включает подачу, дозирование, формирование, запайку, печать, контроль и отбраковку. Переналадки, мойка и пополнение плёнки уменьшают доступность. Технолог берёт реальные партии и указывает ограничивающий узел; скорости соседних машин согласуют с буферами.
Буфер между машинами снижает взаимное влияние кратких остановок, но занимает место и может повредить продукт при чрезмерном накоплении. Его объем рассчитывают по скорости и допустимому времени. Логика запуска и остановки соседних узлов согласуется. При заполнении система переводится в безопасный режим, а оператор получает понятный сигнал и не разгружает линию случайным обходом.
Автоматическое дозирование выбирают по свойствам продукта и требуемой точности. Весовой, объемный, шнековый, поршневой или счетный принцип имеет свои условия. Критерий задают диапазоном дозы, допуском и методом контроля. Продукт может налипать, пылить или менять плотность, поэтому тест оборудования включает несколько режимов. Среднюю массу нельзя улучшать за счет недовеса отдельных упаковок; правила отбраковки согласуют заранее.
Автоматическое отбраковочное оборудование проектируют с учетом динамики, тары, вибрации и скорости. Оно удаляет несоответствующую единицу и подтверждает действие. Контейнер брака защищают от случайного возврата. Результаты хранят для контроля качества без лишних данных. Периодическую проверку выполняют по утвержденной процедуре.
Упаковочное полотно проверяют по структуре, толщине, трению, термосвариваемому слою, барьерным свойствам, печати и стабильности рулона. Похожие материалы могут требовать разных температур и натяжения. Поставщик оборудования получает спецификацию и образец. Замену плёнки после запуска тестируют, не приравнивая материалы по одной ширине. Запас для пусконаладки планируют отдельно.
Например, производитель Syntegon описывает испытание совместимости материала с машиной: обработку, запайку, скорость и качество проверяют в лаборатории. Это пример программы оценки, а не подтверждение пригодности любой плёнки для любой линии.
Смена рулона оценивается по времени, массе, втулке, подъему и безопасному доступу. Автоматическая склейка оправдана только при достаточном выпуске и стабильном материале. Оператор не должен поднимать тяжелый рулон вручную или заходить в опасную зону. Маршрут от хранения до машины и удаление остатков входят в компоновку.
Форма может собрать продукт, дозу, размеры упаковки, материал, число форматов, требуемый выпуск, существующее оборудование, регион и срок. Файлы передают после контакта по безопасному каналу. Анкету проходит технолог с заказчиком. Рецептуры хранят с ограниченным доступом, а параметры переносят в карточку с версией и источником.
Матрица форматов описывает возможности упаковочного оборудования, а не просто ассортимент. Для каждой комбинации продукта, дозы и материала указывают ширину полотна, длину пакета, тип шва, температуру, скорость и переналадку. Крайние сочетания испытывают отдельно: малая доза нестабильно подаётся, крупная упаковка ограничивает скорость, новый материал требует другого нагрева. Матрица становится планом заводской приемки и обучения смены.
Первый звонок проверяет задачу и происхождение цифр. Менеджер уточняет, относится ли скорость к упаковкам в минуту или сменному выпуску; какой продукт даёт загрузку; где возникает брак; какое оборудование стоит до и после. Затем спрашивает о помещении, сетях, мойке и персонале. Модель по телефону не подбирают. Клиент получает резюме и следующий технический шаг.
Качество готовой упаковки оценивают измеряемо. Помимо внешнего вида проверяют массу, герметичность, прочность шва, положение печати, читаемость маркировки и долю отбракованных единиц. Метод проверки, выборка и допустимые значения согласуются до заказа. Если продукт продолжает менять свойства после упаковки, испытание включает выдержку и транспортную имитацию, а не заканчивается сразу после выхода пакета из машины.
До встречи в карточке видны предприятие, продукт, свойства, дозы, форматы, материалы, сменный план, критерии качества, существующая линия, участок, сети, санитарный режим, автоматизация, срок и ответственные. Файлы имеют версии и даты. Значения отмечают как измеренные, требуемые или предварительные. Если рецептура или дизайн меняются, тест и расчет возвращают на проверку, а не продолжают по старой комплектации.
Помещение для упаковочного оборудования проверяют по температуре, влажности, пыли, санитарным зонам, полу, высоте и уборке. Электрика, воздух, вода и дренаж имеют точки и параметры. Кабели не мешают мойке и проходам. Габарита между колоннами недостаточно: сервисные двери и извлечение узлов тоже требуют пространства.
Подача продукта в автоматическое оборудование должна сохранять свойства и обеспечивать стабильный поток. Бункер, транспортер, насос, вибролоток или ориентатор выбирают по геометрии, хрупкости, температуре и санитарной обработке. Высота загрузки и доступ для пополнения влияют на оператора. При нестабильной подаче упаковщик простаивает; схема показывает путь продукта и точки накопления.
Мойку разделяют на сухую, влажную, разборную и безразборную в зависимости от продукта и конструкции. Контактные детали имеют подходящие материалы, доступ и маркировку. Рецепт очистки задает средство, концентрацию, время, температуру, ополаскивание и контроль. Непредусмотренная струя может повредить электрику и подшипники, поэтому степень защиты и процедура согласуются заранее.
Качество шва зависит от материала, температуры, давления, времени и чистоты зоны. Порошок или жидкость могут мешать герметичности. Критерий приемки определяют заранее: внешний вид, усилие, утечка или иной проверяемый метод. Автоматическое управление предупреждает оператора о выходе параметров, технолог сохраняет рецепты по форматам. Увеличение температуры не всегда исправляет слабый шов.
Статусы заявки показывают реальный этап: собираются образцы, согласуются форматы, готовится тест, проверяется участок, рассчитывается линия, уточняется санитарное исполнение, формируется предложение или проект отложен. У каждого этапа есть результат, ответственный и дата. Новая рецептура или упаковка возвращает затронутые решения на проверку. История версий объясняет изменение дозатора, узлов, стоимости и календаря.
Срок раскладывают на тесты, согласование, проектирование, изготовление, подготовку площадки, поставку материала, доставку, монтаж, пуск, обучение и выход на режим. Наличие базовой машины на складе не означает готовность дозатора и интеграции. Для жесткой даты команда определяет критический путь и участие заказчика, но не пропускает проверку продукта и безопасности ради красивого обещания запуска.
Площадка подтверждает готовность пола, питания, воздуха, воды, дренажа, вытяжки, проходов и соседних машин до доставки. Для работ заказчика назначают контрольную точку. Упаковочное оборудование не отправляют лишь потому, что его изготовили на заводе. При задержке обновляют календарь и условия хранения точных узлов.
Нужны заявки на машины для упаковки по 15 руб.?
Разделим интерес к первичной упаковке и групповой таре, чтобы ваш специалист получил подходящую задачу.
Страница входа дает гипотезу, но не доказывает конфигурацию. После материала о дозировании логично спросить о свойствах и допуске, после пленочной машины — о формате и материале, после роботизации — о коробах и паллетах. Посетитель мог изучать несколько решений. Менеджер сохраняет источник для аналитики, прямо подтверждает задачу и оценивает приоритет по образцам, данным и согласованному действию.
Обучение разделяют по ролям. Оператору нужны запуск, остановка, смена формата, пополнение материала и реакция на типовые сообщения. Технологу — рецепты, контроль качества и разрешенные настройки. Механик изучает регулировки, смазку и замену расходников, электрик — диагностику и безопасное снятие энергии. Практику проводят на реальных форматах, а результат подтверждают заданиями, чтобы инструкция не оставалась единственным источником знаний после отъезда наладчика.
Продажа передает технологу продукт, дозы, форматы, материалы, выпуск, критерии, линию, площадку, срок и открытые вопросы. Недостающие образцы перечислены одним списком. Технолог подтверждает достаточность основы или готовит программу теста. Клиент не получает разные запросы от менеджера, конструктора и сервиса. После решения обновляют одну карточку, связанную с протоколом испытаний и актуальной спецификацией.
Участники заказчика имеют разные полномочия. Технолог подтверждает продукт, качество и мойку, производство — выпуск, маркетинг — дизайн, инженерная служба — сети, качество — контроль, закупка — договорные условия, оператор — эргономику. Координатор собирает решения и устраняет противоречия до изготовления. Пожелание ускорить цикл не заменяет проверку дозы, шва и безопасности.
Замена материала, дозатора, принтера или привода после согласования проходит техническую оценку. Совпадение габарита не доказывает одинаковую производительность, санитарность и обслуживание. Изменение отражают в спецификации, чертежах и программе испытаний. Заказчик получает объяснение, а монтаж и обучение выполняются по актуальному составу без устных аналогов.
Источники обращений сравнивают по доле реальных производственных задач, наличию образцов и форматов, переходам к тесту, нагрузке технологов и заключенным проектам. Запрос ручного запайщика учитывают отдельно, если страница рассчитана на линию. Большое число коротких форм может уступать небольшому потоку подготовленных задач. Вывод делают по сопоставимому периоду, а не по одной дорогой продаже.
План производства на время монтажа учитывает остановку действующей линии, доступ подрядчиков, санитарное разделение и место для временного хранения. Работы с электричеством, подъемом и ограждениями согласуют заранее. После механического монтажа последовательно проверяют коммуникации, холостой ход, продукт, материал и взаимодействие соседних машин. Переход к товарной партии разрешают только после закрытия критичных замечаний и передачи смене понятного режима эксплуатации.
Повторный контакт уместен при событии: клиент прислал продукт, утвердил дизайн, подтвердил выпуск, подготовил участок или вернулся с вопросом по тесту. Повторное посещение страницы само по себе не означает согласия на звонок. Менеджер соблюдает договоренность и канал, открывает прежнее резюме и продолжает с конкретного пункта. Так разговор двигает проект без навязчивого наблюдения.
При сравнении предложений автоматическое управление линией нельзя оценить без стыковки с подачей продукта и отводом готовой упаковки. Упаковочное оборудование должно соответствовать существующей линии по высоте, скорости и сигналам остановки. Отдельно фиксируют расходные материалы, запасные узлы, обучение операторов и сервис. Если оборудование требует другой плёнки или короба, эту разницу показывают до выбора поставщика, чтобы стоимость проекта не раскрылась после оплаты.
Контакт часто теряется между тестом и предложением. Образцы испытаны, технолог не оформил протокол, конструктор ждет размеры, а клиент — цену. В карточке фиксируют точный следующий документ, недостающий материал, ответственного и дату. Получение образцов подтверждают. При задержке сообщают фактический статус и новый срок. Общее «считаем линию» не показывает место остановки.
Еще одна потеря — несопоставимая цена. Одно предложение включает дозатор, подачу, печать, контроль, отбраковку, конвейер, монтаж и обучение, другое показывает только упаковочный автомат. Менеджер раскрывает границы, расходники, санитарные опции и работы заказчика. Узлы связывают с функцией. Клиент сравнивает одинаковую готовность и не обнаруживает обязательные расходы после договора.
Себестоимость единицы включает продукт и потери, упаковочное полотно, энергию, воздух, расходники, мойку, оператора, обслуживание и доступность линии. Расчет использует типовые форматы и реалистичную загрузку. Максимальную скорость оборудования не переносят на все изделия. Прогноз сопровождают допущениями к цене материала, переналадке и проценту брака.
После встречи отправляют протокол с продуктом, дозами, форматами, материалами, выпуском, качеством, тестом, площадкой, сетями, сроком и вопросами. Файлы перечисляют по версиям. Заказчик исправляет ошибку до проектирования. Новая версия получает обозначение, старая остается в истории как неактуальная. Это предотвращает изготовление узлов и закупку материалов по разным требованиям.
Бюджет обсуждают через годный выпуск и стоимость владения. Учитывают машину, подачу, дозирование, материал, потери продукта, расходники, энергию, мойку, обслуживание, персонал и простой. Уменьшение цены связывают с понятным сокращением форматов или автоматизации, а не со скрытым исключением обязательного контроля. Технолог показывает варианты и допущения, заказчик сравнивает их на одинаковом ассортименте.
Производительность фиксируют не одной цифрой из каталога, а таблицей по выбранным форматам. Для каждого режима показывают номинальную скорость, фактический устойчивый выпуск, процент годных упаковок, ограничения продукта и длительность наблюдения. Краткий разгон без смены рулона и пополнения сырья не равен сменной мощности. Поэтому расчет загрузки включает типовые остановки, переналадки, мойку и доступность обслуживающего персонала.
Причину отказа записывают конкретно: продукт не подходит, диапазон форматов слишком широк, недостаточно места или сетей, срок невозможен, выбран иной способ, бюджет отложен или нужна простая ручная операция. Формулировку «дорого» уточняют составом сравнения, если клиент готов. Решение уважают. К проекту возвращаются по согласованному событию — утверждению дизайна, бюджета или новой линии.
Менеджеру нужно проверяемое резюме: продукт, свойства, дозы, форматы, материалы, выпуск, качество, существующая линия, площадка, сети, срок и ответственные. Рядом находятся ссылки на образцы, тест и актуальное предложение. Чувствительные рецептуры доступны участникам проекта. При смене сотрудника работа продолжается с подтвержденной точки без повторных вопросов и обещаний, не согласованных с технологом.
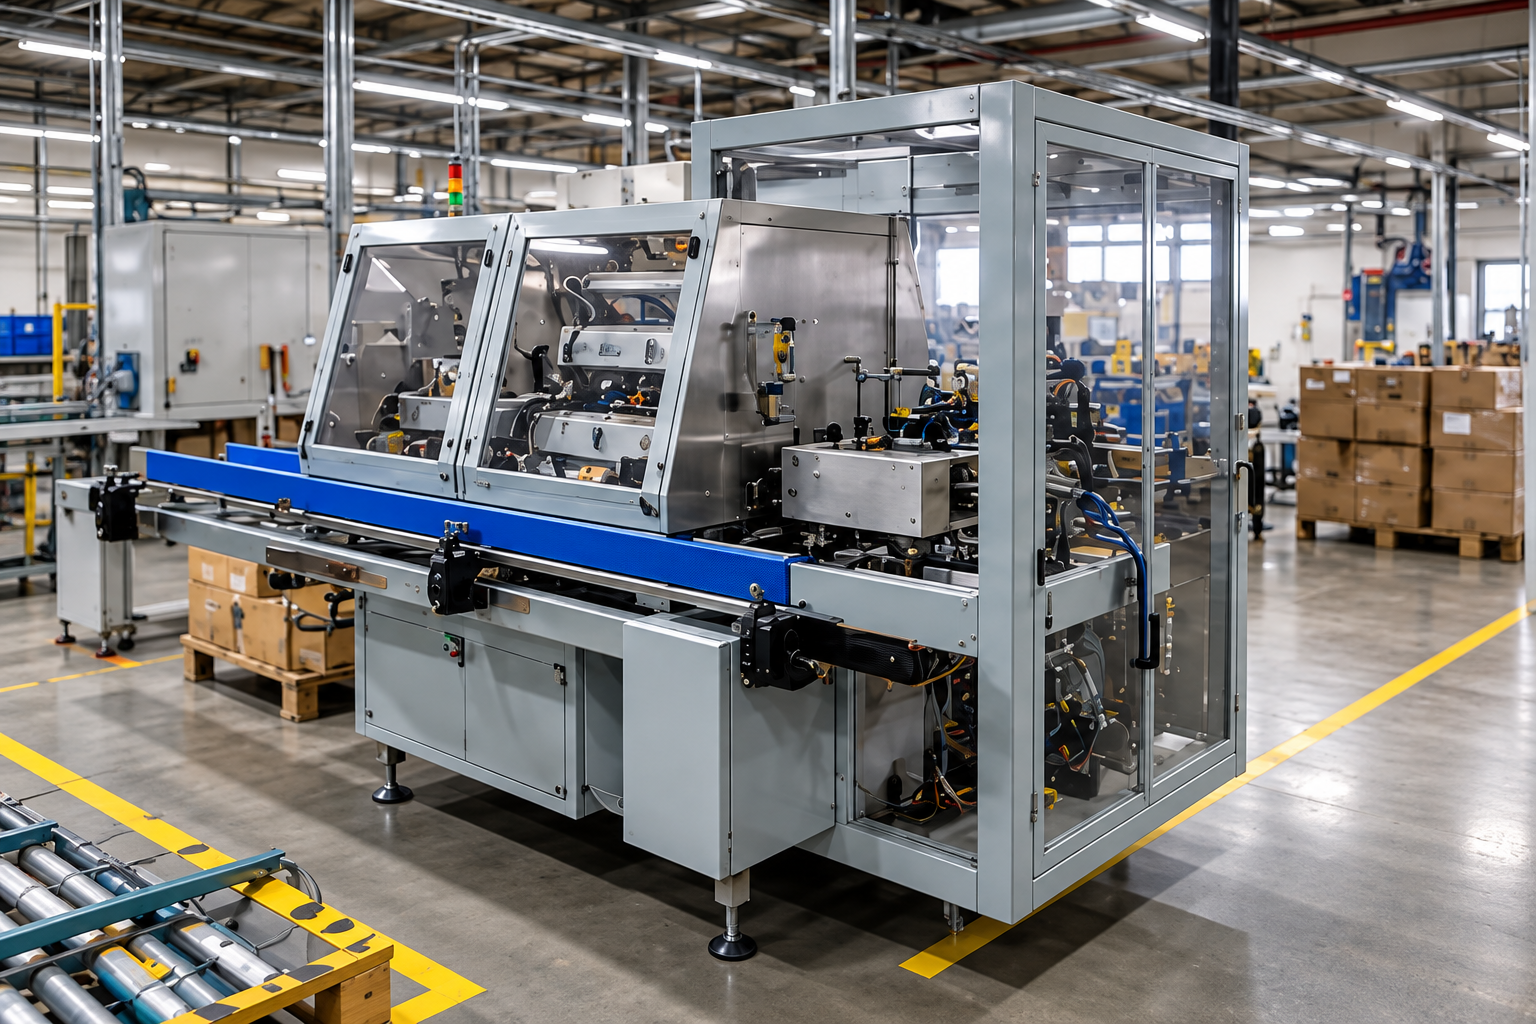
Автоматическое упаковочное оборудование рассматривают как комплекс: подача, дозирование, формирование, запайка, печать, контроль, отбраковка, конвейеры, автоматика, ограждения и сервис. Для каждого элемента указывают назначение и границу поставки. Компоновку проверяют по проходам, мойке, пополнению материалов и извлечению узлов. Коммерческий состав связан с актуальным продуктом, а не является каталогом опций.
Запасные части разделяют на пусковой комплект, плановые расходники и критичные позиции с долгим сроком. Ножи, нагреватели, ремни, датчики и уплотнения выбирают по конкретному исполнению. Склад формируют по фактическому износу и риску. Неподтвержденный аналог может ухудшить шов или безопасность, поэтому замену согласуют и документируют.
Пуск начинается после проверки монтажа, защит, датчиков, приводов, подачи, материала, печати и связи с соседними машинами. Затем выполняют согласованные форматы на реальном продукте и измеряют массу, шов, внешний вид, производительность и брак. Оператор проходит обучение обычным и аварийным действиям. Замечания получают ответственных и сроки. Холостой прогон не подтверждает годный сменный выпуск.
Приемка автоматического оборудования задает продукт, форматы, материал, дозы, скорость, длительность, критерии качества и допустимые остановки. Испытание проводят после обучения и при готовой инфраструктуре. Протокол содержит режимы, результаты и замечания. Один короткий показ не подтверждает весь ассортимент; стороны заранее выбирают программу и границы испытаний.
Регион влияет на доставку, такелаж, доступность упаковочных материалов, выезд и скорость сервиса. До сметы проверяют маршрут, ворота, пол, высоту и режим доступа. Для удаленной площадки формируют запас критичных расходников и процедуру диагностики. Дистанционный доступ выполняют защищенно и не заменяют ремонт на месте. Клиент понимает время реакции и локальные обязанности.
Удаленная поддержка допустима только через согласованный защищенный канал, с назначенными правами и журналом действий. Производственная сеть не открывается поставщику постоянно ради удобства. Перед сеансом площадка подтверждает резервную копию параметров и ответственного сотрудника, после — проверяет режим линии. Если связь недоступна, сервис должен уметь провести первичную диагностику по кодам, фотографиям и журналу событий без передачи лишних производственных данных.
Координатор собирает подтверждения технолога, производства, качества, инженеров, дизайна и сервиса. Перед договором сверяют продукт, форматы, тест, выпуск, площадку, комплектность, календарь и приемку оборудования. Открытый вопрос получает владельца. Изменение продукта возвращает проект на проверку. Так линия соответствует ассортименту, а не первой скорости из формы.
После первых недель анализируют выпуск, переналадки, расход материала, потери, швы, отбраковку и простои оборудования. Это помогает настроить автоматическое управление в согласованных границах. Рецепт меняет уполномоченный технолог с записью причины. Новый продукт или материал проходит отдельный тест до массовой партии.
Главный вывод: упаковочная линия работает предсказуемо, когда свойства продукта, дозы, форматы, материалы, сменный выпуск, подача, контроль, санитарный режим, площадка, обучение и приемка связаны в одной актуальной версии. Заказчик понимает состав и годный результат, технолог подтверждает испытания, а изменение продукта вовремя возвращает проект на проверку вместо покупки случайной скорости.
Заявки на упаковочное оборудование по 15 руб.
Передайте нам профиль линии и регионы. Подберём обращения по вашим условиям; производительность, совместимость материалов и смету подтвердит ваш технолог после испытаний.
Написать: MAX · WhatsApp · Telegram.
Позвонить: +7 985 691-86-36.
Нажимая на кнопку «Разрешить данному сайту обрабатывать данные, согласно Политике обработки данных», посетитель дает согласие на обработку своих персональных данных в соответствии с настоящей Политикой обработки данных на срок до достижения целей обработки персональных данных.
Выберите удобный способ связи: подберем заявки по теме "Упаковочное оборудование" под вашу географию и задачу.